Fehlerbehebung bei Ausgleichsbehältern für variable industrielle Abwässer
Industrielles Abwasser gelangt selten als gleichmäßiger, stetiger Strom in eine Klär- oder Behandlungsanlage. Chargenentleerungen, Reinigungs- und Spülvorgänge, Sanitationszyklen, Produktwechsel, Regenwassereintrag und Produktionsstörungen können alle innerhalb derselben Schicht auf das System einwirken. Der Ausgleichsbehälter ist der Ort, an dem diese Schwankungen abgefangen werden sollten, bevor sie Klärung, biologische Behandlung, Druckentspannungsflotation, Membranen oder eine nachgeschaltete Ablaufpolitur erreichen.
Wenn der Ausgleichsbehälter gut funktioniert, sehen Betreiber gleichmäßigere Durchflüsse, besser vorhersehbare pH-Werte, weniger nachgeschaltete Alarme und weniger Notfalleingriffe. Wenn er nicht gut funktioniert, beginnt die gesamte Anlage, Symptomen hinterherzulaufen: Pumpentaktung, Geruch, aufschwimmendes Fett, abgesetzte Feststoffe, pH-Ausreißer, Schaumbildung, Übertrag in nachfolgende Stufen und eine uneinheitliche Behandlungsleistung.
Dieser Leitfaden beschreibt eine praxisnahe Reihenfolge zur Fehlerbehebung für Industriebetriebe mit variablem Abwasseranfall. Dabei wird auch betrachtet, wo Enzymmischungen in Großgebinden für die industrielle Abwasserbehandlung helfen können, organische Ablagerungen zu reduzieren und die Beherrschbarkeit im Zulauf im Rahmen eines kontrollierten Programms zu verbessern.
Was ein Ausgleichsbehälter leisten soll
Ein Ausgleichsbehälter ist nicht nur ein Speicherbecken. Sein Nutzen ergibt sich aus vier Kernfunktionen:
- Hydraulische Pufferung: Glättung von Durchflussspitzen und -tälern vor nachgeschalteten Anlagenkomponenten.
- Lastpufferung: Reduzierung plötzlicher Änderungen bei organischer Belastung, Schwebstoffen, Fetten, Tensiden oder Reinigungschemikalien.
- pH-Moderation: Vermischung saurer und alkalischer Ströme zur Verringerung des Neutralisationsbedarfs.
- Betriebliche Transparenz: Verschafft der Anlage Zeit, ungewöhnliche Zuläufe zu erkennen, bevor sie größere Störungen verursachen.
Wenn eine dieser Funktionen beeinträchtigt ist, kann der Behälter zwar weiterhin gefüllt und in Betrieb erscheinen, schützt den Prozess aber nicht mehr zuverlässig.
Schnelle Anzeichen für eine unzureichende Ausgleichswirkung
Achten Sie auf Muster über mehrere Schichten hinweg, nicht nur auf einzelne Alarme. Häufige Hinweise sind:
- Nachgeschaltete pH-Korrektursysteme dosieren zu viel oder regeln ständig nach.
- Zulaufpumpen takten kurz oder laufen nach Spitzenereignissen trocken.
- Fettdecken oder Schwimmschichten bilden sich kurz nach dem Abschöpfen erneut.
- Schwere Feststoffe sammeln sich in Ecken, im Zulaufbereich oder unter inaktiven Rührwerken.
- Geruchsspitzen treten nach Wochenenden, Stillständen oder hochbelasteten Chargen auf.
- Die biologische Behandlung gerät nach Produktionsreinigung oder Chemikalieneinleitungen aus dem Gleichgewicht.
- Die Leistung der Druckentspannungsflotation ändert sich von Stunde zu Stunde.
- Betreiber erhöhen die Chemikaliendosierung, um instabile Belastungen auszugleichen.
Der Ausgleichsbehälter sollte Schwankungen reduzieren. Wenn er Schwankungen verstärkt, sollten zuerst die Grundlagen geprüft werden, bevor die nachgeschaltete Chemie verändert wird.
Schritt 1: Tatsächliches Zulaufmuster bestätigen
Bevor Ausrüstung angepasst wird, sollte erfasst werden, was in den Behälter gelangt.
Fragen an Produktions- und Versorgungsteams
- Welche Prozessbereiche leiten chargenweise statt kontinuierlich ein?
- Finden Sanitations- oder CIP-Zyklen nahe an Schichtwechseln statt?
- Gelangen Hochtemperaturströme in bestimmten Zeitfenstern in das System?
- Werden Säuren, Laugen, Tenside, Lösemittel oder Desinfektionsmittel intermittierend eingeleitet?
- Führen Bodenabläufe, Sumpfpumpen oder Regenwasseranschlüsse zu unerwartetem Zufluss?
- Werden Produktionsstörungen vor der Einleitung an den Abwasserbetrieb gemeldet?
Was in den Anlagendaten geprüft werden sollte
- Zulauftrend nach Stunde und Schicht.
- Füllstandstrend des Behälters bei Spitzen- und Niedrigproduktion.
- pH-Trend am Zulauf, im Behälter und am nachgeschalteten Einspeisepunkt.
- Häufigkeit von Pumpenstarts und -stopps.
- Temperaturtrend.
- Sichtbeobachtungen: Fett, Schaum, Feststoffe, Farbe, Geruch.
- Nachgeschaltete Alarme nach bekannten Produktionsereignissen.
Ein Tagesdurchschnitt kann das Problem verdecken. Ausgleichsprobleme entstehen meist durch kurzzeitige Spitzen.
Schritt 2: Schlechte Durchmischung und Schichtung diagnostizieren
Ein Behälter kann ausreichend Volumen haben und dennoch schlecht ausgleichen, wenn der Inhalt nicht wirksam vermischt wird. Schichtung erzeugt Lagen: saure oder alkalische Taschen, warme und kalte Zonen, Fett an der Oberfläche, dichte Feststoffe am Boden und einen variablen Zulauf zur nachgeschalteten Behandlung.
Symptome von Schichtung
- Stichproben unterscheiden sich stark je nach Tiefe oder Entnahmestelle.
- Der pH-Wert wirkt an einem Messpunkt stabil, während nachgeschaltete pH-Schwankungen weiter auftreten.
- Eine schwimmende Fettschicht bleibt ungestört, während die Flüssigkeit darunter zirkuliert.
- Feststoffe setzen sich nahe dem Zulauf oder in Totzonen ab.
- Geruch tritt auf, wenn der Behälterfüllstand sinkt und altes Material freigelegt wird.
- Die Qualität des nachgeschalteten Zulaufs ändert sich nach Rührwerkswartung oder Füllstandsänderungen.
Praktische Prüfungen
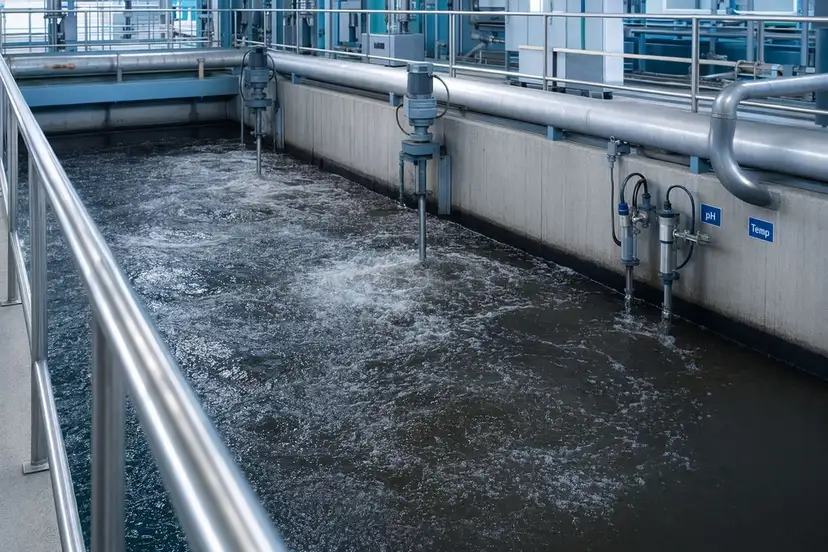
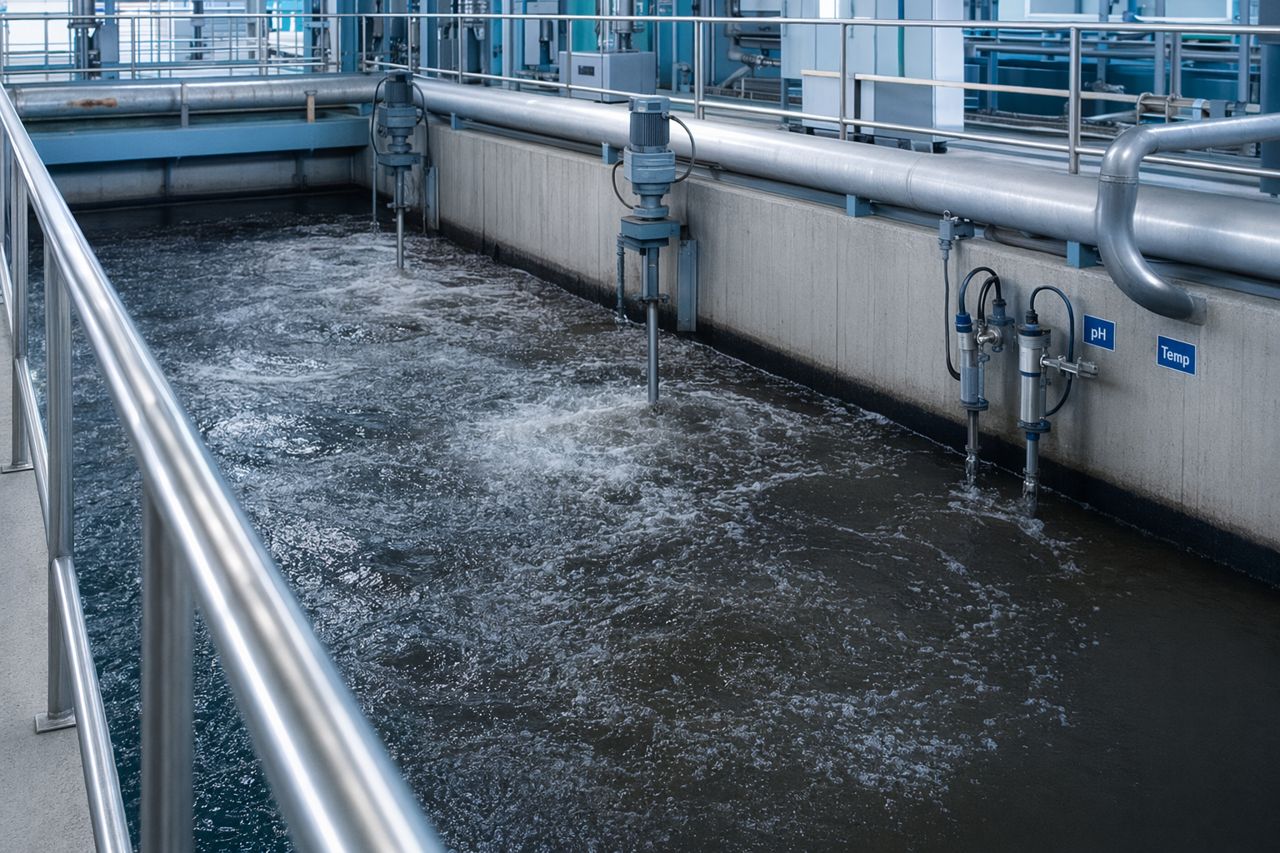
- Verifizieren, dass jedes Rührwerk oder jede Rezirkulationsschleife unter Last tatsächlich arbeitet.
- Auf verstopfte Düsen, verschlissene Laufräder, Lufteintrag oder beschädigte Leitrohre prüfen.
- Sicherstellen, dass die Rührwerksanordnung auch Ecken abdeckt und nicht nur die Behältermitte.
- Prüfen, ob die Durchmischung bei niedrigem und hohem Behälterfüllstand wirksam ist.
- Proben aus Zulaufzone, Ablaufzone, Oberfläche, mittlerer Tiefe und Bodennähe vergleichen.
Nutzen für Käufer
Eine Korrektur der Durchmischung reduziert häufig den Chemikalienverbrauch in nachgeschalteten Stufen, verringert die Reaktionszeit des Betriebspersonals und erhöht das Vertrauen in Prozessdaten. Außerdem kann sie zeigen, ob Fett- oder Feststoffprobleme tatsächlich durch den Zulauf verursacht werden oder durch die Behälterhydraulik entstehen.
Schritt 3: pH-Schwankungen kontrollieren, bevor sie empfindliche Prozesse erreichen
Variables Industrieabwasser kann innerhalb weniger Minuten von sauer zu alkalisch wechseln. Der Ausgleichsbehälter sollte diese Änderungsrate reduzieren. Wenn pH-Schwankungen den Behälter durchlaufen, können unzureichende Durchmischung, zu geringes Puffervolumen, ungünstige Sensorpositionierung oder unkontrollierte Chargeneinleitungen die Ursache sein.
Fehlerbehebung bei pH-Instabilität
- pH-Werte am Zulauf, im Behälter und am nachgeschalteten Übergabepunkt vergleichen.
- Sicherstellen, dass Sonden sauber, kalibriert und an einer repräsentativ durchströmten Stelle installiert sind.
- Nach Chargeneinleitungen aus Reinigung, Neutralisation, Galvanik, Lebensmittelverarbeitung, Textil-, Zellstoff-, Chemie- oder Formulierungsprozessen suchen.
- Prüfen, ob die Chemikaliendosierung auf eine lokale Tasche statt auf den gemischten Behälterinhalt reagiert.
- Prüfen, ob die Rezirkulation auch in Nebenzeiten und an Wochenenden aktiv ist.
Was vermieden werden sollte
Eine schlechte Ausgleichswirkung sollte nicht allein durch aggressive chemische Korrektur gelöst werden. Wenn der Behälter geschichtet ist, kann ein Regler falschen Messwerten hinterherlaufen, die Kosten erhöhen und mitunter die nachgeschaltete Störung verschlimmern.
Schritt 4: Fettschichten und schwimmende organische Stoffe angehen
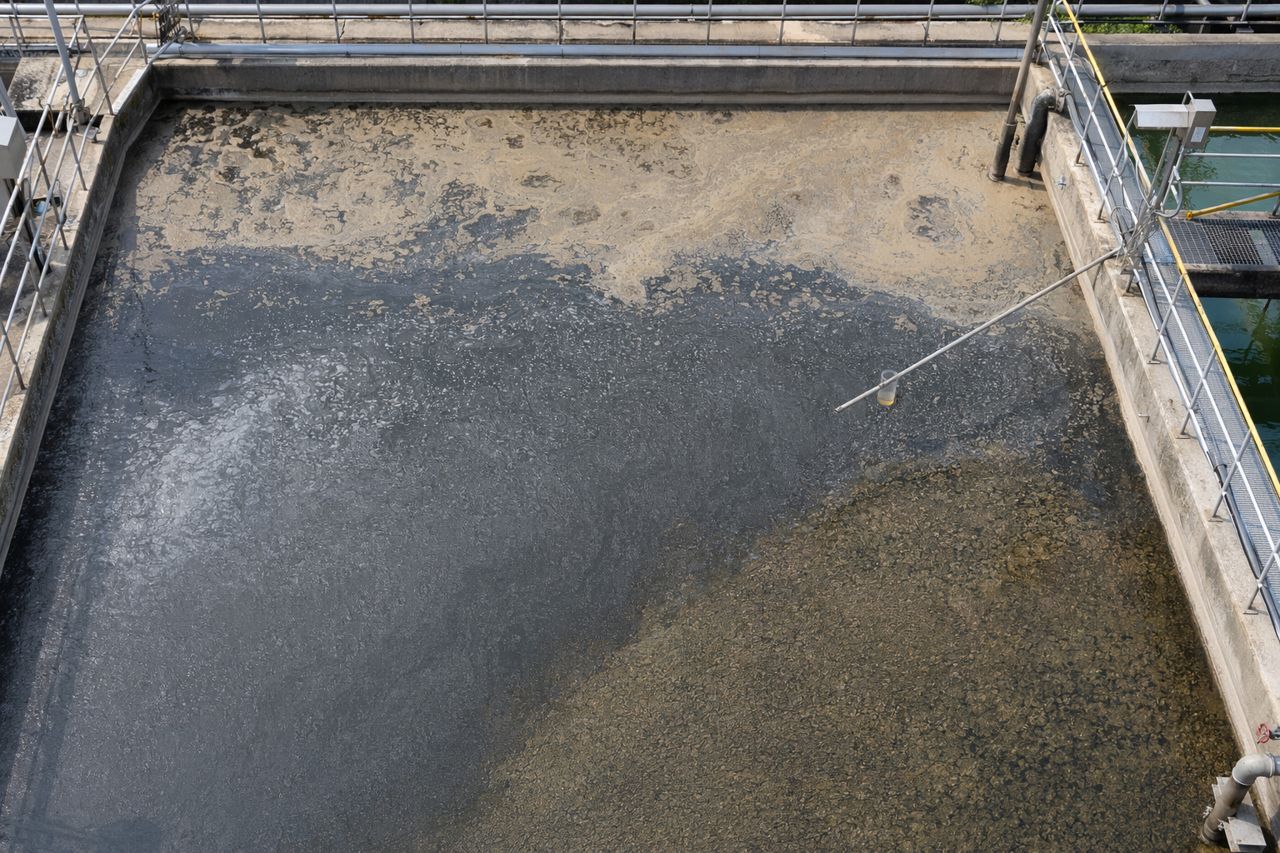
Fette, Öle, Schmierstoffe, Tenside und emulgierte organische Stoffe können sich auf der Oberfläche von Ausgleichsbehältern sammeln. Eine schwimmende Schicht kann Gerüche einschließen, Füllstandsmessungen beeinträchtigen, Wände beschichten, Pumpen zusetzen und zu uneinheitlicher Belastung der Druckentspannungsflotation oder biologischen Behandlung führen.
Häufige Ursachen
- Warmes, fetthaltiges Abwasser kühlt im Behälter ab.
- Tenside halten Öl teilweise emulgiert, bis sich die Bedingungen ändern.
- Unzureichende Oberflächenumwälzung.
- Seltenes Abschöpfen oder schlechter Zugang zur Entfernung.
- Hochbelastete Produktionschargen gelangen zu schnell in den Behälter.
- Fett gelangt über Bodenabläufe, Abscheider oder Prozessspülungen in das System.
Maßnahmen zur Fehlerbehebung
- Bestätigen, dass vorgeschaltete Fettabscheider oder Siebe gewartet werden.
- Oberflächenbeobachtung während bekannter Einleitfenster intensivieren.
- Prüfen, ob Rührwerke Fett in eine tote Ecke schieben, statt es zu verteilen.
- Dicke angesammelte Schichten entfernen, bevor sie zu einer wiederkehrenden Ausgangsschicht werden.
- Bewerten, ob ein gezieltes Enzymprogramm wiederkehrende organische Ablagerungen in vorgeschalteten Abläufen, Sümpfen oder Ausgleichszonen reduzieren kann.
Wo Enzymmischungen den Betrieb unterstützen können
Enzymmischungen sind kein Ersatz für Siebung, Abschöpfen, pH-Kontrolle oder hydraulische Kapazität. Eine passend ausgewählte Enzymmischung in Großgebinden kann Anlagen jedoch dabei unterstützen, bestimmte wiederkehrende organische Ablagerungen, fettassoziierte Beläge und geruchsanfällige Rückstände zu handhaben. Für B2B-Käufer liegt der Nutzen im Betrieb: weniger manuelle Reinigungen, sauberere Transferleitungen, besser vorhersehbare organische Belastung und höhere Robustheit bei normalen Produktionsschwankungen.
Die richtige Eignung hängt von Abwassercharakteristik, Verweilzeit, Temperaturbereich, pH-Exposition, Sanitationschemie und dem Einbringpunkt des Produkts ab.
Schritt 5: Abgesetzte Feststoffe und Totzonen entfernen
Abgesetzte Feststoffe reduzieren das Arbeitsvolumen und erzeugen anaerobe Taschen. Mit der Zeit kann der Behälter so aussehen, als hätte er genügend Kapazität, während sein nutzbares Volumen unbemerkt abgenommen hat.
Anzeichen für Feststoffansammlungen
- Der Behälterfüllstand steigt bei Spitzenzufluss schneller als erwartet.
- Pumpen verstopfen oder ziehen Sand, Schlamm oder Fasern an.
- Geruch ist nach Füllstandsabsenkung am stärksten.
- Bodennahe Proben zeigen schwarze Feststoffe oder Gasfreisetzung.
- Das Reinigungsvolumen des Behälters ist deutlich höher als erwartet.
Was geprüft werden sollte
- Zulaufgeschwindigkeit und ob Feststoffe direkt am Eintrittspunkt absinken.
- Siebleistung vor dem Ausgleichsbehälter.
- Rührwerksabdeckung in Bodennähe.
- Höhe der Pumpenansaugung und Schutz vor abgesetztem Material.
- Reinigungsplan im Vergleich zur tatsächlichen Feststoffbelastung.
Ein Behälter mit abgesetzten Feststoffen ist außerdem schwerer repräsentativ zu beproben. Daten können uneinheitlich erscheinen, weil der Behälterinhalt uneinheitlich ist.
Schritt 6: Pumpentaktung und Transferdurchfluss stabilisieren
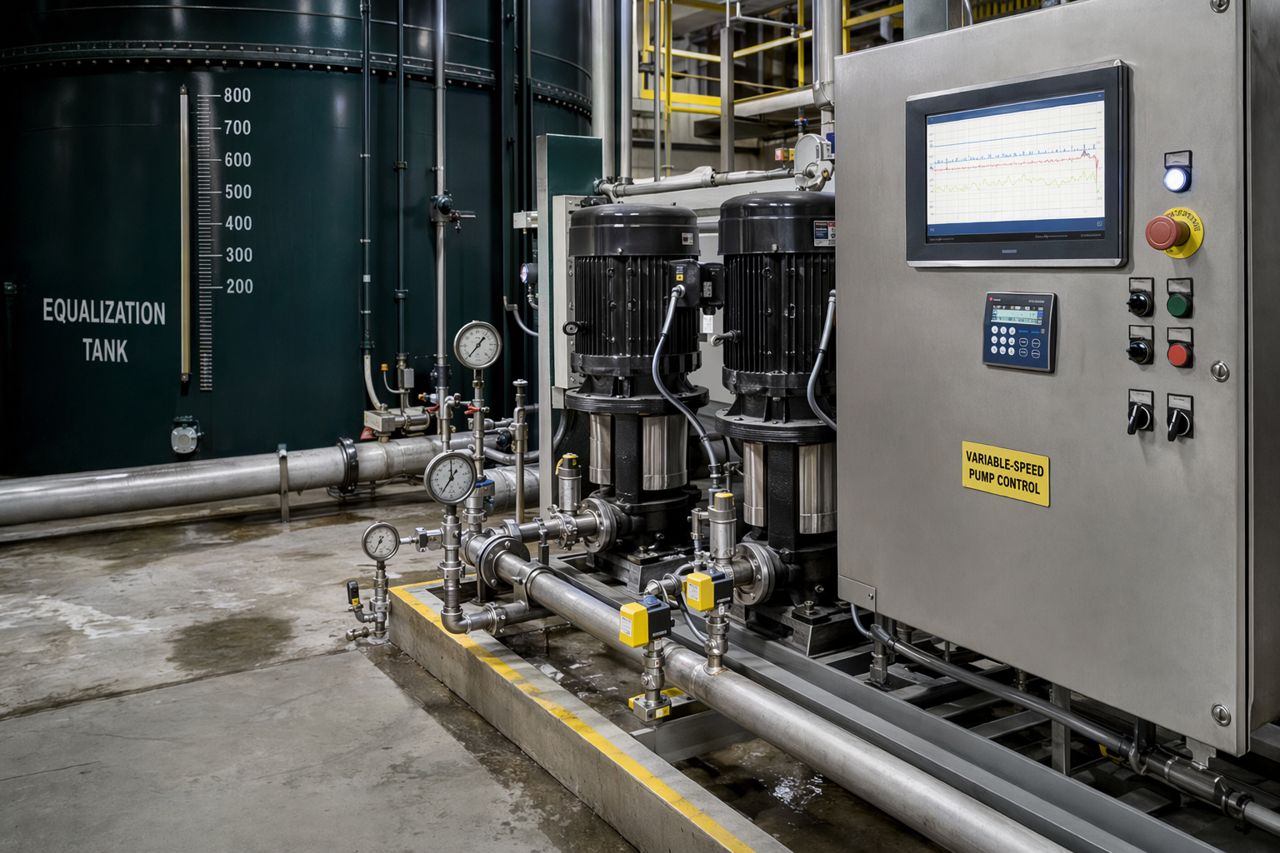
Ein Ausgleichsbehälter schützt nachgeschaltete Anlagen nur dann, wenn der Transferdurchfluss kontrolliert ist. Kurz taktende Pumpen können konzentrierte Abwasserstöße weiterleiten, selbst wenn der Behälter selbst ausreichend Volumen hat.
Pumpenbezogene Ursachen für Instabilität
- Füllstandsregelungen sind zu eng eingestellt.
- Frequenzumrichter sind nicht auf die Aufnahmefähigkeit der nachgeschalteten Stufe abgestimmt.
- Pumpenkapazität ist für den Normaldurchfluss zu groß.
- Ansaugung ist durch Fett oder Feststoffe blockiert.
- Lufteintrag bei niedrigem Behälterfüllstand.
- Mehrere Pumpen wechseln sich ab, ohne vergleichbare Leistung zu liefern.
Praktische Verbesserungen
- Regelbänder erweitern, soweit sicher und angemessen.
- Gleichmäßige Transferraten nutzen, wenn nachgeschaltete Prozesse von Konstanz profitieren.
- Pumpenlauftrends mit nachgeschalteten pH-, Durchfluss- und Belastungsänderungen abgleichen.
- Ansaugpunkte bei Niedrigfüllstandsbetrieb prüfen.
- Sicherstellen, dass die Logik der Reservepumpe keine unbeabsichtigten Spitzen erzeugt.
Für viele Anlagen ist die Pumpensteuerung das fehlende Bindeglied zwischen gutem Ausgleichsdesign und schlechter Tagesperformance.
Schritt 7: Auf Stoßbelastungen vorbereiten, statt nur darauf zu reagieren
Stoßbelastungen sind nicht immer Unfälle. Viele sind vorhersehbare Produktionsereignisse, über die Abwasserteams nicht früh genug informiert werden.
Beispiele für Stoßbelastungen
- Sanitationschemikalien werden nach einem Produktionslauf freigesetzt.
- Produktverluste gelangen nach dem Leeren von Leitungen in den Ablauf.
- Hochbelastetes Waschwasser aus der Tankreinigung.
- Konzentrierte Einleitungen von Sole, Zucker, Stärke, Protein, Farbstoff, Öl oder Tensiden.
- Temperaturspitzen durch heiße Reinigungen.
- Stagnation am Wochenende mit anschließendem Neustart am Montag.
Besseres Management von Stoßbelastungen
- Einen Meldeprozess für Einleitungen zwischen Produktion und Abwasserbetrieb einrichten.
- Bekannte hochbelastete Chargen nach Möglichkeit zurückhalten oder dosiert einleiten.
- Durchmischung im Ausgleichsbehälter vor, während und nach erwarteten Ereignissen aktiv halten.
- Füllstandsstrategie nutzen, um vor geplanten Einleitungen Pufferkapazität zu reservieren.
- Temporäres Monitoring während wiederkehrender Hochrisikofenster ergänzen.
Die kostengünstigste Verbesserung kann Kommunikation sein. Eine Warnung 15 Minuten im Voraus kann Stunden nachgeschalteter Korrektur vermeiden.
Monitoring-Routine für die Zuverlässigkeit des Ausgleichsbehälters
Eine einfache Routine, konsequent umgesetzt, kann die meisten Überraschungen verhindern.
Jede Schicht
- Füllstandstrend prüfen, nicht nur den aktuellen Füllstand.
- Oberflächenzustand beobachten: Fett, Schaum, Feststoffe, Farbe, Geruch.
- Bestätigen, dass Rührwerke, Rezirkulation und Pumpen wie vorgesehen arbeiten.
- pH- und Temperaturtrends prüfen.
- Produktionsereignisse oder ungewöhnliche Einleitungen notieren.
Täglich
- Zulauf- und Ablaufvariabilität vergleichen.
- Pumpenstarthäufigkeit und Laufzeit prüfen.
- Siebe, Sümpfe, Fettabscheider und Übergabepunkte inspizieren.
- Sichtbare Feststoff- oder Schwimmschichtansammlungen dokumentieren.
- Bestätigen, dass Chemikaliendosiersysteme auf repräsentative Messwerte reagieren.
Wöchentlich
- Ortsbezogene Proben nehmen, wenn Schichtung vermutet wird.
- Trends mit Produktion, Instandhaltung und Umweltteam besprechen.
- Wartungsindikatoren von Rührwerken und Pumpen prüfen.
- Liste wiederkehrender hochbelasteter Einleitereignisse aktualisieren.
- Bewerten, ob die Häufigkeit manueller Reinigungen zunimmt.
Monatlich oder nach größeren Störungen
- Arbeitsvolumen und Feststoffansammlung erneut bewerten.
- Prüfen, ob Betriebssollwerte zu den aktuellen Produktionsmengen passen.
- Behälterzugang, Sicherheit, Sensoren und mechanische Ausrüstung inspizieren.
- Validieren, ob Enzym-, Nährstoff-, Chemikalien- oder Vorbehandlungsprogramme weiterhin zu den aktuellen Abwasserbedingungen passen.
Tabelle zur Fehlerbehebung: Symptom, wahrscheinliche Ursache, erste Maßnahme
| Symptom |
Wahrscheinliche Ursache |
Erste Maßnahme |
| pH-Schwankungen nachgeschaltet |
Schichtung, schlechte Sondenposition, Chargeneinleitung |
pH-Wert nach Behälterposition und Einleitzeitpunkt vergleichen |
| Fettschicht kehrt schnell zurück |
Hohe Fettbelastung, Abkühlung, schlechte Oberflächenumwälzung |
Vorgeschaltete Quellen prüfen und angesammelte Schicht entfernen |
| Pumpen takten kurz |
Enges Füllstandsband, überdimensionierte Pumpe, Steuerungsproblem |
Trenddaten prüfen und Steuerungsstrategie anpassen |
| Geruch nach Wochenenden |
Stagnation, abgesetzte Feststoffe, geringe Durchmischung |
Zirkulation aktiv halten und Bodensedimente prüfen |
| Feststoffe in der Pumpenansaugung |
Totzone, versagende Siebung, abgesetzter Schlamm |
Zulaufsiebung und Ansaughöhe prüfen |
| DAF-Leistung instabil |
Variable Belastung aus dem Ausgleich |
Transferdurchfluss stabilisieren und Behältermischung untersuchen |
| Biologischer Prozess gestört |
Stoßbelastung, Desinfektionsmittel, pH- oder Temperaturspitze |
Produktionsereignisse und Behältertrends zurückverfolgen |
| Chemikalienkosten steigen |
Regler reagiert auf variablen Zulauf |
Ausgleichswirkung prüfen, bevor Dosierraten erhöht werden |
Wann eine Enzymmischung in Großgebinden bewertet werden sollte
Ziehen Sie ein unterstützendes Enzymprogramm in Betracht, wenn die Anlage wiederkehrende organische Ablagerungen, fettassoziierte Beläge, geruchsanfällige Rückstände oder vorgeschaltete Sammelbereiche hat, die trotz mechanischer Wartung immer wieder verschmutzen.
Eine technische Prüfung sollte klären:
- Abwasserquellen und tägliche Schwankungen.
- Zielproblem: Fett, Stärke, Protein, Cellulose, allgemeiner organischer Film oder geruchsassoziierte Rückstände.
- Anwendungspunkt: Ablaufnetz, Sumpf, Pumpstation, Ausgleichsbehälter oder vorgeschalteter Abscheider.
- Erwartete Verweilzeit vor starker pH-Belastung, Hitze, Desinfektionsmitteln oder Trennchemie.
- Kompatibilität mit vorhandenen Koagulantien, Polymeren, Oxidationsmitteln, Bioziden und Reinigungsplänen.
- Lagerung, Handhabung, IBC- oder Fasslogistik und Nachfüllhäufigkeit.
Für Beschaffungsteams ist das beste Enzymprogramm nicht das mit der spektakulärsten Aussage. Es ist das Programm, das zum Prozessfenster der Anlage passt, den praktischen Wartungsaufwand reduziert und ein messbares Betriebsergebnis unterstützt.
Was ein Lieferant vor einem Angebot fragen sollte
Ein seriöser Lieferant sollte mehr erfragen als nur das Jahresvolumen. Bereiten Sie sich darauf vor, Folgendes zu besprechen:
- Industriesegment und Abwasserquellen.
- Hauptproblem und aktuelle Wartungskosten.
- Volumen des Ausgleichsbehälters, Verweilzeitmuster und Transferstrategie.
- pH- und Temperaturbereich.
- Vorhandensein von Fett, Feststoffen, Tensiden, Salzen, Reinigern oder Desinfektionsmitteln.
- Aktuelle Vorbehandlungsausrüstung.
- Bevorzugte Verpackung: Eimer, Fässer, IBCs oder lose Lieferung.
- Anforderungen an Standortsicherheit und Lagerung.
- Versuchsziele und Erfolgskriterien.
Diese Informationen helfen dabei, Produktauswahl, Anwendungsempfehlungen und kommerzielle Bedingungen an die realen Anlagenbedingungen anzupassen.
Praktische Kernaussage
Probleme mit Ausgleichsbehältern werden selten durch nur einen Faktor verursacht. Durchmischung, pH-Wert, Fett, Feststoffe, Pumpensteuerung und Produktionsplanung beeinflussen sich gegenseitig. Der beste Ansatz zur Fehlerbehebung ist schrittweise: Zulaufmuster bestätigen, Durchmischung verifizieren, Transfer stabilisieren, angesammeltes Material entfernen und anschließend chemische oder enzymatische Unterstützung dort bewerten, wo sie konkreten Nutzen liefern kann.
Wenn Ihre Anlage mit wiederkehrenden Fettablagerungen, organischen Belägen, geruchsanfälligen Rückständen oder instabiler Belastung zu tun hat, kann unser technisches Team Ihre Abwasserbedingungen prüfen und eine Strategie für Enzymmischungen in Großgebinden empfehlen, die für den industriellen Betrieb geeignet ist.
Benötigen Sie ein Angebot für eine Enzymmischung zur industriellen Abwasserbehandlung? Nutzen Sie das Anfrageformular auf der Website, um Details zu Ihrer Anwendung, dem Zielproblem, den Verpackungsanforderungen und dem erwarteten Volumen zu übermitteln: Angebot anfordern.