Hochbelastetes Abwasser aus Molkereien, Brauereien und Bäckereien
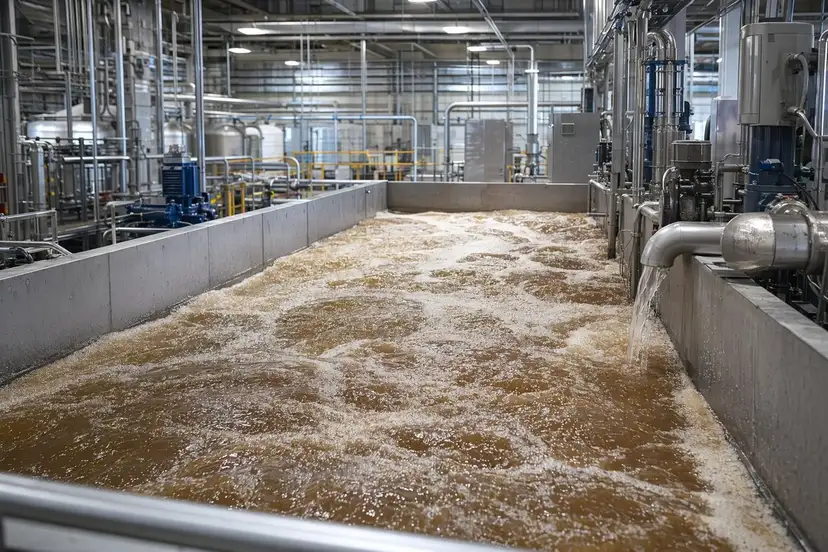
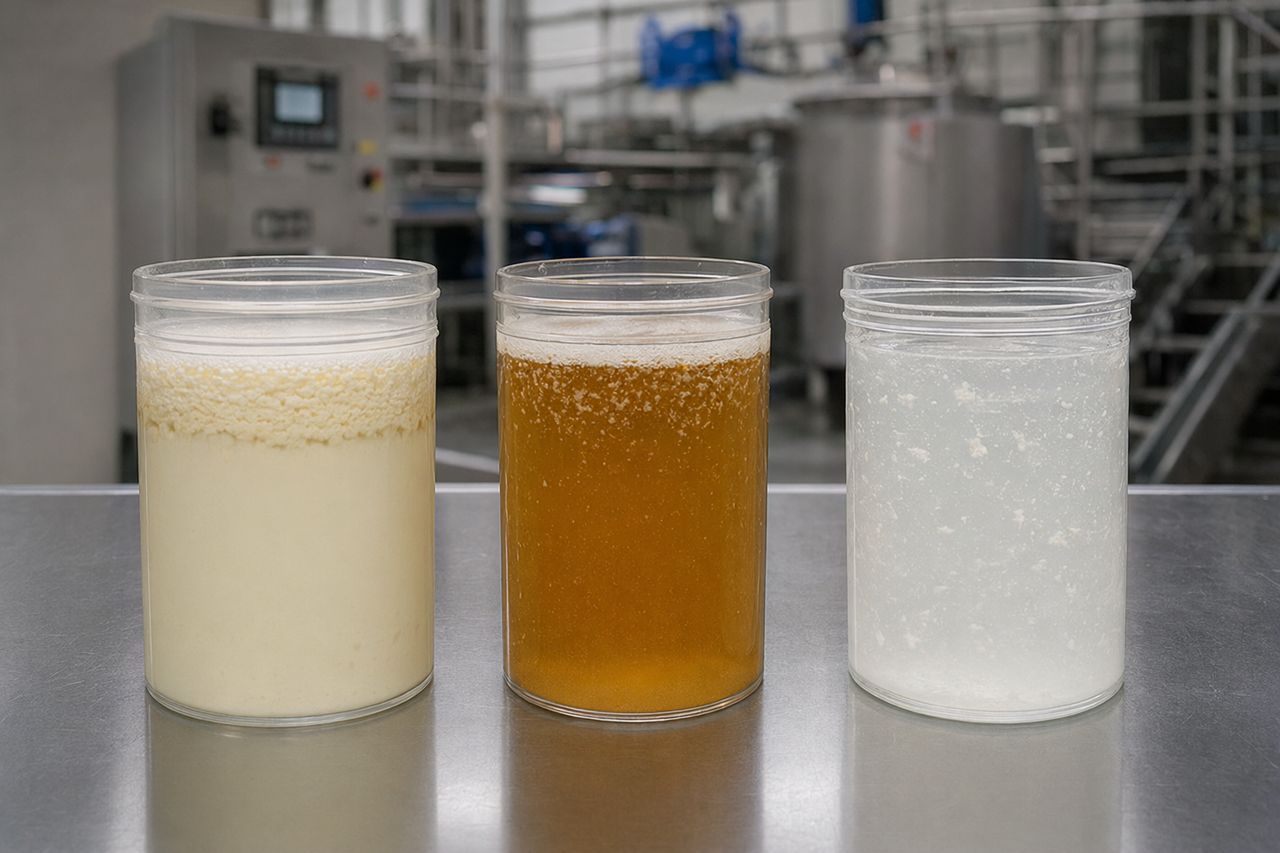
Abwasser aus der Lebensmittel- und Getränkeindustrie kann auf den ersten Blick ähnlich wirken: hohe organische Belastung, schwankender pH-Wert, warme Einleitungen und plötzliche Spitzen nach Produktion oder Reinigung. Die tatsächliche Chemie hinter Abwasserströmen aus Molkereien, Brauereien und Bäckereien unterscheidet sich jedoch deutlich.
Ein Molkereibetrieb kann emulgierte Fette und Milchproteine in den Abfluss einleiten. Eine Brauerei kann lösliche Zucker, Hefe, Getreidefeststoffe und Reinigungschemie einbringen. Eine Bäckerei kann stärkereiche Teigreste, Öle, Zucker, Füllungen und Feststoffe aus der Reinigung freisetzen. Jeder Abwasserstrom erzeugt eigene Belastungsschwerpunkte in der Behandlung.
Für industrielle Kläranlagen bedeutet das: Ein Einheitsansatz bei der Chemie kann am Ziel vorbeigehen. Die beste Behandlungsstrategie beginnt damit, zu verstehen, woraus das Abwasser besteht, wann es anfällt und was der nachgelagerte Prozess benötigt, um stabil zu bleiben.
Warum hochbelastetes Abwasser schwer zu steuern ist
Hochbelastetes Abwasser verursacht häufig Probleme, weil es nicht nur konzentriert, sondern auch uneinheitlich ist. Produktionspläne, Produktwechsel, Linienreinigung, Bodenreinigung und Desinfektionszyklen können die Abwassereigenschaften im Tagesverlauf deutlich verändern.
Typische betriebliche Herausforderungen sind:
- Spitzen bei der organischen Fracht, die biologische Behandlungssysteme belasten
- Ansammlungen von Fett, Öl und Schmierstoffen in Abflüssen, Hebeanlagen, Ausgleichsbehältern und Vorbehandlungsanlagen
- Schaumbildung und Schwimmstoffe, verursacht durch Proteine, Tenside, Hefe und eingetragene Luft
- Langsame Hydrolyse komplexer organischer Stoffe, bevor die biologische Behandlung sie wirksam abbauen kann
- pH-Schwankungen durch Cleaning-in-Place- und Desinfektionschemie
- Geruchsbildung, wenn sich anaerobe Zonen in Sammel- oder Ausgleichsbereichen entwickeln
- Belastung der Schlammbehandlung durch überschüssige Feststoffe und schlecht abgebaute Rückstände
Enzyme sind kein Ersatz für eine solide Auslegung der Abwasserbehandlung, Ausgleichsvolumen, Belüftung, Nährstoffbalance oder Abscheidetechnik. Sie sind ein gezieltes Vorbehandlungsinstrument, das dazu beitragen kann, komplexe organische Rückstände vor oder während der biologischen Behandlung in kleinere, besser biologisch abbaubare Fraktionen umzuwandeln.
Molkereiabwasser: Fette, Proteine, Laktose und Reinigungszyklen
Molkereiabwasser wird häufig durch Milch, Sahne, Käse, Joghurt, Molke und Reinigungszyklen geprägt. Sein Behandlungsverhalten wird durch eine Mischung aus Fetten, Proteinen, Laktose, suspendierten Feststoffen sowie alkalischen oder sauren Reinigungslösungen bestimmt.
Was Molkereiabwasser anspruchsvoll macht
Fette und emulgierte Öle können Rohrleitungen beschichten, in Behältern aufschwimmen, den Sauerstoffeintrag beeinträchtigen und Schwimmschichten bilden. Selbst wenn eine vorgelagerte Fettabscheidung vorhanden ist, können emulgierte Fette hindurchgelangen und die biologische Stufe zusätzlich belasten.
Milchproteine können Schaum erzeugen, zum Schlammvolumen beitragen und eine Hydrolyse erfordern, bevor Mikroorganismen sie vollständig verstoffwechseln können.
Laktose und lösliche organische Stoffe sind gut biologisch abbaubar, können aber in ausgeprägten Spitzen auftreten, die die Belüftung überfordern oder einen Sauerstoffbedarf erzeugen, auf den das Behandlungssystem nicht schnell genug reagieren kann.
Reinigungszyklen können pH-Wert und Temperatur rasch verändern, insbesondere wenn alkalische und saure Reinigungslösungen chargenweise eingeleitet werden.
Überlegungen zu Enzymmischungen für Molkereien
Bei Molkereibetrieben liegt der Fokus der Enzymauswahl häufig auf lipase- und proteasebetonten Mischungen, die auf Fett- und Proteinrückstände ausgerichtet sind. Praktisch bedeutet das: Ziel ist es, den Abbau von Fettfilmen, Bruch- und Gerinnselresten, Milchproteinen und emulgiertem organischem Material zu verbessern, damit die nachgelagerte Behandlung ein besser handhabbares Zulaufprofil erhält.
Eine gut abgestimmte Mischung kann unterstützen:
- Geringere Ablagerungen in Abflüssen und Vorbehandlungszonen
- Bessere Umwandlung von Fetten und Proteinen in biologisch abbaubare Fraktionen
- Gleichmäßigeres Verhalten von Ausgleichsbehältern
- Verbesserte Kompatibilität mit biologischen Behandlungsstufen
- Weniger betriebliche Störungen durch Produktverluste oder Reinigungsereignisse
Brauereiabwasser: Zucker, Hefe, Getreide und Reinigungschemie
Brauereiabwasser ist in der Regel sehr gut biologisch abbaubar, was es jedoch nicht automatisch einfach macht. Sudhausbetrieb, Verluste aus der Fermentation, Hefehandling, Fassreinigung, Abfüllung und Tankreinigung können schnelle Schwankungen bei organischer Fracht und pH-Wert verursachen.
Was Brauereiabwasser anspruchsvoll macht
Lösliche Zucker und Alkoholreste können einen schnellen Sauerstoffbedarf und kurzfristigen Stress für die Biologie auslösen.
Hefe und Fermentationsfeststoffe können sich absetzen, aufschwimmen, schäumen oder – je nachdem, wo sie in das System gelangen – zur Schlammbildung beitragen.
Treberpartikel und Trubrückstände erhöhen die suspendierten Feststoffe und können Ablagerungen in Sammelsystemen verursachen.
Cleaning-in-Place-Einleitungen können Laugen, Säuren, Oxidationsmittel, Tenside und Temperaturschwankungen einbringen, die die mikrobielle Aktivität beeinflussen.
Überlegungen zu Enzymmischungen für Brauereien
Enzymmischungen für Brauereien priorisieren häufig den Kohlenhydratabbau und unterstützen gleichzeitig den Abbau von Protein- und Heferückständen. Amylaseartige Aktivität kann helfen, Stärke- und Dextrinrückstände aus der Getreideverarbeitung und aus Sudhausverlusten umzuwandeln. Proteaseartige Aktivität kann bei proteinreichen Rückständen helfen, die zu Schaum und Schlammbildung beitragen.
Mögliche Vorteile für die Anlage sind:
- Schnellerer Abbau getreidebasierter Rückstände
- Besseres Management schwankender löslicher organischer Stoffe
- Reduzierte Ablagerungen in Sammel- und Ausgleichsbereichen
- Verbesserte Vorbehandlungskonstanz vor aeroben oder anaeroben Stufen
- Unterstützung biologischer Systeme während Produktionsspitzen
Bei Brauereien mit anaerober Behandlung besteht das Ziel meist nicht einfach darin, „alles schneller abzubauen“. Vielmehr geht es darum, ein gleichmäßigeres Zulaufprofil zu unterstützen, das dem System hilft, im Gleichgewicht und vorhersehbar zu bleiben.
Bäckereiabwasser: Stärke, Zucker, Öle, Füllungen und Teigfeststoffe
Bäckereiabwasser kann überraschend komplex sein. Mehl, Teig, Stärke, Zucker, Öle, Glasuren, Fruchtfüllungen, Milchbestandteile, Eirückstände und Desinfektionschemikalien können alle in den Abwasserstrom gelangen.
Was Bäckereiabwasser anspruchsvoll macht
Stärke- und Mehlrückstände können quellen, sich absetzen, klebrige Ablagerungen bilden und die Belastung von Siebanlagen und biologischer Behandlung erhöhen.
Zucker und Sirupe sind sehr gut biologisch abbaubar, können aber bei konzentrierter chargenweiser Einleitung einen plötzlichen Sauerstoffbedarf verursachen.
Fette und Öle aus Teigverbesserern, Backfetten, Füllungen und Toppings können Fettablagerungen und aufschwimmenden Schaum bzw. Schwimmschlamm erzeugen.
Proteinrückstände aus Eiern, Milchbestandteilen und Spezialprodukten können zu Schaum, Feststoffen und Geruch beitragen, wenn sie nicht gut kontrolliert werden.
Reinigungs- und Desinfektionszyklen können nach der Produktion konzentrierte Rückstände freisetzen und damit Spitzenlasten erzeugen, die sich deutlich vom durchschnittlichen Tagesabwasser unterscheiden.
Überlegungen zu Enzymmischungen für Bäckereien
Bäckereiabwasser profitiert häufig von Enzymmischungen, die Amylase-, Lipase- und Proteasefunktionalität kombinieren. Ziel ist es, stärkereiche Rückstände zu behandeln und gleichzeitig Fette und Proteine abzubauen, die zu Ablagerungen und Instabilität in der Behandlung beitragen.
Eine passend ausgewählte Mischung kann helfen:
- Klebrige Stärke- und teigbedingte Ablagerungen zu reduzieren
- Den Abbau von Ölen und Backfetten zu verbessern
- Einen gleichmäßigeren Zulauf zur biologischen Behandlung zu unterstützen
- Die Auswirkungen konzentrierter Reinigungsereignisse zu minimieren
- Das Abwassermanagement in Vorbehandlungs- und Ausgleichsbereichen zu verbessern
Warum dieselbe Anlage unterschiedliche Enzymstrategien benötigen kann
Selbst innerhalb derselben Kategorie erzeugen zwei Betriebe selten identisches Abwasser. Eine Käserei unterscheidet sich von einem Betrieb zur Abfüllung von Trinkmilch. Eine Craft-Brauerei unterscheidet sich von einer großvolumigen Abfüllbrauerei. Eine Brotbäckerei unterscheidet sich von einem Werk für tiefgekühlte Backwaren.
Wichtige Auswahlfaktoren sind:
- Abwasserquellen und Aufbau des Sammelsystems
- Vorhandensein von Sieben, Fettabscheidern, Druckentspannungsflotation oder Ausgleichsbehältern
- Temperatur- und pH-Bereich am Dosierpunkt
- Art und Zeitpunkt der Reinigungschemie
- Feststoffprofil und Neigung zum Absetzen, Aufschwimmen oder Schäumen
- Aerobe, anaerobe oder hybride Behandlungsauslegung
- Bestehende Nährstoffbalance und mikrobiologische Gesundheit
- Gewünschtes Betriebsergebnis: Ablagerungskontrolle, Unterstützung der Vorbehandlung, Glättung der Fracht, Geruchsreduzierung oder biologische Stabilität
Hier bieten Bulk-Enzymmischungen für die industrielle Abwasserbehandlung praktischen Mehrwert. Anstatt ein generisches Produkt einzusetzen, können industrielle Einkäufer Mischungen auf Basis der tatsächlich im Abwasserstrom vorhandenen Rückstände und der betrieblichen Randbedingungen der Anlage spezifizieren.
Wo Enzyme in die Behandlungskette passen
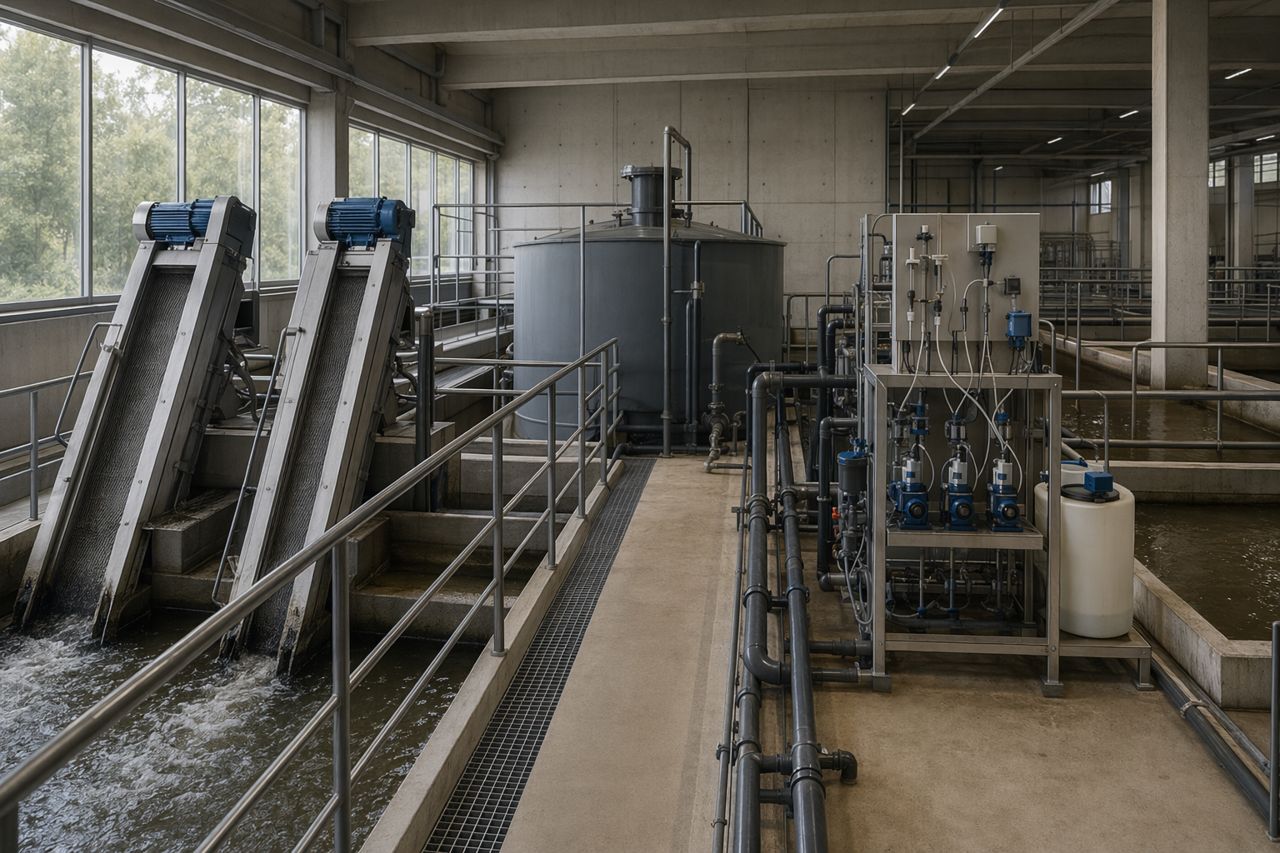
Enzymmischungen werden typischerweise dort in Betracht gezogen, wo sie lange genug mit den Zielrückständen in Kontakt kommen können, um deren Hydrolyse vor dem nächsten Behandlungsschritt zu unterstützen.
Typische Anwendungspunkte sind:
- Abflussleitungen, die Reinigungswasser aus der Lebensmittelproduktion aufnehmen
- Hebeanlagen und Nassschächte
- Ausgleichsbehälter
- Bereiche des Fettmanagements
- Vorbehandlungsbehälter vor der biologischen Behandlung
- Ausgewählte Punkte oberhalb aerober oder anaerober Systeme
Der beste Ort hängt von Kontaktzeit, Durchmischung, Temperatur, pH-Wert und chemischer Kompatibilität ab. Enzyme sollten im Kontext des gesamten Betriebsbildes bewertet werden, insbesondere dort, wo Desinfektionschemie, Oxidationsmittel oder extreme pH-Schwankungen vorhanden sind.
Was B2B-Einkäufer von einem Lieferanten erwarten sollten
Für Teams in der industriellen Abwasserbehandlung ist der Einkauf von Enzymen nicht nur eine Beschaffungsaufgabe. Es ist eine betriebliche Entscheidung. Ein glaubwürdiger Lieferant sollte nach dem Abwasserprofil, der Behandlungskette, dem Zielproblem und den betrieblichen Einschränkungen fragen, bevor er eine Bulk-Mischung empfiehlt.
Achten Sie auf Unterstützung in folgenden Bereichen:
- Rückstandstyp: Fette, Proteine, Stärke, Zucker, Hefe oder gemischte Lebensmittelverschmutzungen
- Kompatibilität mit dem vorgesehenen Dosierpunkt
- Anforderungen an Bulk-Verpackung und Lieferung
- Erwartungen an Lagerung und Handhabung
- Versuchsplanung und Leistungsbewertung
- Abstimmung mit Anlagenbetreibern, Ingenieuren oder Dienstleistern
- Klare Dokumentation für industrielle Beschaffungsteams
Das Ziel ist nicht, das Abwasserproblem zu stark zu vereinfachen. Ziel ist es, eine praxistaugliche Mischung auf Basis der realen Betriebsbedingungen der Anlage zu entwickeln.
Sehen Sie sich den erklärenden Film ohne Sprecher im Bild an
Diese Seite enthält ein kurzes Erklärvideo ohne sichtbaren Sprecher, das zeigt, wie sich Rückstände aus Molkereien, Brauereien und Bäckereien in der industriellen Abwasserbehandlung unterschiedlich verhalten. Es nutzt Voiceover, Untertitel und industrielle Standbilder – kein Avatar, kein Moderator –, damit Betreiber und Beschaffungsteams die Behandlungslogik schnell verstehen können.
Angebot für eine Abwasser-Enzymmischung anfordern
Wenn Ihr Betrieb Abwasser aus Molkereien, Brauereien, Bäckereien oder anderen hochbelasteten Lebensmittel- und Getränkeprozessen behandelt, können wir Sie bei der Bewertung einer Bulk-Enzymmischung für Ihre Behandlungsziele unterstützen.
Nutzen Sie das Angebotsformular auf der Website, um Ihre Abwasserquelle, die Zielherausforderung, den ungefähren Bulk-Bedarf und Ihre bevorzugten Kontaktdaten mitzuteilen.
Angebot anfordern