Geruchskontrolle in Pumpstationen und Fettabscheidern
Geruchsbeschwerden beginnen selten als Problem der Öffentlichkeitsarbeit. Meist beginnen sie als Prozessproblem: lange Verweilzeiten, abgesetzte organische Stoffe, Fettansammlungen, Sauerstoffmangel und Abwasserbereiche, die vor dem nächsten Reinigungszyklus anaerob werden.
Für industrielle Abwasserbehandlungsanlagen gehören Pumpstationen und Fettabscheider zu den häufigsten kritischen Punkten für Geruchsbildung. Sie befinden sich in der Nähe von Betriebsbereichen, Nachbarn, Verladezonen und Wartungsteams. Wenn sie durch Fette, Öle, Schmierfette, Proteine, Stärken oder andere hochbelastete organische Stoffe überlastet werden, können sich Gerüche von einer gelegentlichen Belästigung zu einem wiederkehrenden betrieblichen Risiko entwickeln.
Bulk-Enzymmischungen für die industrielle Abwasserbehandlung können ein konsistenteres Wartungsprogramm unterstützen, indem sie helfen, organische Ablagerungen abzubauen, bevor diese zu einer chronischen Quelle von Gerüchen, Verstopfungen und Notfalleinsätzen werden.
Warum Gerüche in Pumpstationen entstehen
Pumpstationen sind dafür ausgelegt, Abwasser zu fördern, nicht es zu speichern. Das Geruchsrisiko steigt, wenn Abwasser lange genug im Nassschacht verbleibt, sodass organisches Material absinken und in einen septischen Zustand übergehen kann.
Häufige Einflussfaktoren sind:
- Verlängerte Verweilzeit während Niedriglastphasen oder beim Betrieb überdimensionierter Nassschächte
- Organische Belastung aus Lebensmittelverarbeitung, Getränkeproduktion, Tierkörperverwertung, Molkereien, Fleischverarbeitung oder gemischten industriellen Einleitungen
- Fett- und Schwimmschichten, die Feststoffe einschließen und anaerobe Zonen schaffen
- Unzureichende Durchmischung, wodurch sich Schlammdecken am Boden des Nassschachts bilden können
- Verzopfungen und Fremdstoffe an Pumpen, Schwimmern und Führungsschienen
- Temperaturschwankungen, die in warmen Perioden die biologische Aktivität beschleunigen
Sobald sich anaerobe Bereiche entwickeln, können Geruchsstoffe schnell freigesetzt werden, wenn Pumpen anlaufen, Nassschächte aufgewirbelt werden oder Abdeckungen geöffnet werden.
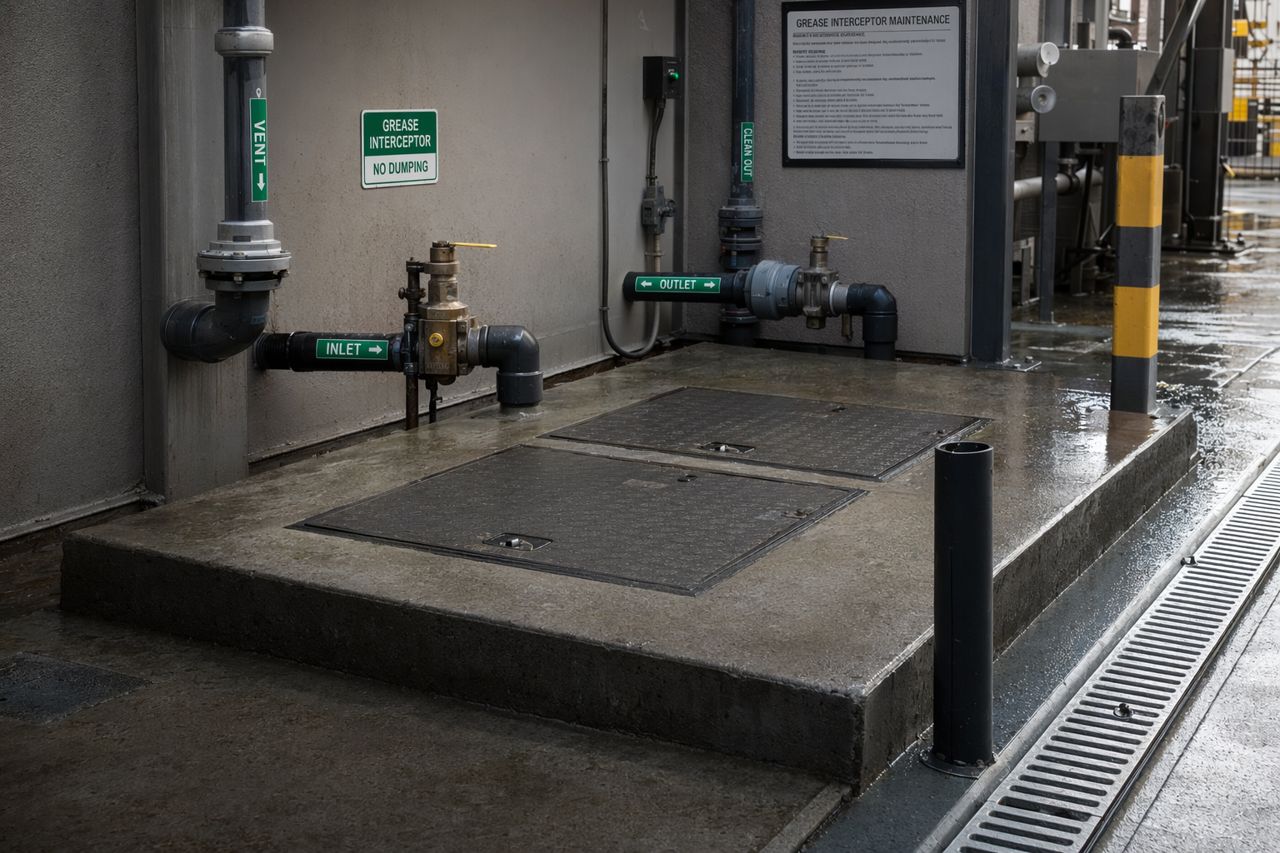
Fettabscheider: Eine häufige Geruchsquelle
Fettabscheider verlangsamen den Abwasserstrom, damit sich Fette, Öle und Schmierfette abtrennen können. Genau diese langsame Strömung schafft jedoch auch ein Umfeld, in dem zurückgehaltene organische Stoffe fermentieren können.
Geruchsprobleme nehmen häufig zu, wenn:
- Fettschichten dick und stabil werden
- Feststoffe sich am Boden absetzen und verdichten
- Entleerungsintervalle über die tatsächlichen Belastungsbedingungen hinaus verlängert werden
- Heißes Abwasser emulgierte Fette mitführt, die später abkühlen und sich abscheiden
- Abscheider variable Produktionsabwässer statt vorhersehbarer häuslicher Abwässer aufnehmen
Wenn der Abscheider nur als Entsorgungspunkt betrachtet wird, wird Geruchskontrolle reaktiv. Wird er dagegen als Teil des Abwasserprozesses geführt, können Geruch, Fettansammlung und Reinigungsfrequenz gemeinsam angegangen werden.
Sulfidrisiko und Sicherheitsplanung
Das Risiko durch Schwefelwasserstoff sollte mit geeigneter Überwachung, Belüftung, Verfahren für Arbeiten in engen Räumen und standortspezifischen Sicherheitspraktiken gehandhabt werden. Enzymmischungen sind kein Ersatz für Gasdetektion, technische Schutzmaßnahmen oder sichere Einstiegsprotokolle.
Die Planung der Geruchskontrolle sollte jedoch die Bedingungen berücksichtigen, die zur Sulfidbildung beitragen:
- Umgebungen mit niedrigem gelöstem Sauerstoff
- Hohes Abwasseralter
- Angesammelter Schlamm und Fett
- Warme Temperaturen
- Sulfatreiche Abwasserströme
- Stagnierende Ecken, Sümpfe und schlecht durchmischte Bauwerke
Die Verringerung zurückgehaltener organischer Stoffe kann dazu beitragen, die wiederkehrenden Bedingungen zu reduzieren, die geruchsbildende Zonen bestehen lassen.
Wo Enzymmischungen sinnvoll eingesetzt werden
Enzymgestützte Programme sind besonders nützlich, wenn es sich nicht um ein Einzelereignis handelt, sondern um ein wiederkehrendes Muster: Ablagerung, Geruch, Reinigung, vorübergehende Verbesserung und anschließend erneute Ablagerung.
Eine gut ausgewählte Enzymmischung kann helfen, typische organische Belastungen gezielt anzugehen, darunter:
- Fette, Öle und Schmierfette
- Proteinrückstände
- Stärken und Kohlenhydrate
- Feststoffe aus Lebensmittel- und Getränkeproduktion
- Schlammfördernde organische Ablagerungen
Ziel ist es nicht, die Luft zu parfümieren oder die Beschwerde zu überdecken. Ziel ist es, den Abbau von geruchsförderndem Material zu unterstützen, damit Wartungsteams den Quelldruck im Laufe der Zeit reduzieren können.
Praktische Anwendungspunkte
Für Pumpstationen werden Enzymmischungen typischerweise oberhalb des Nassschachts oder an einem kontrollierten Punkt in Betracht gezogen, an dem Kontaktzeit verfügbar ist, bevor das Abwasser den geruchsanfälligen Bereich erreicht.
Für Fettabscheider sollte die Anwendungsplanung Folgendes berücksichtigen:
- Zulaufzeitpunkt und Produktionsplan
- Zeiten mit Spitzenbelastung durch Fettabwasser
- Wassertemperatur
- Reinigungsfrequenz
- Abscheidervolumen und Verweilzeitmuster
- Zustand vorhandener Fettschichten und Schlammlagen
Bei stark vernachlässigten Anlagen kann eine anfängliche Grundreinigung erforderlich sein, bevor ein präventives Enzymprogramm zuverlässig wirken kann.
Einen belastbaren Wartungsplan erstellen
Geruchskontrolle funktioniert am besten, wenn sie am tatsächlichen Betriebsrhythmus der Anlage ausgerichtet wird. Ein praxisnahes Programm sollte Folgendes definieren:
- Die Geruchsquelle — Pumpstation, Abscheider, vorgelagerte Ablaufleitung, Ausgleichsbehälter oder Schlammbereich.
- Das Belastungsmuster — täglich, wöchentlich, saisonal oder an bestimmte Produktionsläufe gebunden.
- Die Wartungsbasis — aktuelle Entleerungen, Spülungen, Beschwerden, Einsätze und Ausfallzeiten.
- Den Behandlungspunkt — wo die Mischung mit dem Abwasserstrom in Kontakt kommen kann, bevor Geruch entsteht.
- Den Überprüfungszyklus — wie die Anlage Geruchsvorfälle, Fettschichtdicke, Reinigungsfrequenz und Beobachtungen des Bedienpersonals dokumentiert.
Dieser Ansatz gibt Betriebsleitern und Beschaffungsteams eine klarere Grundlage für die Bewertung des Nutzens: weniger Notfalleinsätze, besser planbare Wartung, bessere Arbeitsbedingungen und geringerer Beschwerdedruck.
Welche Informationen Sie für ein Angebot bereitstellen sollten
Um eine Bulk-Enzymmischung für Ihren Standort auszulegen und zu empfehlen, stellen Sie nach Möglichkeit die folgenden Informationen bereit:
- Anlagentyp und Abwasserquelle
- Zielanlage: Pumpstation, Fettabscheider, Ablaufleitung, Sumpf oder Vorbehandlungsbereich
- Ungefähres Durchflussmuster und Produktionsplan
- Hauptorganikbelastung: Fett, Protein, Stärke, Lebensmittelfeststoffe, gemischte industrielle organische Stoffe oder unbekannt
- Aktuelle Geruchshäufigkeit und Orte der Beschwerden
- Bestehender Plan für Entleerung, Hochdruckspülung oder Reinigung
- Bekannte Sulfid-, Korrosions- oder Engraumthemen
- Bevorzugtes Bulk-Format und gewünschter Lieferrhythmus
Angebot anfordern
Wenn Geruchsprobleme zwischen den Reinigungen erneut auftreten, können wir prüfen, ob ein enzymgestütztes Wartungsprogramm zu Ihrem Abwassersystem passt. Nutzen Sie das Angebotsformular vor Ort, um Ihre Pumpstation, Ihren Fettabscheider oder Ihre industrielle Abwasserherausforderung zu beschreiben. Unser Team antwortet mit einer praxisgerechten Bulk-Empfehlung.