Solución de problemas en tanques de ecualización para efluentes industriales variables
Las aguas residuales industriales rara vez llegan a una planta de tratamiento como un flujo uniforme y estable. Descargas por lotes, lavados, ciclos de saneamiento, cambios de producto, infiltración de aguas pluviales y desviaciones de producción pueden impactar el sistema dentro del mismo turno. El tanque de ecualización es donde esa variabilidad debe absorberse antes de llegar a la clarificación, el tratamiento biológico, la flotación por aire disuelto, las membranas o el pulido final antes de descarga.
Cuando el tanque de ecualización funciona bien, los operadores observan un caudal más estable, un pH más predecible, menos alarmas aguas abajo y menor necesidad de intervención de emergencia. Cuando no funciona bien, toda la planta empieza a perseguir síntomas: ciclos frecuentes de bombeo, olor, grasa flotante, sólidos sedimentados, excursiones de pH, formación de espuma, arrastre e inconsistencia en el desempeño del tratamiento.
Esta guía presenta una secuencia práctica de solución de problemas para plantas industriales que manejan efluentes variables, con atención a los puntos en los que las mezclas enzimáticas a granel para el tratamiento de aguas residuales industriales pueden ayudar a reducir la acumulación orgánica y mejorar la manejabilidad aguas arriba como parte de un programa controlado.
Qué debe hacer un tanque de ecualización
Un tanque de ecualización no es solo una balsa de retención. Su valor proviene de cuatro funciones principales:
- Amortiguación hidráulica: suavizar picos y valles de caudal antes de los equipos aguas abajo.
- Amortiguación de carga: reducir cambios repentinos en materia orgánica, sólidos suspendidos, grasas, tensioactivos o químicos de limpieza.
- Moderación del pH: mezclar corrientes ácidas y alcalinas para reducir la demanda de corrección.
- Visibilidad operativa: dar a la planta tiempo para detectar influentes anormales antes de que causen una disrupción mayor.
Si alguna de estas funciones se ve comprometida, el tanque puede seguir pareciendo lleno y operativo, pero ya no está protegiendo el proceso.
Señales rápidas de que la ecualización está rindiendo por debajo de lo esperado
Busque patrones entre turnos, no solo alarmas aisladas. Los indicadores comunes incluyen:
- Sistemas de corrección de pH aguas abajo que sobredosifican o ajustan constantemente.
- Bombas de influente con ciclos cortos o que trabajan en seco después de eventos pico.
- Mantas de grasa o capas de espuma que se vuelven a formar poco después del desnatado.
- Sólidos pesados acumulándose en esquinas, cerca de zonas de entrada o debajo de mezcladores inactivos.
- Picos de olor después de fines de semana, paradas o lotes de alta carga.
- Alteración del tratamiento biológico después de limpiezas de producción o descargas químicas.
- Desempeño de flotación por aire disuelto que cambia hora a hora.
- Operadores aumentando la dosificación química para compensar cargas inestables.
El tanque de ecualización debe reducir la variabilidad. Si la amplifica, comience por los fundamentos antes de cambiar la química aguas abajo.
Paso 1: Confirme el patrón real del influente
Antes de ajustar equipos, mapee qué está entrando al tanque.
Preguntas para los equipos de producción y servicios
- ¿Qué áreas de proceso descargan por lotes en lugar de hacerlo de forma continua?
- ¿Los ciclos de saneamiento o limpieza in situ se programan cerca de los cambios de turno?
- ¿Entran corrientes de alta temperatura durante ventanas específicas?
- ¿Se descargan de forma intermitente ácidos, cáusticos, tensioactivos, solventes o desinfectantes?
- ¿Los drenajes de piso, bombas de sumidero o conexiones de aguas pluviales están agregando caudal inesperado?
- ¿Las desviaciones de producción se informan a operaciones de aguas residuales antes de la descarga?
Qué revisar en los datos de planta
- Tendencia del caudal de entrada por hora y por turno.
- Tendencia del nivel del tanque durante producción alta y baja.
- Tendencia de pH en la entrada, el tanque y el punto de alimentación aguas abajo.
- Frecuencia de arranque y parada de bombas.
- Tendencia de temperatura.
- Observaciones visuales: grasa, espuma, sólidos, color, olor.
- Alarmas aguas abajo después de eventos de producción conocidos.
Un promedio diario puede ocultar el problema. Los problemas de ecualización normalmente son causados por picos de corta duración.
Paso 2: Diagnostique mezcla deficiente y estratificación
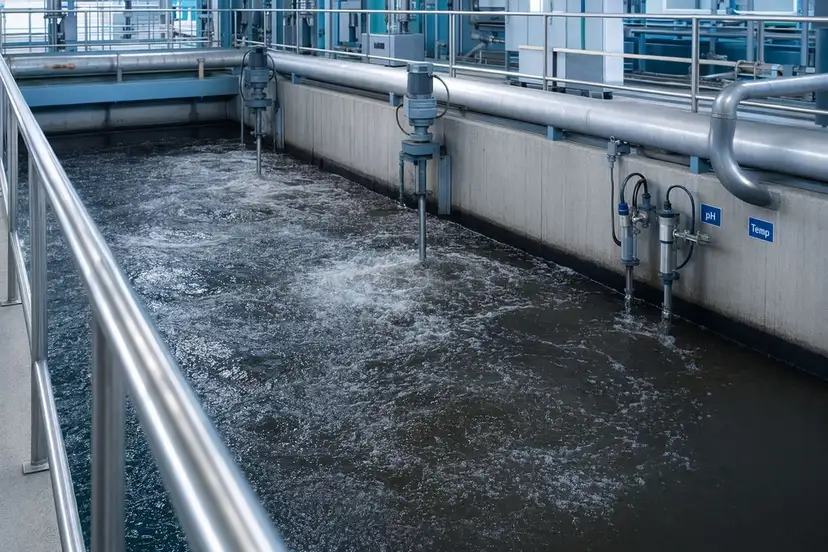
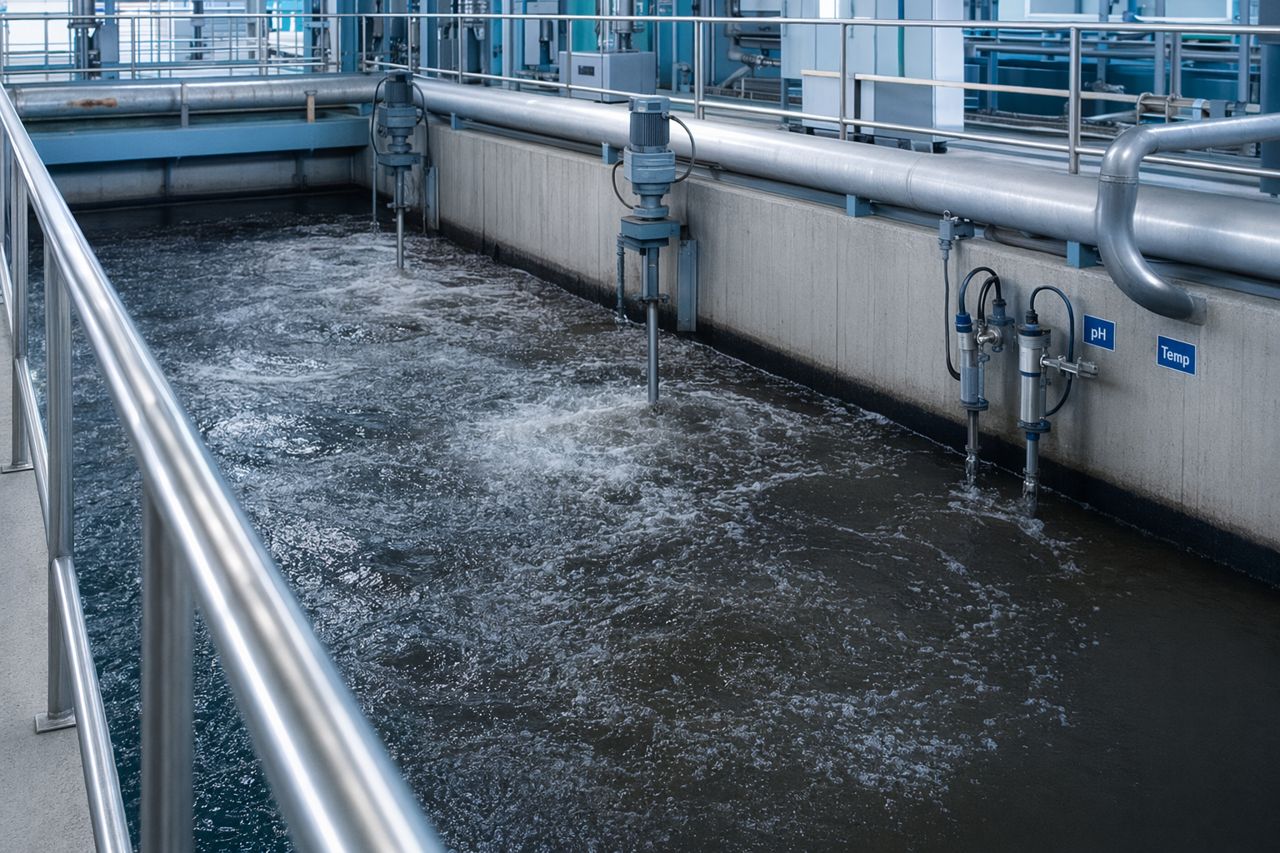
Un tanque puede tener volumen suficiente pero una ecualización deficiente si su contenido no se mezcla adecuadamente. La estratificación crea capas: bolsas ácidas o alcalinas, zonas calientes y frías, grasa en la superficie, sólidos densos cerca del fondo y alimentación variable hacia el tratamiento aguas abajo.
Síntomas de estratificación
- Las muestras puntuales difieren mucho según la profundidad o la ubicación.
- El pH se lee estable en un punto, pero las variaciones de pH aguas abajo continúan.
- La capa de grasa flotante permanece sin alterarse mientras el líquido inferior circula.
- Los sólidos se sedimentan cerca de la entrada o en zonas muertas.
- Aparece olor cuando baja el nivel del tanque y se expone material antiguo.
- La calidad de la alimentación aguas abajo cambia después del mantenimiento de mezcladores o cambios de nivel.
Verificaciones prácticas
- Verifique que cada mezclador o circuito de recirculación esté realmente operando bajo carga.
- Inspeccione boquillas bloqueadas, impulsores desgastados, bloqueo por aire o tubos de aspiración dañados.
- Confirme que la ubicación de los mezcladores cubra las esquinas, no solo el centro del tanque.
- Compruebe si la mezcla es efectiva con nivel bajo y con nivel alto del tanque.
- Compare muestras de la zona de entrada, zona de salida, superficie, profundidad media y cerca del fondo.
Valor para el comprador
Corregir la mezcla suele reducir el uso excesivo de químicos aguas abajo, disminuir el tiempo de respuesta del operador y mejorar la confianza en los datos del proceso. También puede revelar si los problemas de grasa o sólidos realmente provienen del influente o son causados por la hidráulica del tanque.
Paso 3: Controle las variaciones de pH antes de que lleguen a procesos sensibles
El efluente industrial variable puede pasar de ácido a alcalino en cuestión de minutos. La ecualización debe reducir esa tasa de cambio. Si las variaciones de pH atraviesan el tanque, la causa raíz puede ser una mezcla insuficiente, un volumen de amortiguación subdimensionado, una mala ubicación de sensores o una descarga por lotes no controlada.
Solución de problemas de inestabilidad de pH
- Compare el pH en la entrada, dentro del tanque y en el punto de transferencia aguas abajo.
- Confirme que las sondas estén limpias, calibradas e instaladas donde el flujo sea representativo.
- Busque descargas por lotes de operaciones de limpieza, neutralización, galvanoplastia, procesamiento de alimentos, textiles, pulpa, químicos o formulación.
- Revise si la dosificación química está reaccionando a una bolsa localizada en lugar de al tanque mezclado.
- Verifique si la recirculación permanece activa durante turnos inactivos y fines de semana.
Qué evitar
No resuelva una ecualización deficiente únicamente con corrección química agresiva. Si el tanque está estratificado, un controlador puede perseguir lecturas falsas, aumentando el costo y, en algunos casos, empeorando la alteración aguas abajo.
Paso 4: Aborde las capas de grasa y los orgánicos flotantes
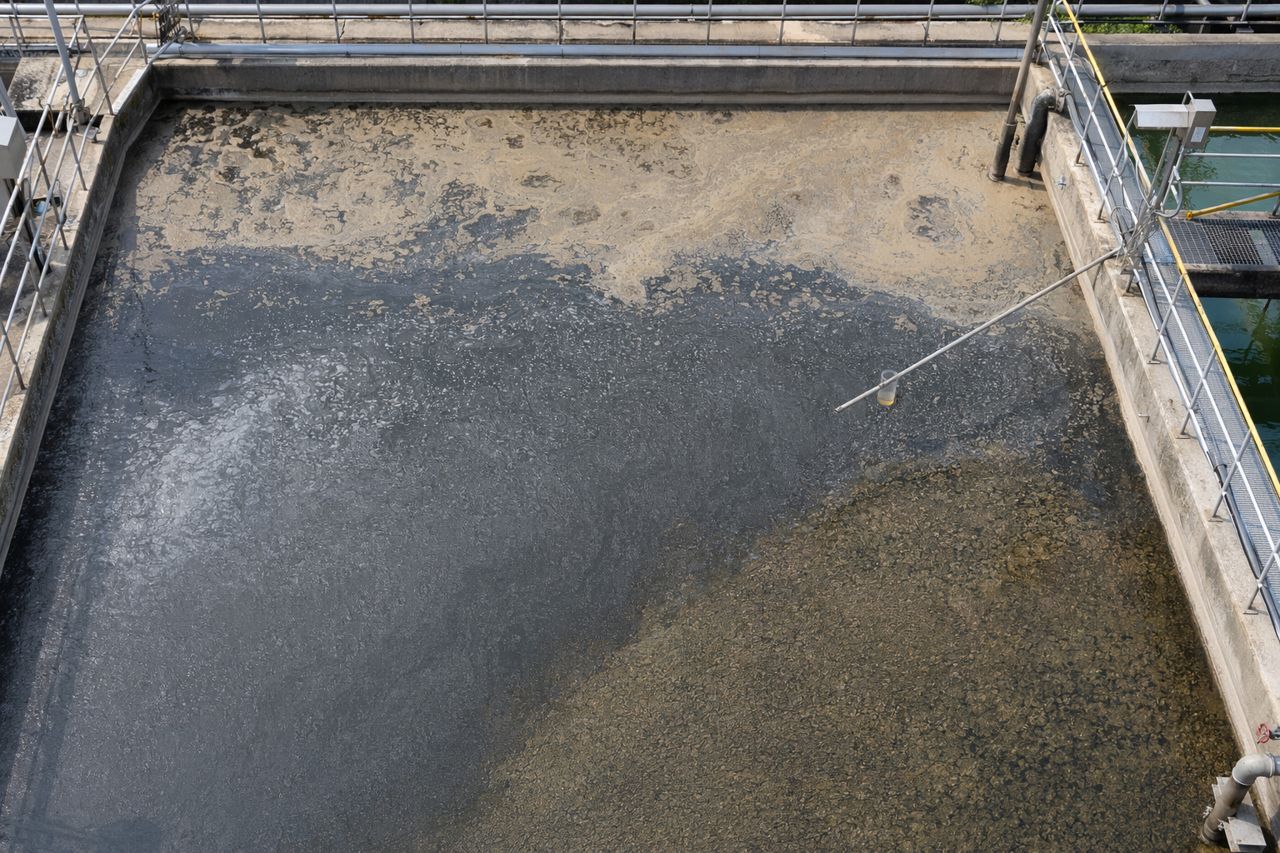
Las grasas, aceites, materia grasa, tensioactivos y orgánicos emulsificados pueden acumularse en la superficie de los tanques de ecualización. Una capa flotante puede atrapar olores, interferir con lecturas de nivel, recubrir paredes, cegar bombas y generar cargas inconsistentes hacia la flotación por aire disuelto o el tratamiento biológico.
Causas comunes
- Aguas residuales grasosas calientes que se enfrían en el tanque.
- Tensioactivos que mantienen el aceite parcialmente emulsificado hasta que cambian las condiciones.
- Renovación superficial insuficiente.
- Desnatado poco frecuente o acceso deficiente para la remoción.
- Lotes de producción de alta carga que entran demasiado rápido.
- Grasa que ingresa desde drenajes de piso, interceptores o lavados de proceso.
Acciones de solución de problemas
- Confirme que los interceptores de grasa o rejillas aguas arriba reciban mantenimiento.
- Aumente la observación superficial durante ventanas de descarga conocidas.
- Verifique si los mezcladores están empujando la grasa hacia una esquina muerta en lugar de dispersarla.
- Retire capas gruesas acumuladas antes de que se conviertan en una capa semilla recurrente.
- Evalúe si un programa enzimático dirigido puede reducir la acumulación orgánica recurrente en drenajes aguas arriba, sumideros o zonas de ecualización.
Dónde las mezclas enzimáticas pueden apoyar las operaciones
Las mezclas enzimáticas no sustituyen el cribado, el desnatado, el control de pH ni la capacidad hidráulica. Sin embargo, una mezcla enzimática a granel bien seleccionada puede ayudar a las plantas a manejar ciertos depósitos orgánicos recurrentes, acumulación asociada a grasa y residuos propensos a generar olor. Para compradores B2B, el valor es operativo: menos limpiezas manuales, líneas de transferencia más limpias, carga orgánica más predecible y mayor resiliencia durante la variabilidad rutinaria de producción.
El ajuste correcto depende de las características del agua residual, el tiempo de residencia, el rango de temperatura, la exposición al pH, la química de saneamiento y el punto donde se introducirá el producto.
Paso 5: Retire sólidos sedimentados y zonas muertas
Los sólidos sedimentados reducen el volumen de trabajo y crean bolsas anaerobias. Con el tiempo, el tanque puede parecer que tiene capacidad suficiente, mientras su volumen útil ha disminuido silenciosamente.
Señales de acumulación de sólidos
- El nivel del tanque sube más rápido de lo esperado durante caudal pico.
- Las bombas se obstruyen o arrastran arena, lodo o fibras.
- El olor es más fuerte después del descenso de nivel.
- Las muestras del fondo muestran sólidos negros o liberación de gas.
- El volumen retirado en la limpieza del tanque es mucho mayor de lo esperado.
Qué verificar
- Velocidad de entrada y si los sólidos están cayendo inmediatamente en el punto de ingreso.
- Desempeño del cribado aguas arriba de la ecualización.
- Cobertura de mezcladores cerca del fondo.
- Elevación de succión de bombas y protección contra material sedimentado.
- Programa de limpieza frente a la carga real de sólidos.
Un tanque con sólidos sedimentados también es más difícil de muestrear con precisión. Los datos pueden parecer inconsistentes porque el contenido del tanque es inconsistente.
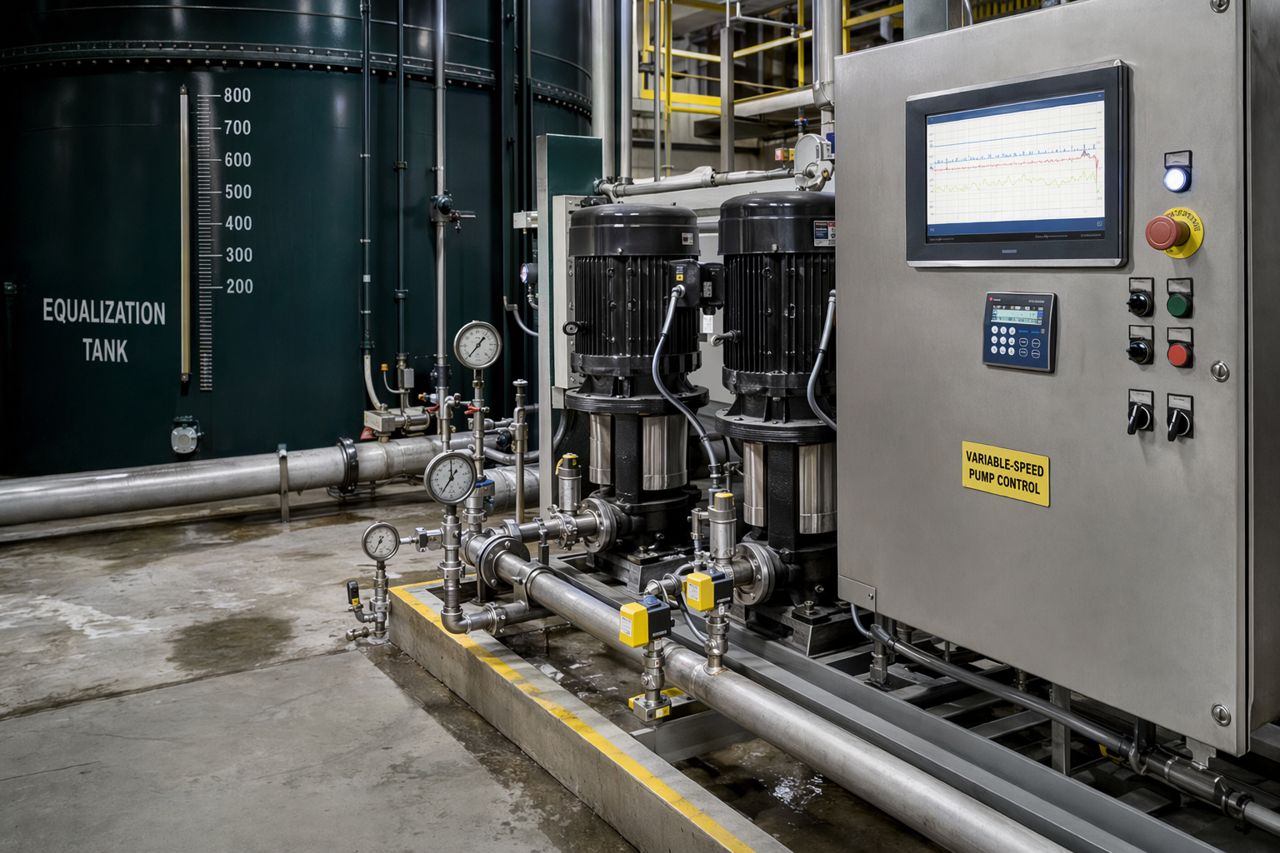
Paso 6: Estabilice los ciclos de bombeo y el caudal de transferencia
La ecualización solo protege los equipos aguas abajo si el caudal de transferencia está controlado. Las bombas con ciclos cortos pueden enviar pulsos de aguas residuales concentradas hacia adelante, incluso si el tanque tiene volumen suficiente.
Causas de inestabilidad relacionadas con bombas
- Controles de nivel configurados demasiado cerca entre sí.
- Variadores de velocidad no ajustados a la tasa de aceptación aguas abajo.
- Capacidad de bombeo demasiado grande para el caudal normal.
- Bloqueo de succión por grasa o sólidos.
- Entrada de aire con nivel bajo del tanque.
- Múltiples bombas alternando sin desempeño equivalente.
Mejoras prácticas
- Amplíe las bandas de control cuando sea seguro y apropiado.
- Use tasas de transferencia estables cuando los procesos aguas abajo se beneficien de la consistencia.
- Revise las tendencias de operación de bombas frente a cambios aguas abajo en pH, caudal y carga.
- Inspeccione los puntos de succión durante la operación con nivel bajo.
- Confirme que la lógica de la bomba de reserva no genere picos no deseados.
Para muchas plantas, el control de bombas es el eslabón perdido entre un buen diseño de ecualización y un desempeño diario deficiente.
Paso 7: Prepárese para cargas de choque en lugar de reaccionar a ellas
Las cargas de choque no siempre son accidentes. Muchas son eventos de producción predecibles sobre los que los equipos de aguas residuales no son informados con suficiente anticipación.
Ejemplos de cargas de choque
- Químicos de saneamiento liberados después de una corrida de producción.
- Pérdida de producto al drenaje después del vaciado de líneas.
- Agua de lavado de alta carga procedente de la limpieza de tanques.
- Descarga concentrada de salmuera, azúcar, almidón, proteína, tinte, aceite o tensioactivo.
- Picos de temperatura por lavado caliente.
- Estancamiento de fin de semana seguido del reinicio del lunes.
Mejor gestión de cargas de choque
- Establezca un proceso de notificación de descargas entre producción y operaciones de aguas residuales.
- Retenga o dosifique lotes conocidos de alta carga cuando sea posible.
- Mantenga activa la mezcla de ecualización antes, durante y después de eventos esperados.
- Use una estrategia de nivel del tanque para reservar capacidad de amortiguación antes de descargas programadas.
- Agregue monitoreo temporal durante ventanas recurrentes de alto riesgo.
La mejora de menor costo puede ser la comunicación. Un aviso de 15 minutos puede evitar horas de corrección aguas abajo.
Rutina de monitoreo para la confiabilidad del tanque de ecualización
Una rutina simple, realizada de forma constante, puede prevenir la mayoría de las sorpresas.
Cada turno
- Revise la tendencia de nivel del tanque, no solo el nivel actual.
- Observe la condición superficial: grasa, espuma, sólidos, color, olor.
- Confirme que mezcladores, recirculación y bombas operen según lo previsto.
- Revise tendencias de pH y temperatura.
- Anote cualquier evento de producción o descarga inusual.
Diario
- Compare la variabilidad de entrada y salida.
- Revise la frecuencia de arranque de bombas y el tiempo de operación.
- Inspeccione rejillas, sumideros, trampas de grasa y puntos de transferencia.
- Registre acumulación visible de sólidos o espuma superficial.
- Confirme que los sistemas de dosificación química respondan a lecturas representativas.
Semanal
- Tome muestras por ubicación si se sospecha estratificación.
- Revise tendencias con los equipos de producción, mantenimiento y medio ambiente.
- Verifique indicadores de mantenimiento de mezcladores y bombas.
- Actualice la lista de eventos recurrentes de descarga de alta carga.
- Evalúe si la frecuencia de limpieza manual está aumentando.
Mensual o después de alteraciones importantes
- Reevalúe el volumen de trabajo y la acumulación de sólidos.
- Revise si los puntos de ajuste operativos coinciden con los volúmenes actuales de producción.
- Inspeccione accesos al tanque, seguridad, sensores y equipos mecánicos.
- Valide si los programas enzimáticos, de nutrientes, químicos o de pretratamiento siguen alineados con las condiciones actuales del agua residual.
Tabla de solución de problemas: síntoma, causa probable, primera acción
| Síntoma |
Causa probable |
Primera acción |
| Variaciones de pH aguas abajo |
Estratificación, mala ubicación de sonda, descarga por lotes |
Comparar pH por ubicación del tanque y momento de descarga |
| La capa de grasa regresa rápidamente |
Alta carga de grasa, enfriamiento, renovación superficial deficiente |
Inspeccionar fuentes aguas arriba y retirar la capa acumulada |
| Bombas con ciclos cortos |
Banda de nivel estrecha, bomba sobredimensionada, problema de control |
Revisar datos de tendencia y ajustar la estrategia de control |
| Olor después de fines de semana |
Estancamiento, sólidos sedimentados, baja mezcla |
Mantener la circulación activa e inspeccionar sólidos del fondo |
| Sólidos en la succión de la bomba |
Zona muerta, falla de cribado, lodo sedimentado |
Inspeccionar cribado de entrada y elevación de succión |
| Desempeño inestable de DAF |
Carga variable desde ecualización |
Estabilizar caudal de transferencia e investigar la mezcla del tanque |
| Alteración del proceso biológico |
Carga de choque, desinfectante, pico de pH o temperatura |
Rastrear eventos de producción e historial de tendencias del tanque |
| Aumento del costo químico |
Controlador persiguiendo influente variable |
Verificar la ecualización antes de aumentar tasas de dosificación |
Cuándo evaluar una mezcla enzimática a granel
Considere un programa de apoyo enzimático cuando la planta tenga acumulación orgánica recurrente, depósitos asociados a grasa, residuos propensos a generar olor o áreas de recolección aguas arriba que se ensucian repetidamente a pesar del mantenimiento mecánico.
Una revisión técnica debe aclarar:
- Fuentes de aguas residuales y variabilidad diaria.
- Problema objetivo: grasa, almidón, proteína, celulosa, película orgánica general o residuo asociado a olor.
- Punto de aplicación: red de drenaje, sumidero, estación de bombeo, tanque de ecualización o interceptor aguas arriba.
- Tiempo de residencia esperado antes de pH severo, calor, desinfectantes o química de separación.
- Compatibilidad con coagulantes, polímeros, oxidantes, biocidas y programas de limpieza existentes.
- Almacenamiento, manejo, logística de totes o tambores y frecuencia de reposición.
Para los equipos de compras, el mejor programa enzimático no es el que hace la afirmación más llamativa. Es el que se ajusta a la ventana de proceso de la planta, reduce la carga práctica de mantenimiento y respalda un resultado operativo medible.
Qué debe preguntar un proveedor antes de cotizar
Un proveedor serio debe preguntar más que el volumen anual. Prepárese para discutir:
- Segmento industrial y fuentes de aguas residuales.
- Principal punto crítico y costo de mantenimiento actual.
- Volumen del tanque de ecualización, patrón de retención y estrategia de transferencia.
- Rango de pH y temperatura.
- Presencia de grasa, sólidos, tensioactivos, sales, limpiadores o desinfectantes.
- Equipos actuales de pretratamiento.
- Preferencia de empaque: cubetas, tambores, totes o entrega a granel.
- Requisitos de seguridad y almacenamiento en sitio.
- Objetivos de prueba y criterios de éxito.
Esta información ayuda a alinear la selección de producto, la orientación de aplicación y los términos comerciales con las condiciones reales de la planta.
Conclusión práctica
Los problemas en tanques de ecualización rara vez se deben a un solo factor. Mezcla, pH, grasa, sólidos, control de bombas y programación de producción interactúan entre sí. El mejor enfoque de solución de problemas es secuencial: confirmar el patrón del influente, verificar la mezcla, estabilizar la transferencia, retirar material acumulado y luego evaluar apoyo químico o enzimático donde pueda aportar valor concreto.
Si su planta enfrenta acumulación recurrente de grasa, depósitos orgánicos, residuos propensos a generar olor o cargas inestables, nuestro equipo técnico puede ayudar a revisar las condiciones de sus aguas residuales y recomendar una estrategia de mezcla enzimática a granel adecuada para operaciones industriales.
¿Necesita una cotización para una mezcla enzimática industrial para aguas residuales? Use el formulario de solicitud en el sitio para compartir los detalles de su aplicación, problema objetivo, necesidades de empaque y volumen esperado: solicitar una cotización.