Aguas residuales de alta carga de lácteas, cervecerías y panaderías
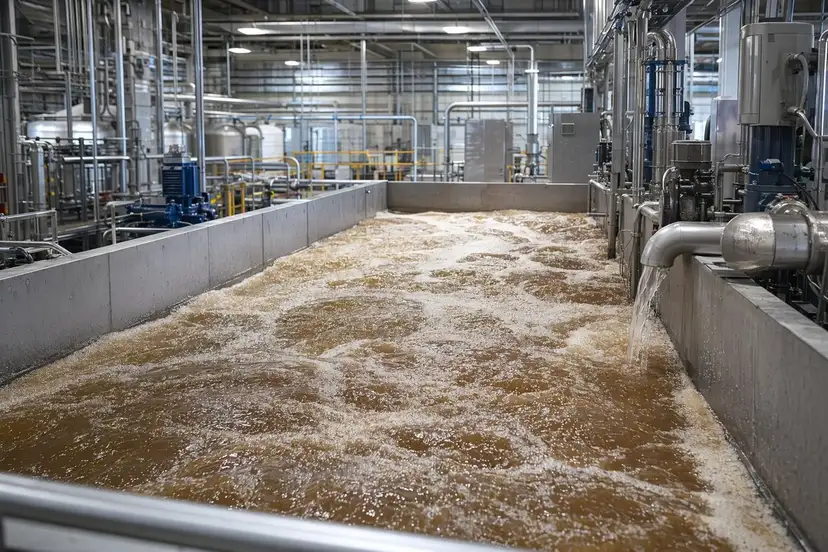
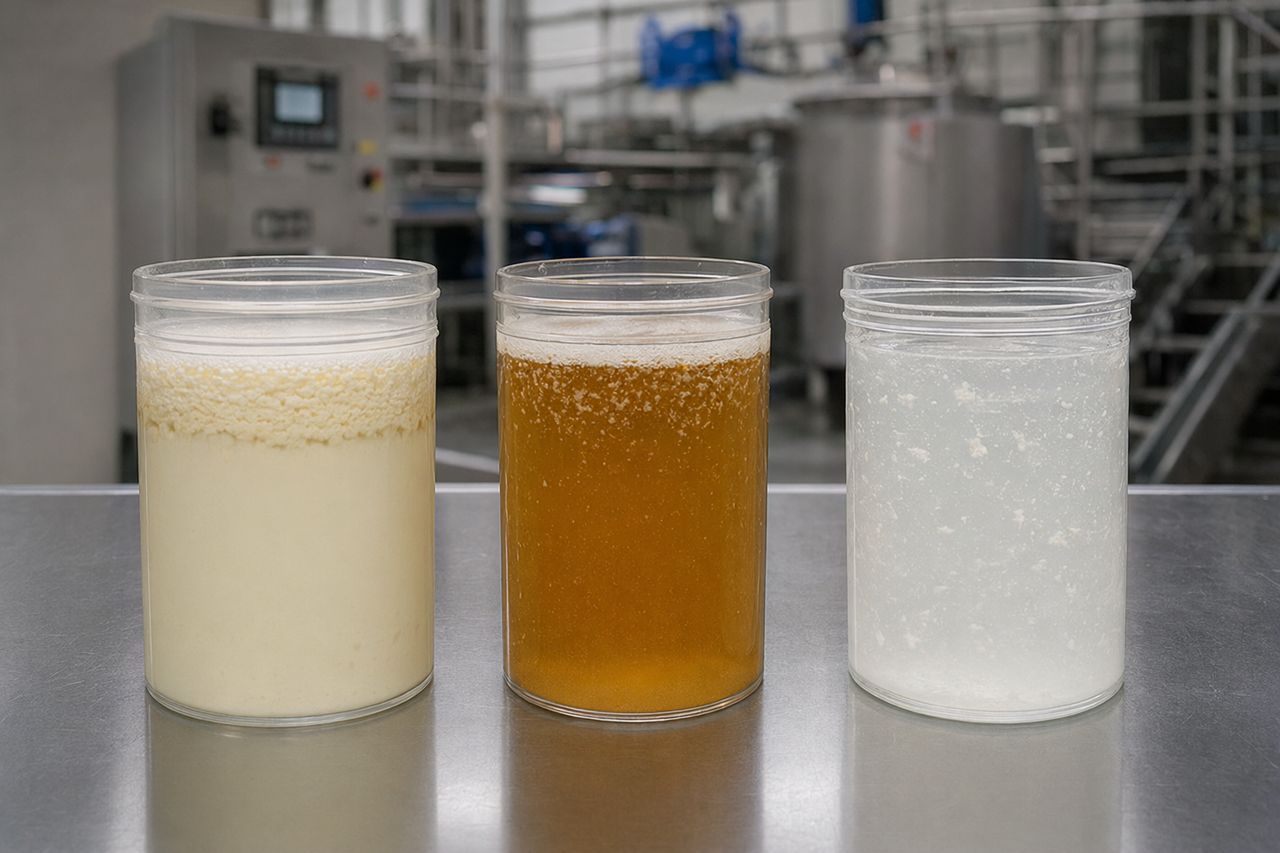
Desde la distancia, las aguas residuales de alimentos y bebidas pueden parecer similares: alta carga orgánica, pH variable, descarga caliente y aumentos repentinos después de la producción o la sanitización. Pero la química real detrás de los flujos de lácteas, cervecerías y panaderías es muy diferente.
Una planta láctea puede enviar grasas emulsionadas y proteínas de la leche al drenaje. Una cervecería puede descargar azúcares solubles, levadura, sólidos de granos y químicos de limpieza. Una panadería puede liberar residuos de masa con alto contenido de almidón, aceites, azúcares, rellenos y sólidos de lavado. Cada corriente genera sus propios puntos críticos de tratamiento.
Para las plantas de tratamiento de aguas residuales industriales, esto significa que una química única para todos los casos puede no ser suficiente. La mejor estrategia de tratamiento comienza por comprender de qué está compuesto el residuo, cuándo llega y qué necesita el proceso aguas abajo para mantenerse estable.
Por qué las aguas residuales de alta carga son difíciles de gestionar
Las aguas residuales de alta carga suelen generar problemas porque no solo están concentradas, sino que también son inconsistentes. Los programas de producción, los cambios de producto, la limpieza de líneas, los lavados de pisos y los ciclos de sanitización pueden modificar las características del agua residual a lo largo del día.
Los desafíos operativos comunes incluyen:
- Picos de carga orgánica que estresan los sistemas de tratamiento biológico
- Acumulación de grasas, aceites y sebo en drenajes, estaciones de bombeo, tanques de ecualización y equipos de pretratamiento
- Espuma y sólidos flotantes causados por proteínas, surfactantes, levadura y aire arrastrado
- Hidrólisis lenta de compuestos orgánicos complejos antes de que el tratamiento biológico pueda consumirlos de forma efectiva
- Variaciones bruscas de pH provenientes de la limpieza in situ y la química de sanitización
- Formación de olores donde se desarrollan zonas anaerobias en áreas de recolección o ecualización
- Presión en el manejo de lodos por exceso de sólidos y residuos mal degradados
Las enzimas no sustituyen un buen diseño de aguas residuales, la ecualización, la aireación, el balance de nutrientes ni los equipos de separación. Son una herramienta de pretratamiento específica que puede ayudar a convertir residuos orgánicos complejos en fracciones más pequeñas y más biodegradables antes o durante el tratamiento biológico.
Aguas residuales lácteas: grasas, proteínas, lactosa y ciclos de sanitización
Las aguas residuales lácteas suelen estar determinadas por leche, crema, queso, yogur, suero y ciclos de limpieza. Su comportamiento en el tratamiento está impulsado por una mezcla de grasas, proteínas, lactosa, sólidos suspendidos y soluciones de limpieza alcalinas o ácidas.
Qué hace desafiantes a las aguas residuales lácteas
Las grasas y aceites emulsionados pueden recubrir tuberías, flotar en tanques, interferir con la transferencia de oxígeno y formar capas de nata o espuma superficial. Incluso cuando existe remoción de grasa aguas arriba, la grasa emulsionada puede atravesar el sistema y añadir carga al tratamiento biológico.
Las proteínas de la leche pueden generar espuma, contribuir al volumen de lodos y requerir hidrólisis antes de que los microorganismos puedan metabolizarlas por completo.
La lactosa y los compuestos orgánicos solubles son fácilmente biodegradables, pero pueden llegar en picos pronunciados que sobrecargan la aireación o generan demanda de oxígeno más rápido de lo que el sistema de tratamiento puede responder.
Los ciclos de limpieza pueden cambiar rápidamente el pH y la temperatura, especialmente cuando las soluciones cáusticas y ácidas de limpieza se descargan por lotes.
Consideraciones sobre mezclas enzimáticas para plantas lácteas
Para operaciones lácteas, la selección de enzimas suele centrarse en mezclas con predominio de lipasas y proteasas, diseñadas para tratar residuos de grasa y proteína. En términos prácticos, el objetivo es mejorar la descomposición de películas grasas, residuos de cuajada, proteínas de la leche y material orgánico emulsionado, de modo que el tratamiento aguas abajo reciba un perfil de afluente más manejable.
Una mezcla bien ajustada puede ayudar a:
- Reducir acumulaciones en drenajes y zonas de pretratamiento
- Mejorar la conversión de grasas y proteínas en fracciones biodegradables
- Lograr un comportamiento más constante del tanque de ecualización
- Mejorar la compatibilidad con las etapas de tratamiento biológico
- Disminuir interrupciones operativas por pérdidas de producto o eventos de lavado
Aguas residuales de cervecerías: azúcares, levadura, granos y química de limpieza
Las aguas residuales de cervecerías tienden a ser altamente biodegradables, pero eso no las hace fáciles de tratar. Las operaciones de sala de cocción, las pérdidas de fermentación, el manejo de levadura, el lavado de barriles, el envasado y la limpieza de tanques pueden producir cambios rápidos en la carga orgánica y el pH.
Qué hace desafiantes a las aguas residuales de cervecerías
Los azúcares solubles y residuos de alcohol pueden impulsar una demanda rápida de oxígeno y generar estrés biológico a corto plazo.
La levadura y los sólidos de fermentación pueden sedimentar, flotar, formar espuma o contribuir al lodo, según dónde ingresen al sistema.
Las partículas de grano usado y residuos de trub añaden sólidos suspendidos y pueden formar depósitos en los sistemas de recolección.
La descarga de limpieza in situ puede introducir cáusticos, ácidos, oxidantes, surfactantes y cambios de temperatura que afectan la actividad microbiana.
Consideraciones sobre mezclas enzimáticas para cervecerías
Las mezclas enzimáticas orientadas a cervecerías suelen priorizar la descomposición de carbohidratos, al tiempo que apoyan la degradación de proteínas y residuos de levadura. La actividad tipo amilasa puede ayudar a convertir residuos de almidón y dextrinas provenientes del manejo de granos y pérdidas de la sala de cocción. La actividad tipo proteasa puede ayudar con residuos proteicos que contribuyen a la formación de espuma y lodos.
Los beneficios potenciales para la planta incluyen:
- Descomposición más rápida de residuos derivados de granos
- Mejor manejo de compuestos orgánicos solubles variables
- Reducción de depósitos en áreas de recolección y ecualización
- Mayor consistencia del pretratamiento antes de etapas aeróbicas o anaeróbicas
- Apoyo a los sistemas biológicos durante picos de producción
Para cervecerías con tratamiento anaeróbico, el objetivo no suele ser simplemente “descomponer todo más rápido”. Se trata de favorecer un perfil de alimentación más estable que ayude al sistema a mantenerse equilibrado y predecible.
Aguas residuales de panaderías: almidones, azúcares, aceites, rellenos y sólidos de masa
Las aguas residuales de panaderías pueden ser engañosamente complejas. Harina, masa, almidón, azúcar, aceites, glaseados, rellenos de fruta, ingredientes lácteos, residuos de huevo y químicos de sanitización pueden ingresar a la corriente de aguas residuales.
Qué hace desafiantes a las aguas residuales de panaderías
Los residuos de almidón y harina pueden hincharse, sedimentar, formar depósitos pegajosos y aumentar la carga sobre el cribado y el tratamiento biológico.
Los azúcares y jarabes son altamente biodegradables, pero pueden generar una demanda repentina de oxígeno cuando se descargan en lotes concentrados.
Las grasas y aceites provenientes de acondicionadores de masa, mantecas, rellenos y coberturas pueden crear acumulación de grasa y nata flotante.
Los residuos proteicos de huevos, ingredientes lácteos y productos especiales pueden contribuir a la espuma, los sólidos y los olores si no se gestionan adecuadamente.
Los ciclos de limpieza y sanitización pueden liberar residuos concentrados después de la producción, generando eventos de carga máxima que difieren significativamente del promedio diario de aguas residuales.
Consideraciones sobre mezclas enzimáticas para panaderías
Las aguas residuales de panaderías suelen beneficiarse de mezclas enzimáticas que combinan funcionalidad de amilasa, lipasa y proteasa. El objetivo es abordar residuos con alto contenido de almidón, al mismo tiempo que se descomponen grasas y proteínas que contribuyen a los depósitos y a la inestabilidad del tratamiento.
Una mezcla seleccionada correctamente puede ayudar a:
- Reducir depósitos pegajosos relacionados con almidón y masa
- Mejorar la descomposición de aceites y mantecas
- Apoyar una alimentación más constante al tratamiento biológico
- Minimizar el impacto de eventos de lavado concentrados
- Mejorar el manejo de aguas residuales en áreas de pretratamiento y ecualización
Por qué una misma planta puede necesitar diferentes estrategias enzimáticas
Incluso dentro de la misma categoría, rara vez dos instalaciones producen aguas residuales idénticas. Una planta de queso es diferente de una operación de embotellado de leche fluida. Una cervecería artesanal es diferente de una cervecería de envasado de alto volumen. Una panadería de pan es diferente de una planta de pastelería congelada.
Los factores importantes de selección incluyen:
- Puntos de origen de las aguas residuales y diseño de recolección
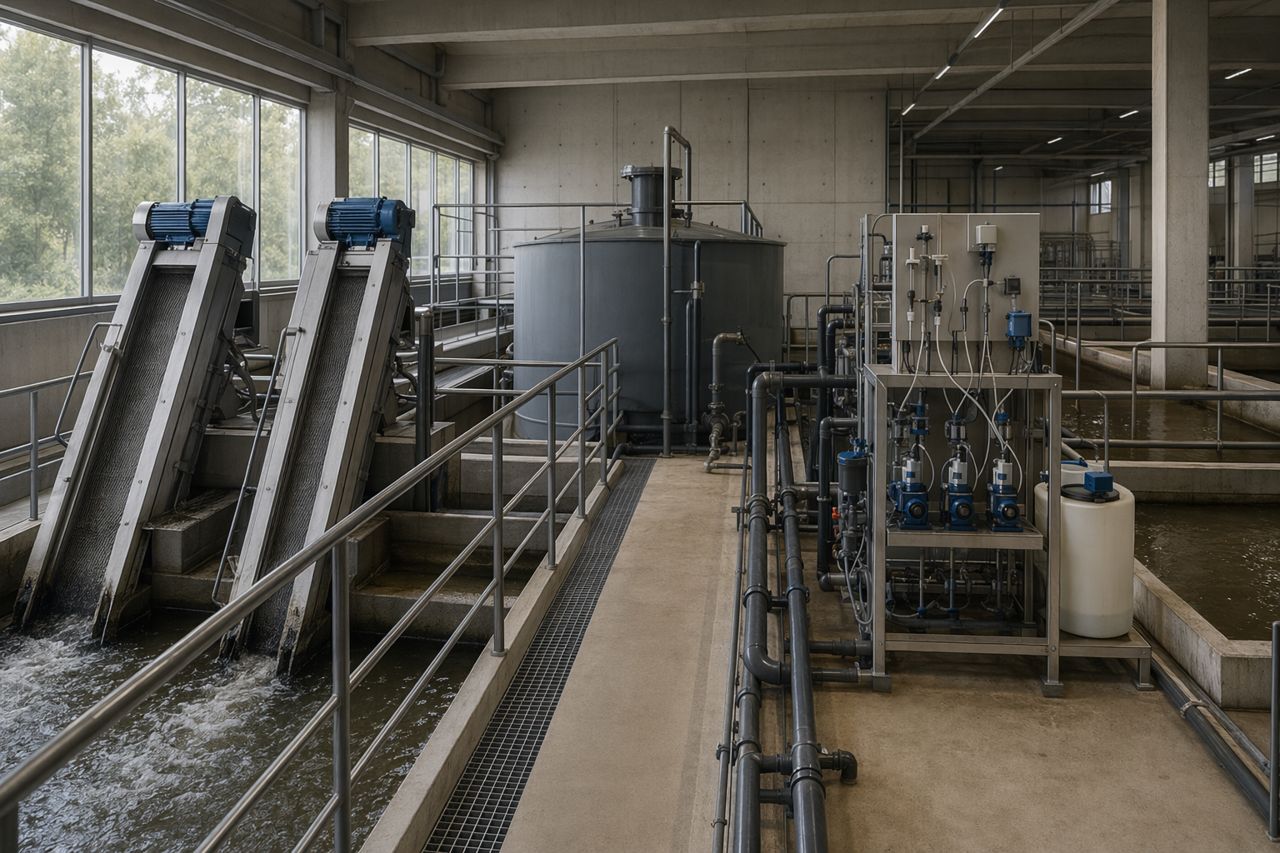
- Presencia de cribas, trampas de grasa, flotación por aire disuelto o ecualización
- Rango de temperatura y pH en el punto de dosificación
- Tipo y momento de la química de limpieza
- Perfil de sólidos y tendencia a sedimentar, flotar o formar espuma
- Diseño de tratamiento aeróbico, anaeróbico o híbrido
- Balance de nutrientes y salud microbiana existentes
- Resultado operativo deseado: control de depósitos, apoyo al pretratamiento, suavización de carga, reducción de olores o estabilidad biológica
Aquí es donde las mezclas enzimáticas a granel para el tratamiento de aguas residuales industriales aportan valor práctico. En lugar de usar un producto genérico, los compradores industriales pueden especificar mezclas según los residuos realmente presentes en la corriente de aguas residuales y las restricciones operativas de la planta.
Dónde encajan las enzimas en el tren de tratamiento
Las mezclas enzimáticas suelen considerarse en puntos donde pueden entrar en contacto con los residuos objetivo durante el tiempo suficiente para ayudar a hidrolizarlos antes del siguiente paso de tratamiento.
Los puntos de aplicación comunes incluyen:
- Líneas de drenaje que reciben lavados de producción alimentaria
- Estaciones de bombeo y pozos húmedos
- Tanques de ecualización
- Áreas de manejo de grasas
- Tanques de pretratamiento antes del tratamiento biológico
- Puntos seleccionados aguas arriba de sistemas aeróbicos o anaeróbicos
La mejor ubicación depende del tiempo de contacto, la mezcla, la temperatura, el pH y la compatibilidad química. Las enzimas deben evaluarse junto con el panorama operativo completo, especialmente donde hay química de sanitización, oxidantes o cambios extremos de pH.
Qué deben esperar los compradores B2B de un proveedor
Para los equipos industriales de aguas residuales, comprar enzimas no es solo una tarea de adquisición. Es una decisión operativa. Un proveedor creíble debe preguntar sobre el perfil del agua residual, el tren de tratamiento, el problema objetivo y las restricciones operativas antes de recomendar una mezcla a granel.
Busque apoyo en torno a:
- Tipo de residuo: grasas, proteínas, almidones, azúcares, levadura o suciedad alimentaria mixta
- Compatibilidad con el punto de dosificación previsto
- Requisitos de empaque a granel y entrega
- Expectativas de almacenamiento y manejo
- Planificación de pruebas y revisión de desempeño
- Coordinación con operadores de planta, ingenieros o proveedores de servicio
- Documentación clara para equipos de compras industriales
El objetivo no es simplificar en exceso el problema de las aguas residuales. El objetivo es construir una mezcla práctica alrededor de las condiciones operativas reales de la planta.
Vea el video explicativo sin presentador
Esta página incluye un breve video explicativo sin presentador que muestra cómo los residuos de lácteas, cervecerías y panaderías se comportan de manera diferente en el tratamiento de aguas residuales industriales. Utiliza narración, subtítulos e imágenes industriales fijas —sin avatar, sin presentador— para que los operadores y equipos de compras puedan comprender rápidamente la lógica del tratamiento.
Solicite una cotización para una mezcla enzimática para aguas residuales
Si su instalación gestiona aguas residuales de lácteas, cervecerías, panaderías u otros procesos de alimentos y bebidas de alta carga, podemos ayudarle a evaluar una mezcla enzimática a granel para sus objetivos de tratamiento.
Utilice el formulario de cotización del sitio para compartir la fuente de sus aguas residuales, el desafío objetivo, el requerimiento aproximado a granel y los datos de contacto preferidos.
Solicitar una cotización