Dépannage des bassins d’égalisation pour effluents industriels variables
Les eaux usées industrielles arrivent rarement dans une station de traitement sous la forme d’un flux régulier et parfaitement maîtrisé. Déversements par lots, lavages, cycles de sanitation, changements de production, intrusion d’eaux pluviales et incidents de process peuvent tous affecter le système au cours d’un même poste. Le bassin d’égalisation est l’étape où cette variabilité doit être absorbée avant d’atteindre la clarification, le traitement biologique, la flottation à air dissous, les membranes ou le polissage avant rejet.
Lorsque le bassin d’égalisation fonctionne correctement, les exploitants observent un débit plus stable, un pH plus prévisible, moins d’alarmes en aval et moins d’interventions d’urgence. Lorsqu’il fonctionne mal, toute l’installation se met à courir après les symptômes : cycles de pompage, odeurs, graisses flottantes, solides décantés, excursions de pH, moussage, entraînements et performances de traitement irrégulières.
Ce guide présente une séquence de dépannage pratique pour les sites industriels traitant des effluents variables, avec une attention particulière aux situations où des mélanges enzymatiques en vrac pour le traitement des eaux usées industrielles peuvent aider à réduire les accumulations organiques et à améliorer la maîtrise en amont dans le cadre d’un programme contrôlé.
Ce que le bassin d’égalisation est censé faire
Un bassin d’égalisation n’est pas un simple bassin de stockage. Sa valeur repose sur quatre fonctions essentielles :
- Tampon hydraulique : lisser les pics et les creux de débit avant les équipements en aval.
- Tampon de charge : réduire les variations soudaines de matière organique, de solides en suspension, de graisses, de tensioactifs ou de produits de nettoyage.
- Modération du pH : mélanger les flux acides et alcalins afin de réduire les besoins de correction.
- Visibilité opérationnelle : donner à l’installation le temps de détecter un influent anormal avant qu’il ne provoque une perturbation plus large.
Si l’une de ces fonctions est compromise, le bassin peut encore sembler plein et opérationnel, mais il ne protège plus réellement le procédé.
Signes rapides d’une égalisation insuffisante
Recherchez des tendances sur plusieurs postes, et pas seulement des alarmes isolées. Les indicateurs courants incluent :
- Des systèmes de correction du pH en aval qui surdosent ou s’ajustent en permanence.
- Des pompes d’alimentation qui effectuent des cycles courts ou tournent à sec après des pics.
- Des tapis de graisse ou couches d’écume qui se reforment rapidement après écrémage.
- Des solides lourds qui s’accumulent dans les angles, près des zones d’entrée ou sous des mélangeurs inactifs.
- Des pics d’odeurs après les week-ends, les arrêts ou les lots fortement chargés.
- Des perturbations du traitement biologique après des opérations de nettoyage ou des déversements chimiques de production.
- Des performances de flottation à air dissous qui varient d’heure en heure.
- Des opérateurs qui augmentent les dosages chimiques pour compenser une charge instable.
Le bassin d’égalisation doit réduire la variabilité. S’il l’amplifie, commencez par les fondamentaux avant de modifier la chimie en aval.
Étape 1 : confirmer le profil réel de l’influent
Avant d’ajuster les équipements, cartographiez ce qui entre dans le bassin.
Questions à poser aux équipes de production et utilités
- Quelles zones de process rejettent par lots plutôt qu’en continu ?
- Les cycles de sanitation ou de nettoyage en place sont-ils programmés près des changements de poste ?
- Des flux à haute température arrivent-ils à des moments précis ?
- Des acides, bases, tensioactifs, solvants ou désinfectants sont-ils rejetés de manière intermittente ?
- Des siphons de sol, pompes de puisard ou raccordements d’eaux pluviales ajoutent-ils un débit inattendu ?
- Les incidents de production sont-ils signalés à l’exploitation des eaux usées avant rejet ?
Données d’usine à examiner
- Tendance du débit d’entrée par heure et par poste.
- Tendance du niveau du bassin pendant les périodes de forte et faible production.
- Tendance du pH à l’entrée, dans le bassin et au point d’alimentation aval.
- Fréquence de marche/arrêt des pompes.
- Tendance de la température.
- Observations visuelles : graisse, mousse, solides, couleur, odeur.
- Alarmes aval après des événements de production connus.
Une moyenne quotidienne peut masquer le problème. Les difficultés d’égalisation sont généralement causées par des pics de courte durée.
Étape 2 : diagnostiquer un mauvais brassage et une stratification
Un bassin peut avoir un volume suffisant mais une mauvaise égalisation si son contenu n’est pas correctement mélangé. La stratification crée des couches : poches acides ou alcalines, zones chaudes et froides, graisses en surface, solides denses au fond et alimentation variable du traitement en aval.
Symptômes de stratification
- Les échantillons ponctuels varient fortement selon la profondeur ou l’emplacement.
- Le pH semble stable à un point donné, mais les variations de pH en aval se poursuivent.
- Une couche de graisse flottante reste intacte tandis que le liquide inférieur circule.
- Les solides décantent près de l’entrée ou dans des zones mortes.
- Des odeurs apparaissent lorsque le niveau du bassin baisse et expose des matières anciennes.
- La qualité de l’alimentation aval change après une maintenance des mélangeurs ou des variations de niveau.
Contrôles pratiques
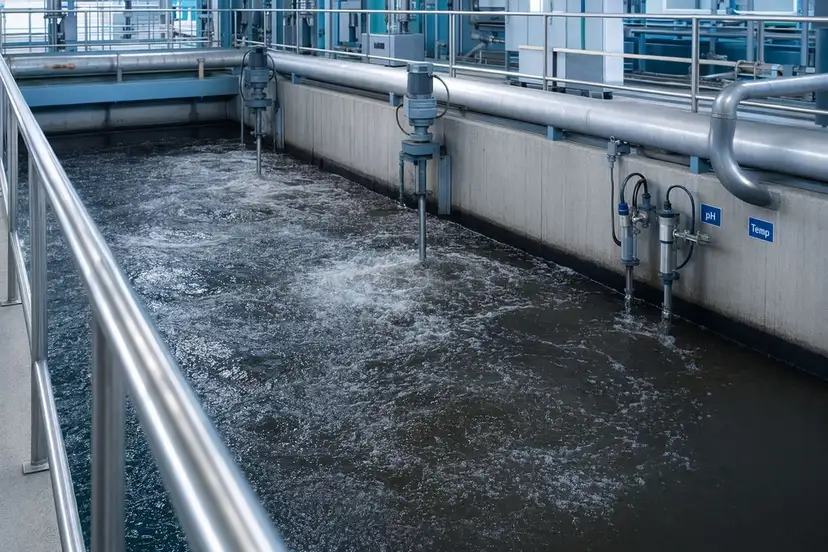
- Vérifier que chaque mélangeur ou boucle de recirculation fonctionne réellement en charge.
- Inspecter les buses colmatées, roues usées, poches d’air ou tubes de guidage endommagés.
- Confirmer que l’implantation des mélangeurs couvre les angles, et pas seulement le centre du bassin.
- Vérifier si le brassage reste efficace à bas niveau comme à haut niveau.
- Comparer des échantillons provenant de la zone d’entrée, de la zone de sortie, de la surface, de la mi-profondeur et du voisinage du fond.
Valeur pour l’acheteur
Corriger le brassage réduit souvent la surconsommation de produits chimiques en aval, diminue le temps de réaction des opérateurs et renforce la confiance dans les données de procédé. Cela peut également révéler si les problèmes de graisses ou de solides sont réellement liés à l’influent ou provoqués par l’hydraulique du bassin.
Étape 3 : maîtriser les variations de pH avant qu’elles n’atteignent les procédés sensibles
Un effluent industriel variable peut passer de l’acide à l’alcalin en quelques minutes. L’égalisation doit réduire cette vitesse de variation. Si les fluctuations de pH traversent le bassin, la cause racine peut être un brassage insuffisant, un volume tampon sous-dimensionné, un mauvais positionnement des sondes ou un rejet par lot non contrôlé.
Dépannage de l’instabilité du pH
- Comparer le pH à l’entrée, dans le bassin et au point de transfert aval.
- Confirmer que les sondes sont propres, étalonnées et installées dans une zone où l’écoulement est représentatif.
- Rechercher des rejets par lots issus du nettoyage, de la neutralisation, du traitement de surface, de l’agroalimentaire, du textile, de la pâte à papier, de la chimie ou des opérations de formulation.
- Vérifier si le dosage chimique réagit à une poche localisée plutôt qu’au bassin réellement mélangé.
- Examiner si la recirculation fonctionne pendant les périodes hors poste et les week-ends.
Ce qu’il faut éviter
Ne compensez pas une mauvaise égalisation uniquement par une correction chimique agressive. Si le bassin est stratifié, un régulateur peut suivre de fausses lectures, ce qui augmente les coûts et peut parfois aggraver la perturbation en aval.
Étape 4 : traiter les couches de graisse et les matières organiques flottantes
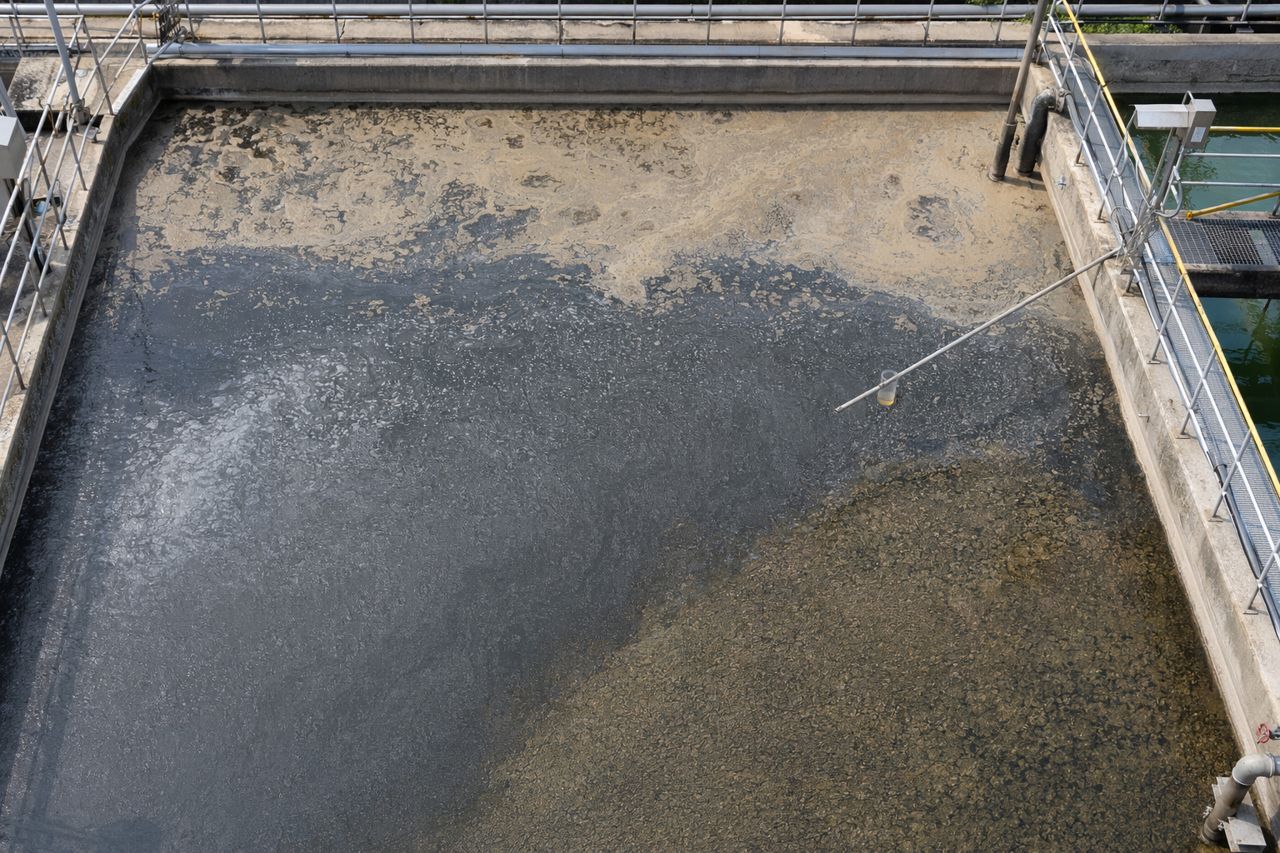
Les graisses, huiles, matières grasses, tensioactifs et organiques émulsifiés peuvent s’accumuler à la surface des bassins d’égalisation. Une couche flottante peut piéger les odeurs, perturber les mesures de niveau, encrasser les parois, colmater les pompes et créer une charge irrégulière vers la flottation à air dissous ou le traitement biologique.
Causes fréquentes
- Des eaux usées chaudes et grasses qui refroidissent dans le bassin.
- Des tensioactifs qui maintiennent partiellement l’huile en émulsion jusqu’à ce que les conditions changent.
- Un renouvellement insuffisant de la surface.
- Un écrémage trop peu fréquent ou un accès insuffisant pour l’élimination.
- Des lots de production fortement chargés qui arrivent trop rapidement.
- Des graisses provenant de siphons de sol, séparateurs ou lavages de process.
Actions de dépannage
- Confirmer que les séparateurs de graisse ou tamis en amont sont bien entretenus.
- Intensifier l’observation de la surface pendant les fenêtres de rejet connues.
- Vérifier si les mélangeurs poussent la graisse vers un angle mort au lieu de la disperser.
- Retirer les couches épaisses accumulées avant qu’elles ne deviennent une couche d’ensemencement récurrente.
- Évaluer si un programme enzymatique ciblé peut réduire les accumulations organiques récurrentes dans les réseaux de drainage, les puisards ou les zones d’égalisation en amont.
Où les mélanges enzymatiques peuvent soutenir l’exploitation
Les mélanges enzymatiques ne remplacent pas le tamisage, l’écrémage, le contrôle du pH ou la capacité hydraulique. Cependant, un mélange enzymatique en vrac bien adapté peut aider les sites à gérer certains dépôts organiques récurrents, accumulations associées aux graisses et résidus générateurs d’odeurs. Pour les acheteurs B2B, la valeur est opérationnelle : moins de curages manuels, des lignes de transfert plus propres, une charge organique plus prévisible et une meilleure résilience face à la variabilité courante de la production.
La bonne adéquation dépend de la nature des eaux usées, du temps de séjour, de la plage de température, de l’exposition au pH, de la chimie de sanitation et du point d’introduction du produit.
Étape 5 : éliminer les solides décantés et les zones mortes
Les solides décantés réduisent le volume utile et créent des poches anaérobies. Avec le temps, le bassin peut sembler offrir une capacité suffisante alors que son volume réellement utilisable a diminué discrètement.
Signes d’accumulation de solides
- Le niveau du bassin monte plus vite que prévu pendant les pics de débit.
- Les pompes se colmatent ou aspirent du grit, des boues ou des fibres.
- Les odeurs sont plus fortes après une baisse de niveau.
- Les échantillons de fond montrent des solides noirs ou un dégagement de gaz.
- Le volume extrait lors du nettoyage du bassin est beaucoup plus élevé que prévu.
Points à vérifier
- La vitesse d’entrée et le risque que les solides se déposent immédiatement au point d’arrivée.
- Les performances du tamisage en amont de l’égalisation.
- La couverture du brassage près du fond.
- La hauteur d’aspiration des pompes et leur protection contre les matières décantées.
- Le planning de nettoyage par rapport à la charge réelle en solides.
Un bassin contenant des solides décantés est également plus difficile à échantillonner correctement. Les données peuvent paraître incohérentes parce que le contenu du bassin l’est aussi.
Étape 6 : stabiliser les cycles de pompage et le débit de transfert
L’égalisation ne protège les équipements en aval que si le débit de transfert est maîtrisé. Des pompes en cycles courts peuvent envoyer des bouffées d’eaux usées concentrées vers l’aval, même si le bassin lui-même dispose d’un volume suffisant.
Causes d’instabilité liées aux pompes
- Des seuils de niveau réglés trop près les uns des autres.
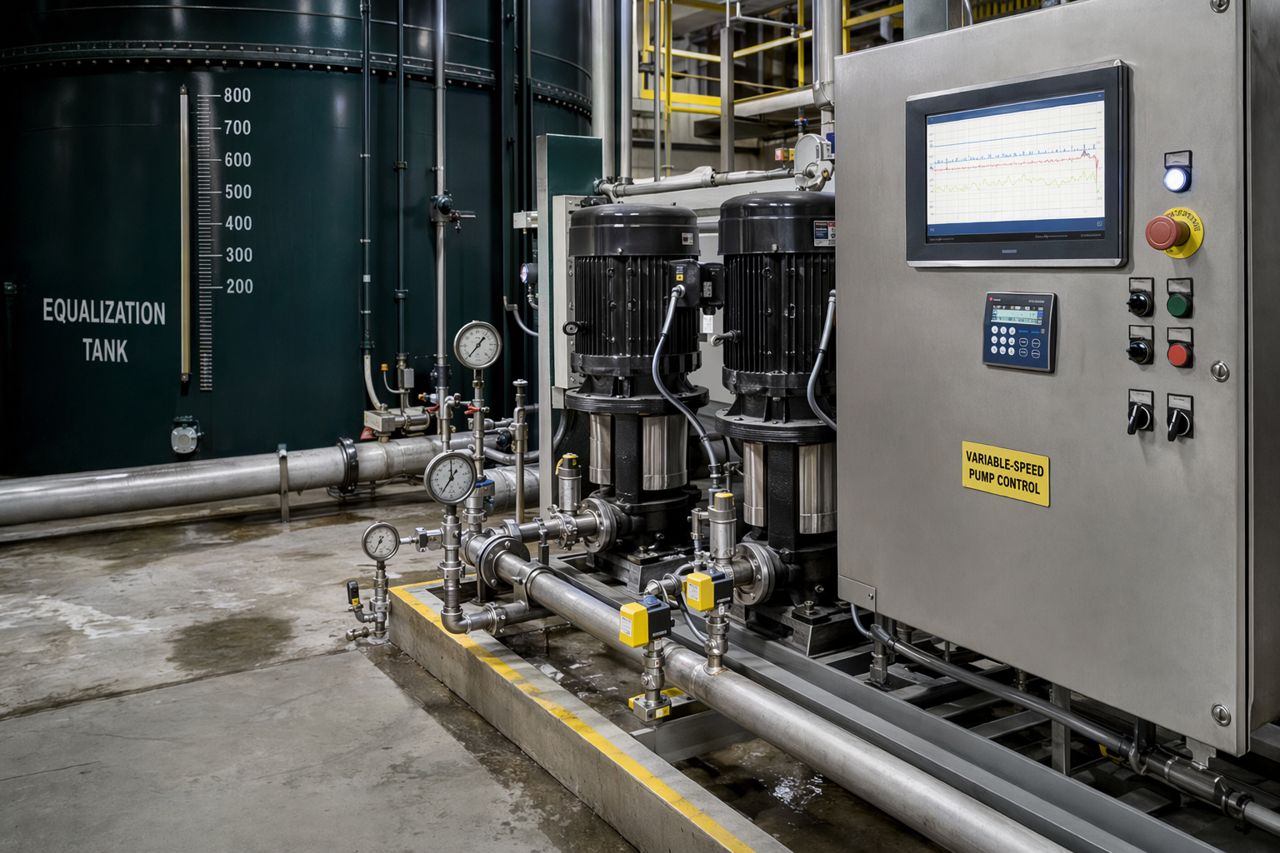
- Des variateurs de vitesse mal réglés par rapport à la capacité d’acceptation en aval.
- Une capacité de pompe trop élevée pour le débit normal.
- Une aspiration obstruée par des graisses ou des solides.
- Un entraînement d’air à bas niveau de bassin.
- Plusieurs pompes en alternance sans performances équivalentes.
Améliorations pratiques
- Élargir les bandes de contrôle lorsque cela est sûr et approprié.
- Utiliser des débits de transfert réguliers lorsque les procédés en aval bénéficient de la constance.
- Comparer les tendances de fonctionnement des pompes aux variations de pH, de débit et de charge en aval.
- Inspecter les points d’aspiration lors du fonctionnement à bas niveau.
- Confirmer que la logique de pompe de secours ne crée pas de surges involontaires.
Pour de nombreux sites, la commande des pompes est le chaînon manquant entre une bonne conception d’égalisation et de mauvaises performances au quotidien.
Étape 7 : se préparer aux charges de choc au lieu d’y réagir
Les charges de choc ne sont pas toujours des accidents. Beaucoup sont des événements de production prévisibles dont les équipes eaux usées ne sont pas informées suffisamment tôt.
Exemples de charges de choc
- Produits de sanitation rejetés après une campagne de production.
- Perte de produit vers l’égout après purge de ligne.
- Eaux de lavage fortement chargées issues du nettoyage de cuves.
- Rejet concentré de saumure, sucre, amidon, protéines, colorant, huile ou tensioactif.
- Pics de température liés à des lavages à chaud.
- Stagnation le week-end suivie d’un redémarrage le lundi.
Meilleure gestion des charges de choc
- Établir un processus de notification des rejets entre la production et l’exploitation des eaux usées.
- Retenir ou doser progressivement les lots fortement chargés lorsque c’est possible.
- Maintenir le brassage de l’égalisation avant, pendant et après les événements attendus.
- Utiliser une stratégie de niveau de bassin pour réserver une capacité tampon avant les déversements planifiés.
- Ajouter une surveillance temporaire pendant les fenêtres récurrentes à haut risque.
L’amélioration la moins coûteuse peut être la communication. Un préavis de 15 minutes peut éviter des heures de correction en aval.
Routine de surveillance pour la fiabilité du bassin d’égalisation
Une routine simple, appliquée régulièrement, peut prévenir la plupart des surprises.
À chaque poste
- Vérifier la tendance du niveau du bassin, pas seulement le niveau instantané.
- Observer l’état de surface : graisse, mousse, solides, couleur, odeur.
- Confirmer que les mélangeurs, la recirculation et les pompes fonctionnent comme prévu.
- Examiner les tendances de pH et de température.
- Noter tout événement de production ou rejet inhabituel.
Quotidiennement
- Comparer la variabilité à l’entrée et à la sortie.
- Examiner la fréquence de démarrage et le temps de fonctionnement des pompes.
- Inspecter les tamis, puisards, bacs à graisses et points de transfert.
- Consigner toute accumulation visible de solides ou d’écume.
- Confirmer que les systèmes de dosage chimique réagissent à des mesures représentatives.
Chaque semaine
- Prélever des échantillons par emplacement si une stratification est suspectée.
- Examiner les tendances avec les équipes production, maintenance et environnement.
- Contrôler les indicateurs de maintenance des mélangeurs et des pompes.
- Mettre à jour la liste des événements récurrents de rejet fortement chargé.
- Évaluer si la fréquence des nettoyages manuels augmente.
Mensuellement ou après des perturbations majeures
- Réévaluer le volume utile et l’accumulation de solides.
- Vérifier si les consignes d’exploitation correspondent aux volumes de production actuels.
- Inspecter les accès au bassin, la sécurité, les capteurs et les équipements mécaniques.
- Valider si les programmes enzymatiques, nutritifs, chimiques ou de prétraitement restent alignés avec les conditions actuelles des eaux usées.
Tableau de dépannage : symptôme, cause probable, première action
| Symptôme |
Cause probable |
Première action |
| Variations de pH en aval |
Stratification, mauvais emplacement de sonde, rejet par lot |
Comparer le pH selon l’emplacement dans le bassin et le moment du rejet |
| La couche de graisse revient rapidement |
Forte charge en graisses, refroidissement, faible renouvellement de surface |
Inspecter les sources en amont et retirer la couche accumulée |
| Les pompes effectuent des cycles courts |
Bande de niveau étroite, pompe surdimensionnée, problème de commande |
Examiner les données de tendance et ajuster la stratégie de contrôle |
| Odeurs après les week-ends |
Stagnation, solides décantés, faible brassage |
Maintenir la circulation active et inspecter les solides au fond |
| Solides dans l’aspiration des pompes |
Zone morte, tamisage défaillant, boues décantées |
Inspecter le tamisage d’entrée et la hauteur d’aspiration |
| Performances DAF instables |
Charge variable issue de l’égalisation |
Stabiliser le débit de transfert et investiguer le brassage du bassin |
| Perturbation du procédé biologique |
Charge de choc, désinfectant, pic de pH ou de température |
Retracer les événements de production et l’historique des tendances du bassin |
| Coût chimique en hausse |
Régulateur qui poursuit un influent variable |
Vérifier l’égalisation avant d’augmenter les taux de dosage |
Quand évaluer un mélange enzymatique en vrac
Envisagez un programme de soutien enzymatique lorsque le site présente des accumulations organiques récurrentes, des dépôts associés aux graisses, des résidus générateurs d’odeurs ou des zones de collecte en amont qui s’encrassent régulièrement malgré la maintenance mécanique.
Une revue technique doit clarifier :
- Les sources d’eaux usées et la variabilité quotidienne.
- Le problème cible : graisse, amidon, protéines, cellulose, biofilm organique général ou résidu associé aux odeurs.
- Le point d’application : réseau de drainage, puisard, poste de relevage, bassin d’égalisation ou séparateur en amont.
- Le temps de séjour attendu avant exposition à un pH extrême, à la chaleur, aux désinfectants ou à une chimie de séparation.
- La compatibilité avec les coagulants, polymères, oxydants, biocides et programmes de nettoyage existants.
- Les exigences de stockage, de manutention, de logistique en conteneur IBC ou fût, et de fréquence de réapprovisionnement.
Pour les équipes achats, le meilleur programme enzymatique n’est pas celui qui avance la promesse la plus spectaculaire. C’est celui qui correspond à la fenêtre de fonctionnement du site, réduit concrètement la charge de maintenance et soutient un résultat opérationnel mesurable.
Ce qu’un fournisseur doit demander avant de chiffrer
Un fournisseur sérieux doit demander davantage que le volume annuel. Préparez-vous à discuter de :
- Le segment industriel et les sources d’eaux usées.
- Le principal point de douleur et le coût de maintenance actuel.
- Le volume du bassin d’égalisation, le profil de rétention et la stratégie de transfert.
- La plage de pH et de température.
- La présence de graisses, solides, tensioactifs, sels, nettoyants ou désinfectants.
- Les équipements de prétraitement actuels.
- La préférence d’emballage : seaux, fûts, conteneurs IBC ou livraison en vrac.
- Les exigences du site en matière de sécurité et de stockage.
- Les objectifs d’essai et critères de réussite.
Ces informations permettent d’aligner la sélection du produit, les recommandations d’application et les conditions commerciales avec les réalités du site.
À retenir
Les problèmes de bassin d’égalisation sont rarement causés par un seul facteur. Brassage, pH, graisses, solides, commande des pompes et planification de la production interagissent tous. La meilleure approche de dépannage est séquentielle : confirmer le profil d’influent, vérifier le brassage, stabiliser le transfert, éliminer les matières accumulées, puis évaluer le soutien chimique ou enzymatique lorsqu’il peut apporter une valeur concrète.
Si votre site est confronté à des accumulations récurrentes de graisses, des dépôts organiques, des résidus générateurs d’odeurs ou une charge instable, notre équipe technique peut vous aider à examiner les conditions de vos eaux usées et à recommander une stratégie de mélange enzymatique en vrac adaptée à une exploitation industrielle.
Besoin d’un devis pour un mélange enzymatique destiné aux eaux usées industrielles ? Utilisez le formulaire de demande sur le site pour partager les détails de votre application, le problème ciblé, vos besoins de conditionnement et le volume prévu : demander un devis.