Pemecahan Masalah Tangki Ekualisasi untuk Efluen Industri yang Bervariasi
Air limbah industri jarang masuk ke instalasi pengolahan dalam aliran yang rapi dan stabil. Pembuangan batch, washdown, siklus sanitasi, pergantian produk, intrusi air hujan, dan gangguan produksi semuanya dapat membebani sistem dalam shift yang sama. Tangki ekualisasi adalah tempat variabilitas tersebut seharusnya diserap sebelum mencapai klarifikasi, pengolahan biologis, flotasi udara terlarut, membran, atau polishing sebelum pembuangan.
Ketika tangki ekualisasi bekerja dengan baik, operator melihat aliran yang lebih stabil, pH yang lebih dapat diprediksi, lebih sedikit alarm di hilir, dan lebih sedikit intervensi darurat. Ketika tidak bekerja dengan baik, seluruh instalasi mulai mengejar gejala: pompa yang sering start-stop, bau, grease mengapung, padatan mengendap, penyimpangan pH, foaming, carryover, dan kinerja pengolahan yang tidak konsisten.
Panduan ini membahas urutan pemecahan masalah praktis untuk pabrik industri yang menangani efluen bervariasi, dengan perhatian pada di mana campuran enzim curah untuk pengolahan air limbah industri dapat membantu mengurangi penumpukan organik dan meningkatkan kemudahan pengelolaan di hulu sebagai bagian dari program yang terkendali.
Fungsi yang seharusnya dilakukan tangki ekualisasi
Tangki ekualisasi bukan sekadar bak penampung. Nilainya berasal dari empat fungsi inti:
- Penyangga hidraulik: meratakan puncak dan lembah aliran sebelum peralatan hilir.
- Penyangga beban: mengurangi perubahan mendadak pada organik, padatan tersuspensi, grease, surfaktan, atau bahan kimia pembersih.
- Moderasi pH: mencampur aliran asam dan basa untuk mengurangi kebutuhan koreksi.
- Visibilitas operasional: memberi waktu bagi pabrik untuk mendeteksi influen abnormal sebelum menyebabkan gangguan yang lebih luas.
Jika salah satu fungsi ini terganggu, tangki mungkin masih tampak penuh dan beroperasi, tetapi tidak lagi melindungi proses.
Tanda cepat bahwa ekualisasi tidak optimal
Cari pola antar-shift, bukan hanya satu alarm. Indikator umum meliputi:
- Sistem koreksi pH hilir memberi dosis berlebihan atau terus-menerus menyesuaikan.
- Pompa influen sering short-cycle atau kering setelah kejadian puncak.
- Lapisan grease atau scum terbentuk kembali segera setelah skimming.
- Padatan berat terkumpul di sudut, dekat zona inlet, atau di bawah mixer yang tidak aktif.
- Lonjakan bau setelah akhir pekan, shutdown, atau batch berkekuatan tinggi.
- Pengolahan biologis terganggu setelah pembersihan produksi atau pembuangan bahan kimia.
- Kinerja flotasi udara terlarut berubah dari jam ke jam.
- Operator meningkatkan dosis bahan kimia untuk mengompensasi beban yang tidak stabil.
Tangki ekualisasi seharusnya mengurangi variabilitas. Jika justru memperbesar variabilitas, mulailah dari hal-hal fundamental sebelum mengubah kimia di hilir.
Langkah 1: Konfirmasi pola influen aktual
Sebelum menyesuaikan peralatan, petakan apa yang masuk ke tangki.
Pertanyaan untuk tim produksi dan utilitas
- Area proses mana yang membuang secara batch, bukan kontinu?
- Apakah siklus sanitasi atau clean-in-place dijadwalkan dekat pergantian shift?
- Apakah aliran bersuhu tinggi masuk pada jendela waktu tertentu?
- Apakah asam, kaustik, surfaktan, pelarut, atau disinfektan dibuang secara intermiten?
- Apakah floor drain, pompa sump, atau koneksi air hujan menambah aliran yang tidak terduga?
- Apakah gangguan produksi dilaporkan ke operasi air limbah sebelum pembuangan?
Data pabrik yang perlu ditinjau
- Tren aliran inlet per jam dan per shift.
- Tren level tangki selama produksi puncak dan rendah.
- Tren pH di inlet, tangki, dan titik umpan hilir.
- Frekuensi start-stop pompa.
- Tren suhu.
- Observasi visual: grease, busa, padatan, warna, bau.
- Alarm hilir setelah kejadian produksi yang diketahui.
Rata-rata harian dapat menyembunyikan masalah. Masalah ekualisasi biasanya disebabkan oleh lonjakan berdurasi pendek.
Langkah 2: Diagnosis pencampuran buruk dan stratifikasi
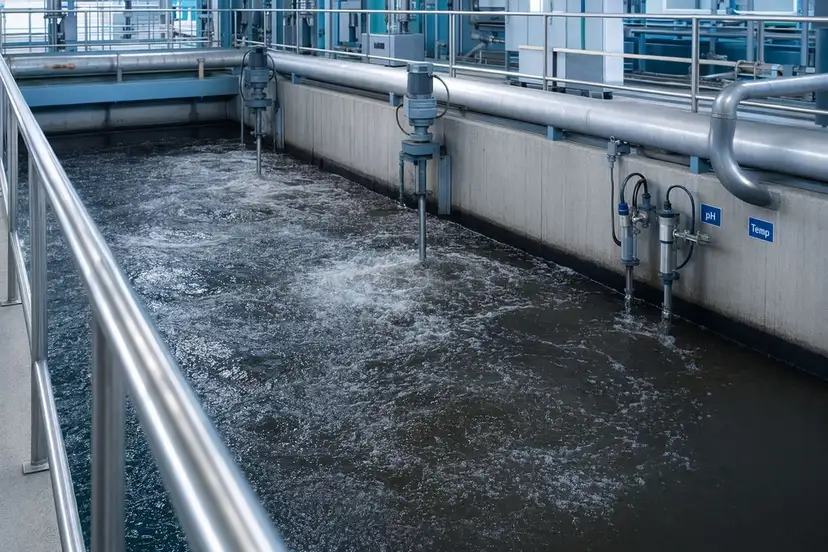
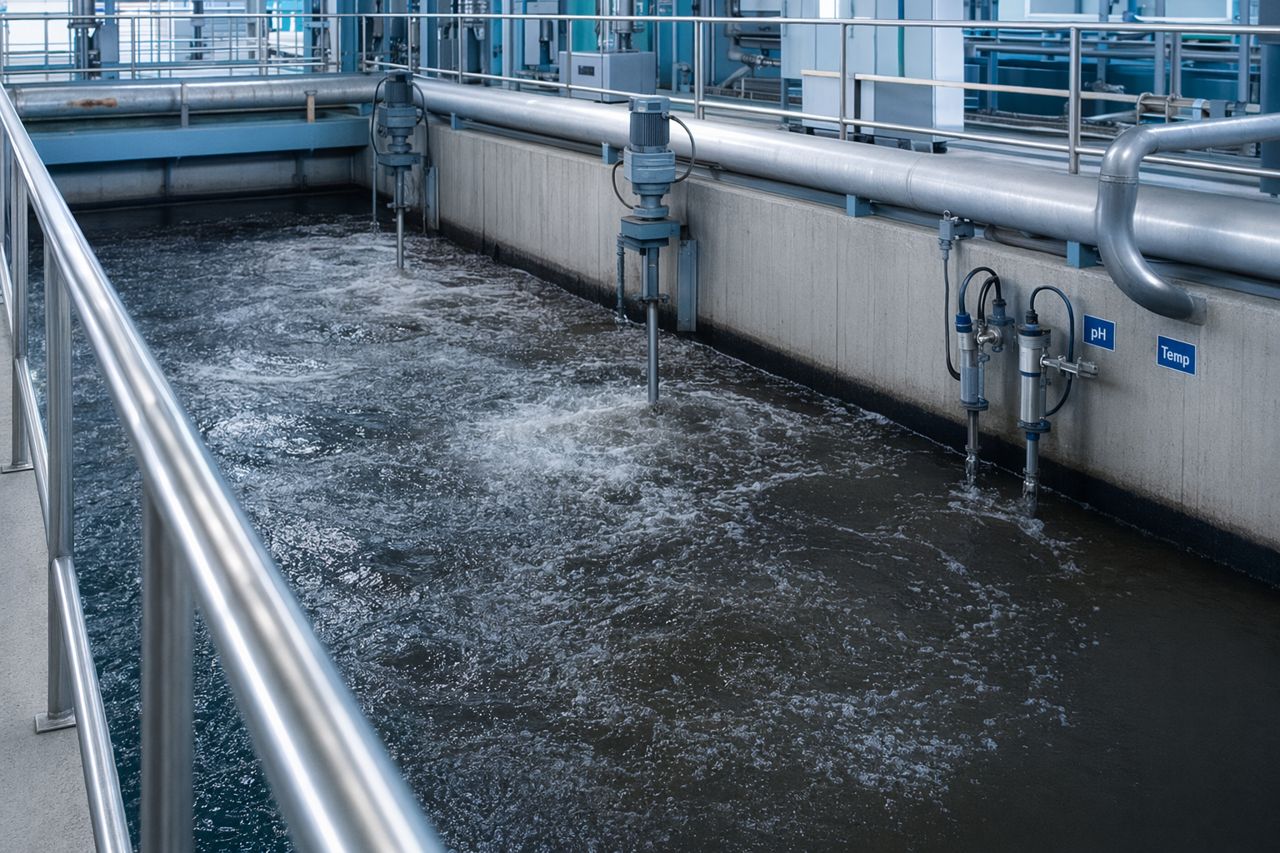
Tangki dapat memiliki volume yang memadai tetapi ekualisasinya buruk jika isinya tidak tercampur. Stratifikasi menciptakan lapisan: kantong asam atau basa, zona hangat dan dingin, grease di permukaan, padatan padat di dekat dasar, serta umpan yang bervariasi ke pengolahan hilir.
Gejala stratifikasi
- Sampel grab sangat berbeda berdasarkan kedalaman atau lokasi.
- pH terbaca stabil di satu titik tetapi fluktuasi pH hilir tetap terjadi.
- Lapisan grease mengapung tetap tidak terganggu sementara cairan bawah bersirkulasi.
- Padatan mengendap dekat inlet atau di zona mati.
- Bau muncul saat level tangki turun dan material lama terekspos.
- Kualitas umpan hilir berubah setelah perawatan mixer atau perubahan level.
Pemeriksaan praktis
- Verifikasi setiap mixer atau loop resirkulasi benar-benar beroperasi di bawah beban.
- Periksa nozzle tersumbat, impeller aus, air binding, atau draft tube rusak.
- Pastikan penempatan mixer menjangkau sudut, bukan hanya bagian tengah tangki.
- Periksa apakah pencampuran efektif pada level tangki rendah dan tinggi.
- Bandingkan sampel dari zona inlet, zona outlet, permukaan, kedalaman tengah, dan dekat dasar.
Nilai bagi pembeli
Memperbaiki pencampuran sering mengurangi penggunaan bahan kimia hilir yang berlebihan, menurunkan waktu respons operator, dan meningkatkan kepercayaan terhadap data proses. Hal ini juga dapat mengungkap apakah masalah grease atau padatan benar-benar berasal dari influen atau disebabkan oleh hidraulika tangki.
Langkah 3: Kendalikan fluktuasi pH sebelum mencapai proses sensitif
Efluen industri yang bervariasi dapat bergerak dari asam ke basa dalam hitungan menit. Ekualisasi seharusnya menurunkan laju perubahan tersebut. Jika fluktuasi pH tetap lolos melalui tangki, akar penyebabnya mungkin pencampuran yang tidak memadai, volume penyangga yang terlalu kecil, penempatan sensor yang buruk, atau pelepasan batch yang tidak terkendali.
Pemecahan masalah ketidakstabilan pH
- Bandingkan pH di inlet, di dalam tangki, dan di titik transfer hilir.
- Pastikan probe bersih, terkalibrasi, dan dipasang di lokasi dengan aliran yang representatif.
- Cari pembuangan batch dari proses pembersihan, netralisasi, plating, pengolahan makanan, tekstil, pulp, kimia, atau formulasi.
- Periksa apakah dosing bahan kimia bereaksi terhadap kantong lokal, bukan tangki yang sudah tercampur.
- Tinjau apakah resirkulasi aktif selama off-shift dan akhir pekan.
Yang perlu dihindari
Jangan menyelesaikan ekualisasi yang buruk hanya dengan koreksi kimia agresif. Jika tangki mengalami stratifikasi, controller dapat mengejar pembacaan palsu, meningkatkan biaya, dan terkadang memperburuk gangguan di hilir.
Langkah 4: Tangani lapisan grease dan organik mengapung
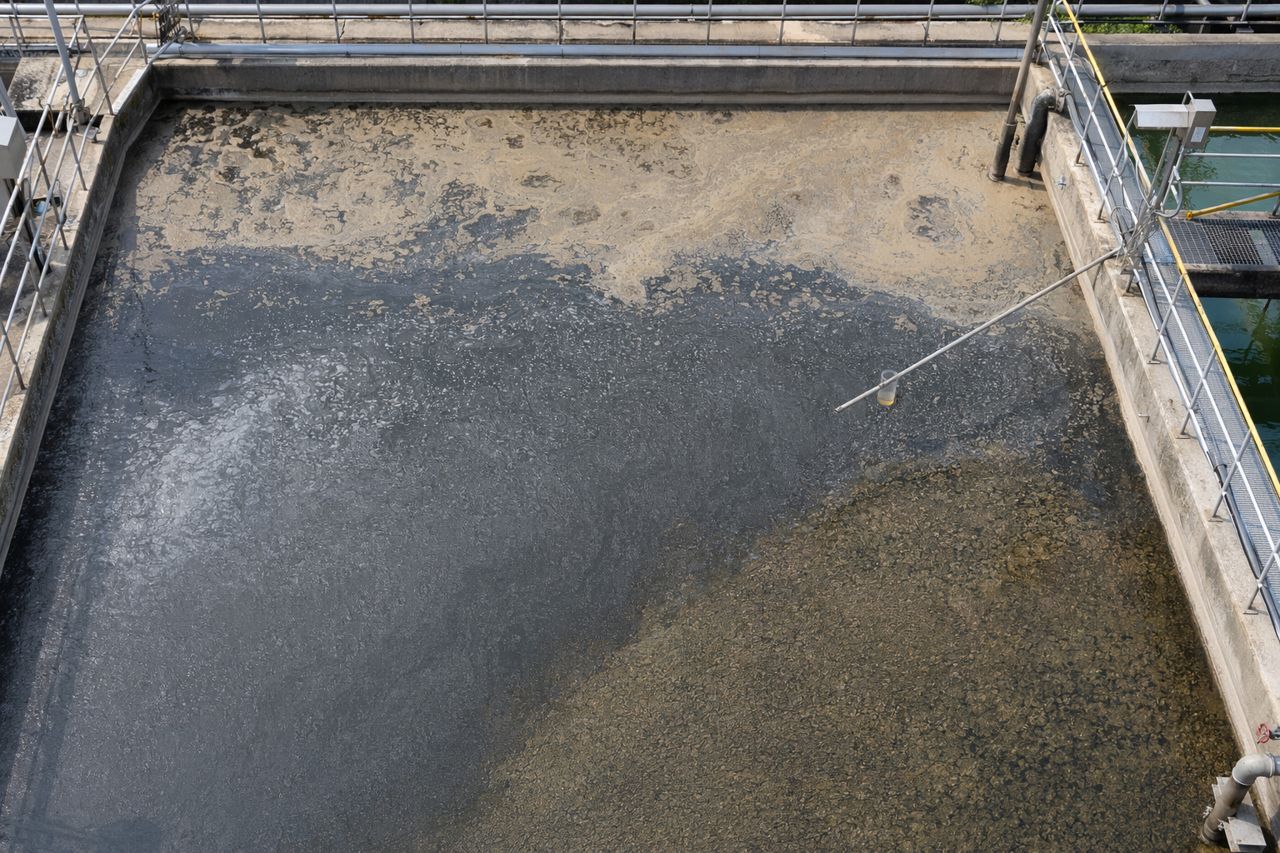
Grease, minyak, lemak, surfaktan, dan organik teremulsi dapat terkumpul di permukaan tangki ekualisasi. Lapisan mengapung dapat menjebak bau, mengganggu pembacaan level, melapisi dinding, menyumbat pompa, dan menciptakan beban yang tidak konsisten ke flotasi udara terlarut atau pengolahan biologis.
Penyebab umum
- Air limbah berminyak/berlemak yang hangat mendingin di dalam tangki.
- Surfaktan mempertahankan minyak dalam kondisi sebagian teremulsi hingga kondisi berubah.
- Pergantian permukaan yang tidak memadai.
- Skimming tidak sering dilakukan atau akses pembuangan buruk.
- Batch produksi berkekuatan tinggi masuk terlalu cepat.
- Grease masuk dari floor drain, interceptor, atau washdown proses.
Tindakan pemecahan masalah
- Pastikan grease interceptor atau screen di hulu dipelihara dengan baik.
- Tingkatkan observasi permukaan selama jendela pembuangan yang diketahui.
- Periksa apakah mixer mendorong grease ke sudut mati, bukan mendispersikannya.
- Buang lapisan tebal yang terakumulasi sebelum menjadi lapisan pemicu yang berulang.
- Evaluasi apakah program enzim terarah dapat mengurangi penumpukan organik berulang di drain hulu, sump, atau zona ekualisasi.
Di mana campuran enzim dapat mendukung operasi
Campuran enzim bukan pengganti screening, skimming, kontrol pH, atau kapasitas hidraulik. Namun, campuran enzim curah yang tepat dapat membantu pabrik mengelola jenis deposit organik berulang tertentu, penumpukan terkait grease, dan residu yang rentan menimbulkan bau. Bagi pembeli B2B, nilainya bersifat operasional: lebih sedikit cleanout manual, jalur transfer lebih bersih, beban organik lebih dapat diprediksi, dan ketahanan yang lebih baik selama variabilitas produksi rutin.
Kesesuaian yang tepat bergantung pada karakter air limbah, waktu tinggal, rentang suhu, paparan pH, kimia sanitasi, dan titik introduksi produk.
Langkah 5: Buang padatan mengendap dan zona mati
Padatan mengendap mengurangi volume kerja dan menciptakan kantong anaerob. Seiring waktu, tangki mungkin tampak memiliki kapasitas yang cukup sementara volume yang dapat digunakan diam-diam menurun.
Tanda akumulasi padatan
- Level tangki naik lebih cepat dari perkiraan selama aliran puncak.
- Pompa tersumbat atau menarik grit, lumpur, atau serat.
- Bau paling kuat setelah level diturunkan.
- Sampel dasar menunjukkan padatan hitam atau pelepasan gas.
- Volume cleanout tangki jauh lebih tinggi dari perkiraan.
Hal yang perlu diperiksa
- Kecepatan inlet dan apakah padatan langsung jatuh di titik masuk.
- Kinerja screen di hulu ekualisasi.
- Cakupan mixer dekat dasar.
- Elevasi suction pompa dan perlindungan dari material mengendap.
- Jadwal cleanout dibandingkan beban padatan aktual.
Tangki dengan padatan mengendap juga lebih sulit disampling secara akurat. Data dapat tampak tidak konsisten karena isi tangki memang tidak konsisten.
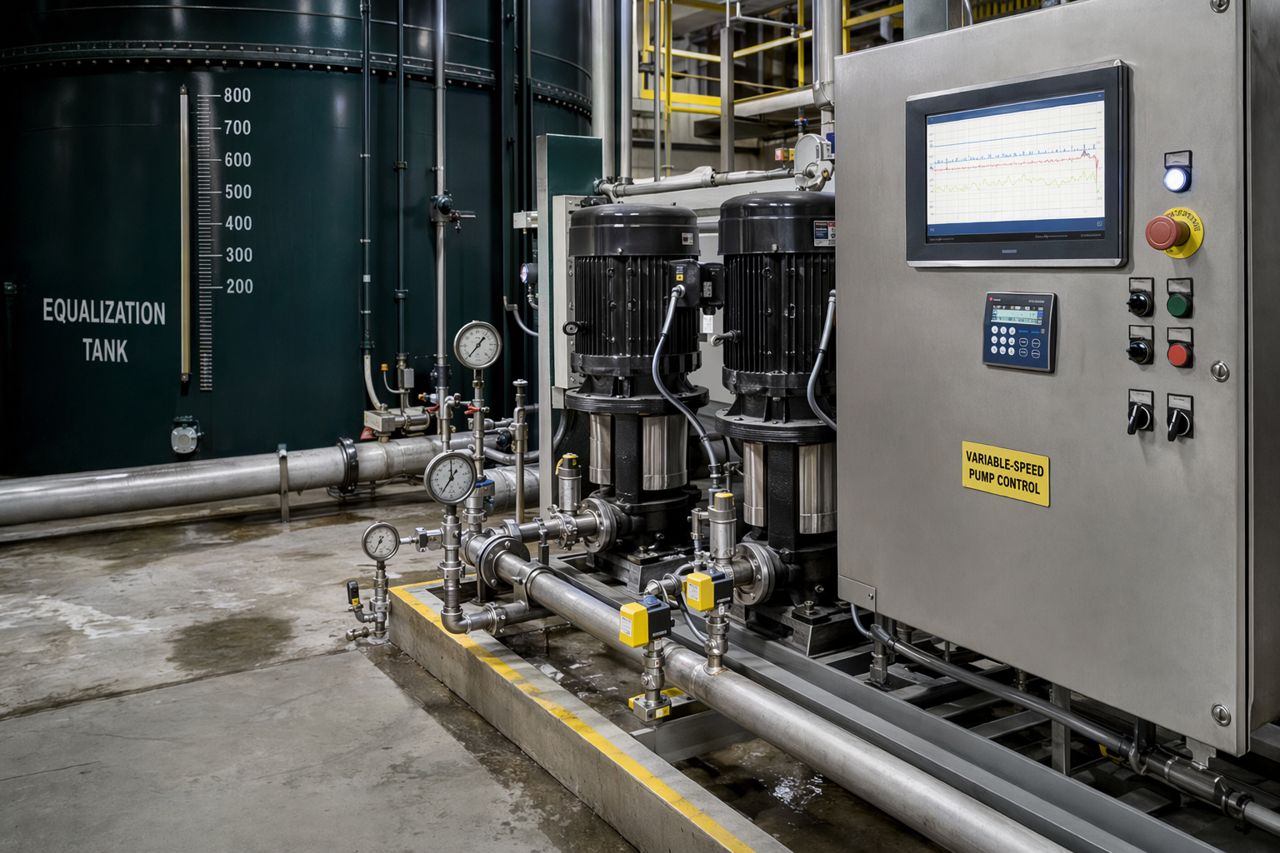
Langkah 6: Stabilkan siklus pompa dan aliran transfer
Ekualisasi hanya melindungi peralatan hilir jika aliran transfer terkendali. Pompa yang short-cycle dapat mengirim slug air limbah pekat ke depan, bahkan jika tangki itu sendiri memiliki volume yang memadai.
Penyebab ketidakstabilan terkait pompa
- Setelan kontrol level terlalu berdekatan.
- Variable-speed drive tidak dituning sesuai laju penerimaan hilir.
- Kapasitas pompa terlalu besar untuk aliran normal.
- Sumbatan suction akibat grease atau padatan.
- Masuknya udara pada level tangki rendah.
- Beberapa pompa bergantian tanpa kinerja yang seimbang.
Perbaikan praktis
- Perlebar rentang kontrol jika aman dan sesuai.
- Gunakan laju transfer yang stabil ketika proses hilir membutuhkan konsistensi.
- Tinjau tren operasi pompa terhadap perubahan pH, aliran, dan beban hilir.
- Inspeksi titik suction selama operasi level rendah.
- Pastikan logika pompa standby tidak menciptakan lonjakan yang tidak disengaja.
Bagi banyak pabrik, kontrol pompa adalah mata rantai yang hilang antara desain ekualisasi yang baik dan kinerja harian yang buruk.
Langkah 7: Bersiap menghadapi beban kejut, bukan sekadar bereaksi
Beban kejut tidak selalu merupakan kecelakaan. Banyak di antaranya adalah kejadian produksi yang dapat diprediksi, tetapi tim air limbah tidak diberi tahu cukup awal.
Contoh beban kejut
- Bahan kimia sanitasi dilepaskan setelah proses produksi.
- Kehilangan produk ke drain setelah pembersihan lini.
- Washwater berkekuatan tinggi dari pembersihan tangki.
- Pembuangan brine, gula, pati, protein, pewarna, minyak, atau surfaktan pekat.
- Lonjakan suhu dari washdown panas.
- Stagnasi akhir pekan diikuti restart pada hari Senin.
Manajemen beban kejut yang lebih baik
- Tetapkan proses pemberitahuan pembuangan antara produksi dan operasi air limbah.
- Tahan atau meter batch berkekuatan tinggi yang diketahui bila memungkinkan.
- Jaga pencampuran ekualisasi tetap aktif sebelum, selama, dan setelah kejadian yang diperkirakan.
- Gunakan strategi level tangki untuk menyisakan kapasitas penyangga sebelum pembuangan terjadwal.
- Tambahkan pemantauan sementara selama jendela berisiko tinggi yang berulang.
Perbaikan dengan biaya terendah mungkin adalah komunikasi. Peringatan 15 menit dapat mencegah koreksi hilir selama berjam-jam.
Rutinitas pemantauan untuk keandalan tangki ekualisasi
Rutinitas sederhana, jika dilakukan secara konsisten, dapat mencegah sebagian besar kejutan.
Setiap shift
- Periksa tren level tangki, bukan hanya level saat ini.
- Amati kondisi permukaan: grease, busa, padatan, warna, bau.
- Pastikan mixer, resirkulasi, dan pompa beroperasi sebagaimana mestinya.
- Tinjau tren pH dan suhu.
- Catat kejadian produksi atau pembuangan yang tidak biasa.
Harian
- Bandingkan variabilitas inlet dan outlet.
- Tinjau frekuensi start pompa dan runtime.
- Inspeksi screen, sump, grease trap, dan titik transfer.
- Catat akumulasi padatan atau scum yang terlihat.
- Pastikan sistem dosing bahan kimia merespons pembacaan yang representatif.
Mingguan
- Ambil sampel berbasis lokasi jika dicurigai terjadi stratifikasi.
- Tinjau tren bersama tim produksi, maintenance, dan lingkungan.
- Periksa indikator perawatan mixer dan pompa.
- Perbarui daftar kejadian pembuangan berkekuatan tinggi yang berulang.
- Evaluasi apakah frekuensi cleanout manual meningkat.
Bulanan atau setelah gangguan besar
- Nilai kembali volume kerja dan akumulasi padatan.
- Tinjau apakah setpoint operasi sesuai dengan volume produksi saat ini.
- Inspeksi akses tangki, keselamatan, sensor, dan peralatan mekanis.
- Validasi apakah program enzim, nutrien, bahan kimia, atau prapengolahan masih selaras dengan kondisi air limbah saat ini.
Tabel pemecahan masalah: gejala, kemungkinan penyebab, tindakan pertama
| Gejala |
Kemungkinan penyebab |
Tindakan pertama |
| pH berfluktuasi di hilir |
Stratifikasi, lokasi probe buruk, pembuangan batch |
Bandingkan pH berdasarkan lokasi tangki dan waktu pembuangan |
| Lapisan grease cepat kembali |
Beban grease tinggi, pendinginan, pergantian permukaan buruk |
Inspeksi sumber hulu dan buang lapisan yang terakumulasi |
| Pompa short-cycle |
Rentang level sempit, pompa terlalu besar, masalah kontrol |
Tinjau data tren dan sesuaikan strategi kontrol |
| Bau setelah akhir pekan |
Stagnasi, padatan mengendap, pencampuran rendah |
Jaga sirkulasi tetap aktif dan inspeksi padatan dasar |
| Padatan di suction pompa |
Zona mati, screening gagal, sludge mengendap |
Inspeksi screening inlet dan elevasi suction |
| Kinerja DAF tidak stabil |
Beban bervariasi dari ekualisasi |
Stabilkan aliran transfer dan investigasi pencampuran tangki |
| Proses biologis terganggu |
Beban kejut, disinfektan, lonjakan pH atau suhu |
Telusuri kejadian produksi dan riwayat tren tangki |
| Biaya bahan kimia meningkat |
Controller mengejar influen yang bervariasi |
Verifikasi ekualisasi sebelum menaikkan laju dosing |
Kapan mengevaluasi campuran enzim curah
Pertimbangkan program dukungan enzim ketika pabrik mengalami penumpukan organik berulang, deposit terkait grease, residu yang rentan menimbulkan bau, atau area pengumpulan hulu yang berulang kali fouling meskipun maintenance mekanis sudah dilakukan.
Tinjauan teknis harus memperjelas:
- Sumber air limbah dan variabilitas harian.
- Masalah target: grease, pati, protein, selulosa, film organik umum, atau residu terkait bau.
- Titik aplikasi: jaringan drain, sump, lift station, tangki ekualisasi, atau interceptor hulu.
- Waktu tinggal yang diharapkan sebelum terkena pH ekstrem, panas, disinfektan, atau kimia pemisahan.
- Kompatibilitas dengan koagulan, polimer, oksidator, biosida, dan jadwal pembersihan yang ada.
- Penyimpanan, penanganan, logistik tote atau drum, dan frekuensi pengisian ulang.
Bagi tim pengadaan, program enzim terbaik bukanlah yang memiliki klaim paling dramatis. Program terbaik adalah yang sesuai dengan jendela proses pabrik, mengurangi beban maintenance praktis, dan mendukung hasil operasional yang terukur.
Hal yang seharusnya ditanyakan pemasok sebelum memberikan penawaran
Pemasok yang serius seharusnya menanyakan lebih dari sekadar volume tahunan. Bersiaplah untuk mendiskusikan:
- Segmen industri dan sumber air limbah.
- Pain point utama dan biaya maintenance saat ini.
- Volume tangki ekualisasi, pola retensi, dan strategi transfer.
- Rentang pH dan suhu.
- Keberadaan grease, padatan, surfaktan, garam, pembersih, atau disinfektan.
- Peralatan prapengolahan saat ini.
- Preferensi kemasan: pail, drum, tote, atau pengiriman curah.
- Persyaratan keselamatan dan penyimpanan di lokasi.
- Tujuan uji coba dan kriteria keberhasilan.
Informasi ini membantu menyelaraskan pemilihan produk, panduan aplikasi, dan ketentuan komersial dengan kondisi pabrik yang nyata.
Kesimpulan praktis
Masalah tangki ekualisasi jarang disebabkan oleh satu faktor. Pencampuran, pH, grease, padatan, kontrol pompa, dan penjadwalan produksi semuanya saling berinteraksi. Pendekatan pemecahan masalah terbaik bersifat berurutan: konfirmasi pola influen, verifikasi pencampuran, stabilkan transfer, buang material yang terakumulasi, lalu evaluasi dukungan kimia atau enzim di mana hal tersebut dapat memberikan nilai konkret.
Jika pabrik Anda menghadapi penumpukan grease berulang, deposit organik, residu yang rentan menimbulkan bau, atau beban yang tidak stabil, tim teknis kami dapat membantu meninjau kondisi air limbah Anda dan merekomendasikan strategi campuran enzim curah yang sesuai untuk operasi industri.
Butuh penawaran untuk campuran enzim air limbah industri? Gunakan formulir permintaan di situs untuk membagikan detail aplikasi, masalah target, kebutuhan kemasan, dan perkiraan volume Anda: minta penawaran.