Nước thải tải lượng cao từ nhà máy sữa, nhà máy bia và tiệm/nhà máy bánh
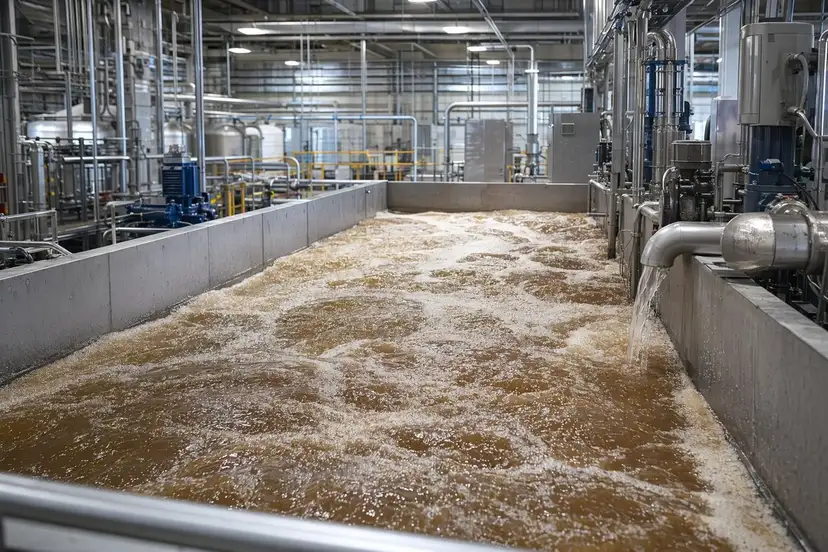
Nhìn từ bên ngoài, nước thải thực phẩm và đồ uống có thể khá giống nhau: tải lượng hữu cơ cao, pH biến động, dòng xả ấm và các đợt tăng tải đột ngột sau sản xuất hoặc vệ sinh. Tuy nhiên, thành phần hóa học thực tế phía sau các dòng thải từ sữa, bia và bánh lại rất khác nhau.
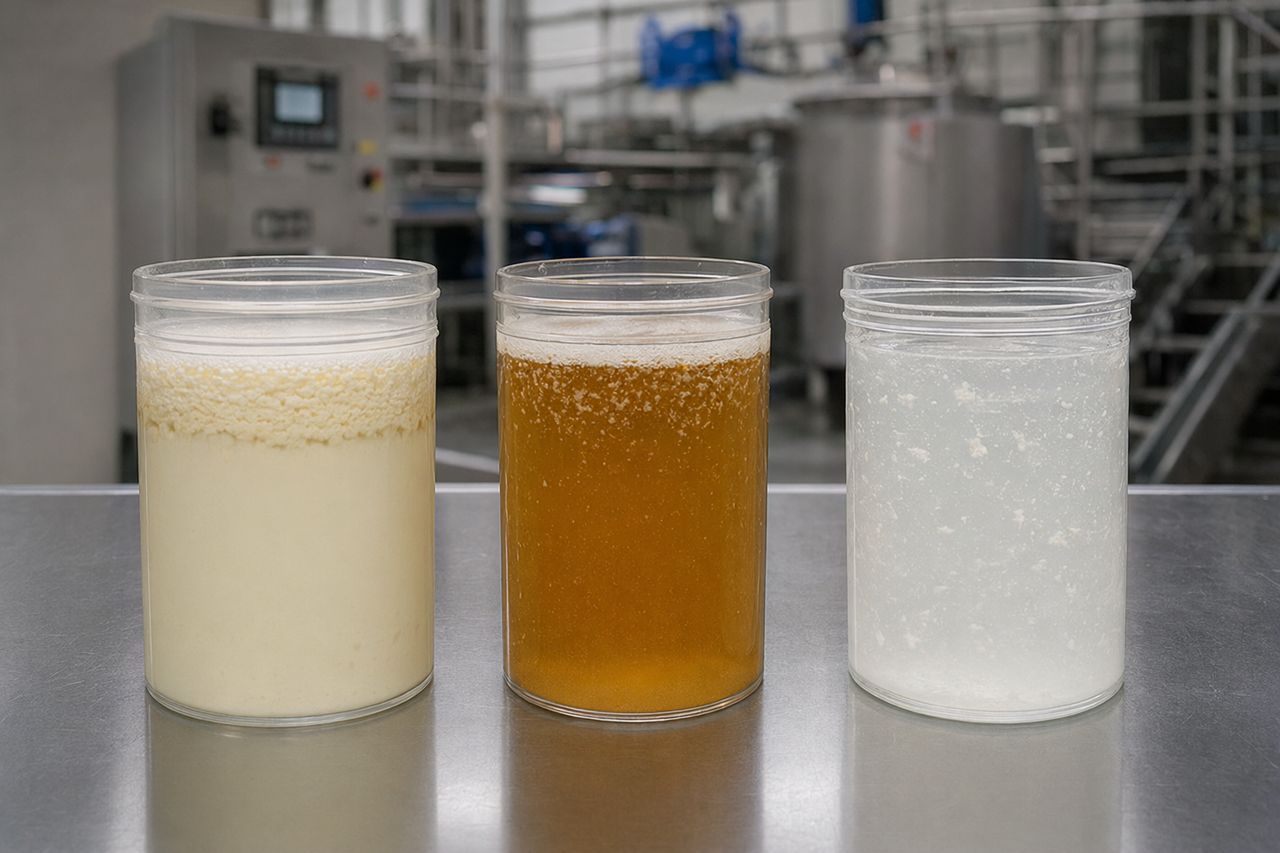
Một cơ sở chế biến sữa có thể xả chất béo nhũ hóa và protein sữa vào hệ thống thoát nước. Một nhà máy bia có thể xả đường hòa tan, men, chất rắn từ ngũ cốc và hóa chất vệ sinh. Một cơ sở sản xuất bánh có thể thải ra cặn bột nhào giàu tinh bột, dầu, đường, nhân bánh và chất rắn từ quá trình rửa. Mỗi dòng thải tạo ra các điểm áp lực xử lý riêng.
Đối với các nhà máy xử lý nước thải công nghiệp, điều đó có nghĩa là giải pháp hóa chất kiểu “một công thức cho tất cả” có thể không phù hợp. Chiến lược xử lý tốt nhất bắt đầu từ việc hiểu chất thải gồm những gì, xuất hiện vào thời điểm nào và quy trình phía sau cần gì để duy trì ổn định.
Vì sao nước thải tải lượng cao khó quản lý
Nước thải tải lượng cao thường gây vấn đề không chỉ vì nồng độ ô nhiễm cao, mà còn vì tính không ổn định. Lịch sản xuất, chuyển đổi sản phẩm, vệ sinh dây chuyền, rửa sàn và chu kỳ khử trùng có thể làm thay đổi đặc tính nước thải trong suốt một ngày.
Các thách thức vận hành phổ biến bao gồm:
- Các đợt tăng tải hữu cơ đột ngột gây áp lực lên hệ thống xử lý sinh học
- Tích tụ chất béo, dầu và mỡ trong đường ống thoát nước, trạm bơm nâng, bể điều hòa và thiết bị tiền xử lý
- Tạo bọt và chất rắn nổi do protein, chất hoạt động bề mặt, men và không khí cuốn theo
- Thủy phân chậm các chất hữu cơ phức tạp trước khi xử lý sinh học có thể tiêu thụ hiệu quả
- Dao động pH do hóa chất CIP và khử trùng
- Hình thành mùi tại các vùng kỵ khí trong khu vực thu gom hoặc bể điều hòa
- Áp lực xử lý bùn do dư chất rắn và cặn khó phân hủy
Enzyme không thay thế cho thiết kế xử lý nước thải phù hợp, điều hòa lưu lượng, sục khí, cân bằng dinh dưỡng hoặc thiết bị tách. Enzyme là công cụ tiền xử lý có mục tiêu, có thể giúp chuyển hóa các cặn hữu cơ phức tạp thành các phân đoạn nhỏ hơn, dễ phân hủy sinh học hơn trước hoặc trong quá trình xử lý sinh học.
Nước thải ngành sữa: chất béo, protein, lactose và chu kỳ vệ sinh
Nước thải ngành sữa thường chịu ảnh hưởng từ sữa, kem, phô mai, sữa chua, whey và các chu kỳ vệ sinh. Hành vi xử lý của dòng thải này được quyết định bởi hỗn hợp chất béo, protein, lactose, chất rắn lơ lửng và dung dịch vệ sinh kiềm hoặc axit.
Điều gì khiến nước thải ngành sữa khó xử lý
Chất béo và dầu nhũ hóa có thể bám phủ đường ống, nổi trong bể, cản trở truyền oxy và tạo lớp váng. Ngay cả khi đã có hệ thống tách mỡ phía trước, chất béo nhũ hóa vẫn có thể đi qua và làm tăng tải cho hệ thống sinh học.
Protein sữa có thể tạo bọt, làm tăng thể tích bùn và cần được thủy phân trước khi vi sinh vật có thể chuyển hóa hoàn toàn.
Lactose và chất hữu cơ hòa tan dễ phân hủy sinh học, nhưng có thể xuất hiện dưới dạng đỉnh tải đột ngột, làm quá tải sục khí hoặc tạo nhu cầu oxy nhanh hơn khả năng đáp ứng của hệ thống xử lý.
Chu kỳ vệ sinh có thể làm pH và nhiệt độ thay đổi nhanh, đặc biệt khi dung dịch vệ sinh kiềm và axit được xả theo mẻ.
Các cân nhắc về hỗn hợp enzyme cho ngành sữa
Đối với các cơ sở sữa, việc lựa chọn enzyme thường tập trung vào các hỗn hợp ưu tiên lipase và protease, được thiết kế để xử lý cặn chất béo và protein. Về mặt thực tế, mục tiêu là cải thiện quá trình phân hủy màng mỡ, cặn đông sữa, protein sữa và vật chất hữu cơ nhũ hóa để hệ thống xử lý phía sau tiếp nhận dòng vào dễ kiểm soát hơn.
Một hỗn hợp phù hợp có thể hỗ trợ:
- Giảm tích tụ trong đường ống thoát nước và khu vực tiền xử lý
- Chuyển hóa chất béo và protein tốt hơn thành các phân đoạn dễ phân hủy sinh học
- Giúp bể điều hòa vận hành ổn định hơn
- Tăng tính tương thích với các công đoạn xử lý sinh học
- Giảm gián đoạn vận hành do thất thoát sản phẩm hoặc sự kiện rửa vệ sinh
Nước thải nhà máy bia: đường, men, ngũ cốc và hóa chất vệ sinh
Nước thải nhà máy bia thường có khả năng phân hủy sinh học cao, nhưng điều đó không có nghĩa là dễ xử lý. Hoạt động nấu bia, thất thoát trong lên men, xử lý men, rửa keg, đóng gói và vệ sinh bồn có thể tạo ra các dao động nhanh về tải lượng hữu cơ và pH.
Điều gì khiến nước thải nhà máy bia khó xử lý
Đường hòa tan và cặn cồn có thể làm nhu cầu oxy tăng nhanh và gây áp lực ngắn hạn lên hệ thống sinh học.
Men và chất rắn lên men có thể lắng, nổi, tạo bọt hoặc góp phần tạo bùn tùy vào vị trí chúng đi vào hệ thống.
Hạt bã malt và cặn trub làm tăng chất rắn lơ lửng và có thể tạo lắng đọng trong hệ thống thu gom.
Dòng xả CIP có thể đưa vào kiềm, axit, chất oxy hóa, chất hoạt động bề mặt và các dao động nhiệt độ ảnh hưởng đến hoạt động vi sinh.
Các cân nhắc về hỗn hợp enzyme cho nhà máy bia
Các hỗn hợp enzyme dành cho nhà máy bia thường ưu tiên phân hủy carbohydrate, đồng thời hỗ trợ phân hủy protein và cặn men. Hoạt tính kiểu amylase có thể giúp chuyển hóa cặn tinh bột và dextrin từ xử lý ngũ cốc và thất thoát trong khu nấu. Hoạt tính kiểu protease có thể hỗ trợ xử lý cặn giàu protein góp phần gây bọt và hình thành bùn.
Các lợi ích tiềm năng cho nhà máy bao gồm:
- Phân hủy nhanh hơn cặn có nguồn gốc từ ngũ cốc
- Quản lý tốt hơn các chất hữu cơ hòa tan biến động
- Giảm lắng đọng trong khu vực thu gom và điều hòa
- Cải thiện tính ổn định của tiền xử lý trước các công đoạn hiếu khí hoặc kỵ khí
- Hỗ trợ hệ thống sinh học trong các giai đoạn sản xuất cao điểm
Đối với các nhà máy bia có xử lý kỵ khí, mục tiêu thường không đơn giản là “phân hủy mọi thứ nhanh hơn”. Mục tiêu là hỗ trợ hồ sơ cấp liệu ổn định hơn để hệ thống duy trì cân bằng và dễ dự đoán.
Nước thải sản xuất bánh: tinh bột, đường, dầu, nhân bánh và chất rắn bột nhào
Nước thải sản xuất bánh có thể phức tạp hơn vẻ ngoài. Bột mì, bột nhào, tinh bột, đường, dầu, lớp phủ đường, nhân trái cây, nguyên liệu sữa, cặn trứng và hóa chất vệ sinh đều có thể đi vào dòng nước thải.
Điều gì khiến nước thải sản xuất bánh khó xử lý
Cặn tinh bột và bột mì có thể trương nở, lắng, tạo lắng đọng dính và làm tăng tải cho song chắn/rây lọc cũng như xử lý sinh học.
Đường và siro có khả năng phân hủy sinh học cao nhưng có thể tạo nhu cầu oxy đột ngột khi được xả theo các mẻ đậm đặc.
Chất béo và dầu từ phụ gia cải thiện bột, shortening, nhân và topping có thể gây tích tụ mỡ và tạo váng nổi.
Cặn protein từ trứng, nguyên liệu sữa và sản phẩm đặc biệt có thể góp phần tạo bọt, chất rắn và mùi nếu không được quản lý tốt.
Chu kỳ vệ sinh và khử trùng có thể giải phóng cặn đậm đặc sau sản xuất, tạo ra các sự kiện tải đỉnh khác biệt đáng kể so với nước thải trung bình hằng ngày.
Các cân nhắc về hỗn hợp enzyme cho cơ sở sản xuất bánh
Nước thải sản xuất bánh thường được hưởng lợi từ các hỗn hợp enzyme kết hợp chức năng amylase, lipase và protease. Mục tiêu là xử lý cặn giàu tinh bột, đồng thời phân hủy chất béo và protein góp phần gây lắng đọng và mất ổn định xử lý.
Một hỗn hợp được lựa chọn phù hợp có thể giúp:
- Giảm lắng đọng dính liên quan đến tinh bột và bột nhào
- Cải thiện phân hủy dầu và shortening
- Hỗ trợ nguồn cấp ổn định hơn cho xử lý sinh học
- Giảm tác động của các sự kiện rửa vệ sinh đậm đặc
- Cải thiện khả năng xử lý nước thải trong khu vực tiền xử lý và điều hòa
Vì sao cùng một loại nhà máy vẫn có thể cần các chiến lược enzyme khác nhau
Ngay cả trong cùng một ngành, hiếm khi có hai cơ sở tạo ra nước thải giống hệt nhau. Nhà máy phô mai khác với cơ sở đóng chai sữa nước. Nhà máy bia thủ công khác với nhà máy bia đóng gói sản lượng lớn. Cơ sở sản xuất bánh mì khác với nhà máy bánh pastry đông lạnh.
Các yếu tố lựa chọn quan trọng bao gồm:
- Điểm phát sinh nước thải và bố trí hệ thống thu gom
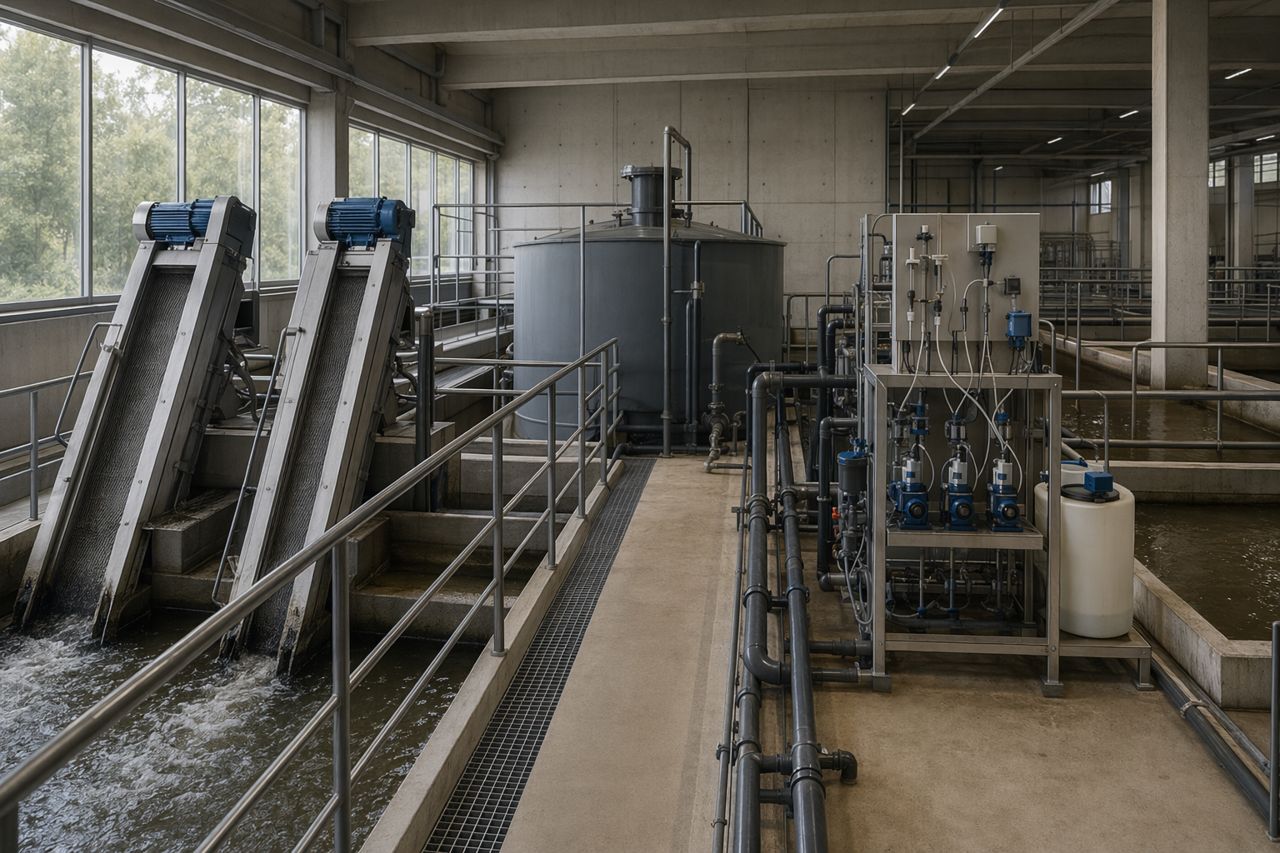
- Sự hiện diện của song chắn/rây lọc, bẫy mỡ, tuyển nổi khí hòa tan hoặc bể điều hòa
- Dải nhiệt độ và pH tại điểm châm
- Loại và thời điểm sử dụng hóa chất vệ sinh
- Hồ sơ chất rắn và xu hướng lắng, nổi hoặc tạo bọt
- Thiết kế xử lý hiếu khí, kỵ khí hoặc kết hợp
- Cân bằng dinh dưỡng và sức khỏe vi sinh hiện có
- Kết quả vận hành mong muốn: kiểm soát lắng đọng, hỗ trợ tiền xử lý, làm phẳng tải, giảm mùi hoặc ổn định sinh học
Đây là nơi hỗn hợp enzyme dạng bulk cho xử lý nước thải công nghiệp mang lại giá trị thực tế. Thay vì sử dụng một sản phẩm chung chung, khách hàng công nghiệp có thể chỉ định hỗn hợp dựa trên các loại cặn thực sự có trong dòng nước thải và các ràng buộc vận hành của nhà máy.
Enzyme phù hợp ở đâu trong dây chuyền xử lý
Hỗn hợp enzyme thường được cân nhắc tại các vị trí mà chúng có thể tiếp xúc đủ lâu với cặn mục tiêu để hỗ trợ thủy phân trước bước xử lý tiếp theo.
Các điểm ứng dụng phổ biến bao gồm:
- Đường ống thoát nước tiếp nhận nước rửa từ sản xuất thực phẩm
- Trạm bơm nâng và hố thu ướt
- Bể điều hòa
- Khu vực quản lý dầu mỡ
- Bể tiền xử lý trước xử lý sinh học
- Các điểm được lựa chọn phía trước hệ thống hiếu khí hoặc kỵ khí
Vị trí tốt nhất phụ thuộc vào thời gian tiếp xúc, khả năng trộn, nhiệt độ, pH và tính tương thích hóa học. Enzyme nên được đánh giá cùng với toàn bộ bức tranh vận hành, đặc biệt tại những nơi có hóa chất khử trùng, chất oxy hóa hoặc dao động pH cực đoan.
Khách hàng B2B nên kỳ vọng gì từ nhà cung cấp
Đối với các đội ngũ nước thải công nghiệp, mua enzyme không chỉ là nhiệm vụ mua hàng. Đó là một quyết định vận hành. Một nhà cung cấp đáng tin cậy nên hỏi về hồ sơ nước thải, dây chuyền xử lý, vấn đề mục tiêu và các ràng buộc vận hành trước khi đề xuất hỗn hợp dạng bulk.
Hãy tìm kiếm sự hỗ trợ về:
- Loại cặn: chất béo, protein, tinh bột, đường, men hoặc chất bẩn thực phẩm hỗn hợp
- Tính tương thích với điểm châm dự kiến
- Yêu cầu đóng gói và giao hàng dạng bulk
- Kỳ vọng về lưu trữ và xử lý
- Lập kế hoạch thử nghiệm và đánh giá hiệu suất
- Phối hợp với người vận hành nhà máy, kỹ sư hoặc đơn vị dịch vụ
- Tài liệu rõ ràng cho đội ngũ mua sắm công nghiệp
Mục tiêu không phải là đơn giản hóa quá mức vấn đề nước thải. Mục tiêu là xây dựng một hỗn hợp thực tế dựa trên điều kiện vận hành thực của nhà máy.
Xem video giải thích không có người dẫn
Trang này bao gồm một video giải thích ngắn không có người dẫn, cho thấy cặn từ sữa, bia và bánh có hành vi khác nhau như thế nào trong xử lý nước thải công nghiệp. Video sử dụng thuyết minh, phụ đề và khung hình tĩnh công nghiệp—không avatar, không người thuyết trình—để người vận hành và đội ngũ mua sắm có thể nhanh chóng hiểu logic xử lý.
Yêu cầu báo giá cho hỗn hợp enzyme xử lý nước thải
Nếu cơ sở của bạn đang quản lý nước thải từ sữa, bia, bánh hoặc các dòng nước thải thực phẩm và đồ uống tải lượng cao khác, chúng tôi có thể hỗ trợ đánh giá hỗn hợp enzyme dạng bulk phù hợp với mục tiêu xử lý của bạn.
Hãy sử dụng biểu mẫu báo giá trên trang để chia sẻ nguồn nước thải, thách thức mục tiêu, nhu cầu bulk ước tính và thông tin liên hệ ưu tiên.
Yêu cầu báo giá