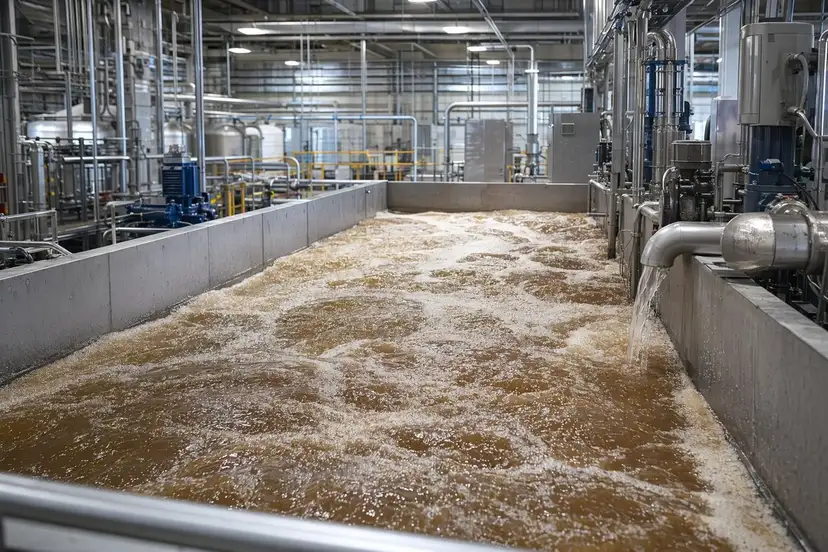
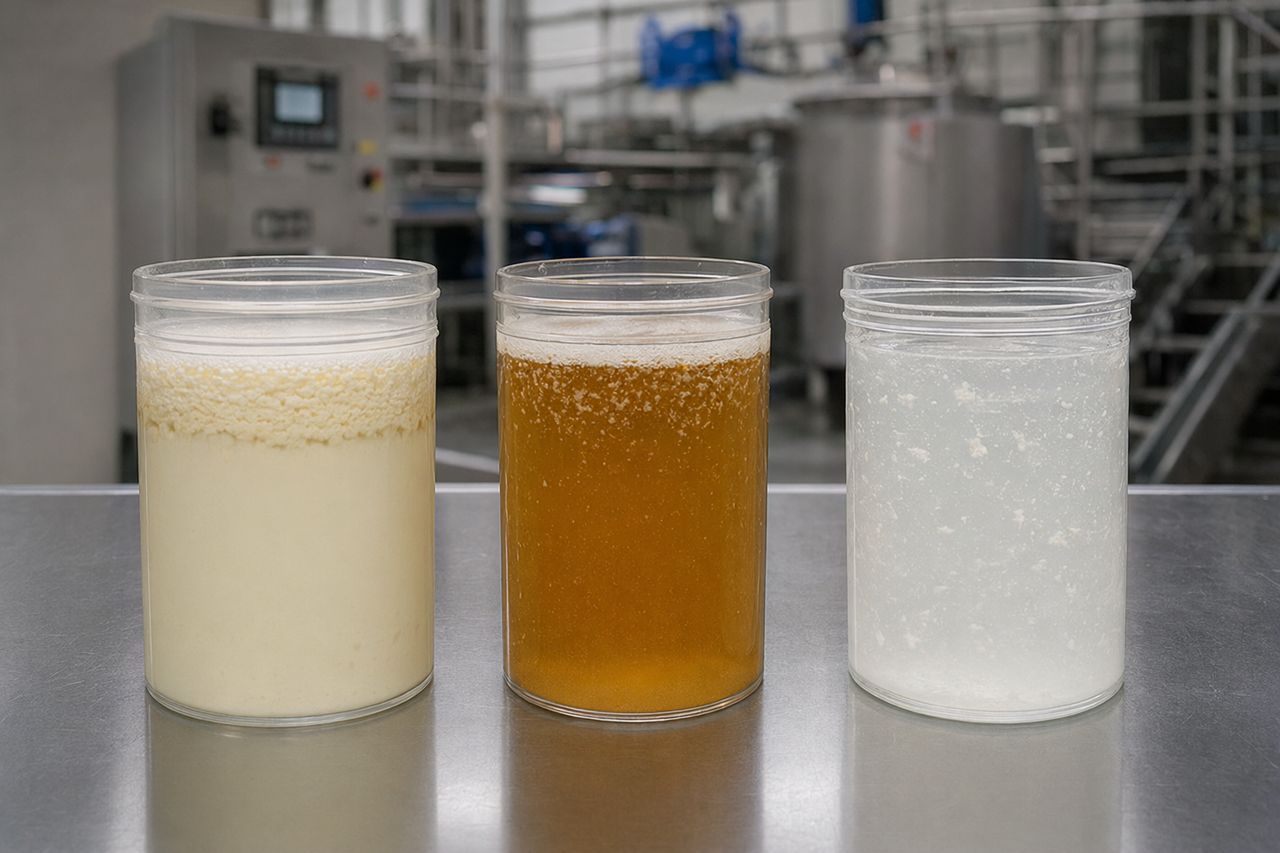
從表面上看,食品與飲料廢水可能很相似:有機負荷高、pH 變動大、排放溫度偏高,並且常在生產或清洗消毒後出現瞬間高峰。但乳品、啤酒與烘焙廢水背後真正的化學組成,其實差異很大。
乳品加工廠可能將乳化脂肪與乳蛋白排入排水系統。啤酒廠可能排放可溶性糖類、酵母、穀物固形物與清洗化學品。烘焙廠則可能釋出富含澱粉的麵糰殘留物、油脂、糖類、內餡與沖洗固形物。每一種水流都會形成不同的處理壓力點。
對工業廢水處理廠而言,這代表一體適用的化學處理方案可能無法切中問題。最佳處理策略,應從了解廢水由什麼組成、何時進入系統,以及下游製程需要什麼條件才能維持穩定開始。
高濃度廢水之所以常造成問題,不只是因為濃度高,更因為其變動不一致。生產排程、產品切換、產線清洗、地面沖洗與消毒循環,都可能在一天之內改變廢水特性。
常見的營運挑戰包括:
酵素並不能取代良好的廢水系統設計、調勻、曝氣、營養平衡或分離設備。它是一種具針對性的前處理工具,可協助在生物處理之前或過程中,將複雜有機殘留物轉化為更小、更容易生物分解的組分。
乳品廢水通常受到牛奶、鮮奶油、起司、優格、乳清與清洗循環影響。其處理特性取決於脂肪、蛋白質、乳糖、懸浮固體,以及鹼性或酸性清洗液的混合狀態。
脂肪與乳化油脂可能包覆管線、漂浮於槽體中、干擾氧氣傳遞,並形成浮渣層。即使上游已設置除油設備,乳化脂肪仍可能穿透並增加生物系統負荷。
乳蛋白可能產生泡沫、增加污泥量,且在微生物能夠完整代謝之前,通常需要先被水解。
乳糖與可溶性有機物容易生物分解,但若以尖峰方式進入系統,可能使曝氣不堪負荷,或使耗氧需求上升速度超過處理系統的反應能力。
清洗循環可能快速改變 pH 與溫度,特別是在苛性鹼與酸性清洗液以批次方式排放時。
對乳品作業而言,酵素選擇通常著重於以脂肪酶與蛋白酶為核心的配方,用於處理脂肪與蛋白質殘留物。實務上,目標是改善油脂膜、凝乳殘渣、乳蛋白與乳化有機物的分解,使下游處理接收到更容易管理的進流水特性。
搭配得當的配方可能有助於:
啤酒廠廢水通常具有高度生物分解性,但這並不代表它容易處理。糖化與煮沸作業、發酵損失、酵母處理、啤酒桶清洗、包裝與槽體清洗,都可能導致有機負荷與 pH 快速波動。
可溶性糖類與酒精殘留物可能造成快速耗氧需求,並對生物處理造成短期壓力。
酵母與發酵固形物會依進入系統的位置不同而沉降、漂浮、起泡,或增加污泥量。
酒糟顆粒與麥汁沉澱物殘留會增加懸浮固體,並可能在收集系統中形成沉積。
就地清洗(CIP)排放可能帶入苛性鹼、酸、氧化劑、界面活性劑與溫度波動,進而影響微生物活性。
針對啤酒廠的酵素配方,通常優先考量碳水化合物分解,同時支援蛋白質與酵母殘留物的降解。澱粉酶類活性可協助將穀物處理與釀造作業損失中的澱粉與糊精殘留物轉化。蛋白酶類活性則可協助處理會造成泡沫與污泥形成的蛋白質性殘留物。
潛在的廠內效益包括:
對採用厭氧處理的啤酒廠而言,目標通常不只是讓所有東西更快分解,而是支援更穩定的進料特性,幫助系統維持平衡且可預測。
烘焙廢水可能比想像中更複雜。麵粉、麵糰、澱粉、糖、油脂、糖霜、水果內餡、乳品原料、蛋類殘留物與消毒化學品,都可能進入廢水水流。
澱粉與麵粉殘留物可能膨潤、沉降、形成黏性沉積,並增加篩分與生物處理負荷。
糖類與糖漿具有高度生物分解性,但若以濃縮批次方式排放,可能造成瞬間耗氧需求。
來自麵糰改良劑、酥油、內餡與表面配料的脂肪與油脂,可能形成油脂堆積與浮渣。
來自蛋、乳品原料與特殊產品的蛋白質殘留物,若管理不當,可能導致泡沫、固形物與異味問題。
清洗與消毒循環可能在生產後釋放高濃度殘留物,形成與每日平均廢水差異很大的尖峰負荷事件。
烘焙廢水通常適合使用結合澱粉酶、脂肪酶與蛋白酶功能的酵素配方。其目的在於處理富含澱粉的殘留物,同時分解會造成沉積與處理不穩定的脂肪與蛋白質。
選用適當的配方可能有助於:
即使屬於同一類別,兩座設施也很少會產生完全相同的廢水。起司廠不同於鮮乳瓶裝廠。精釀啤酒廠不同於高產量包裝啤酒廠。麵包烘焙廠也不同於冷凍糕點廠。
重要的選擇因素包括:
這正是工業廢水處理用大宗複合酵素配方能提供實務價值的地方。相較於使用通用型產品,工業買家可以根據廢水水流中實際存在的殘留物,以及工廠的營運限制,指定所需配方。
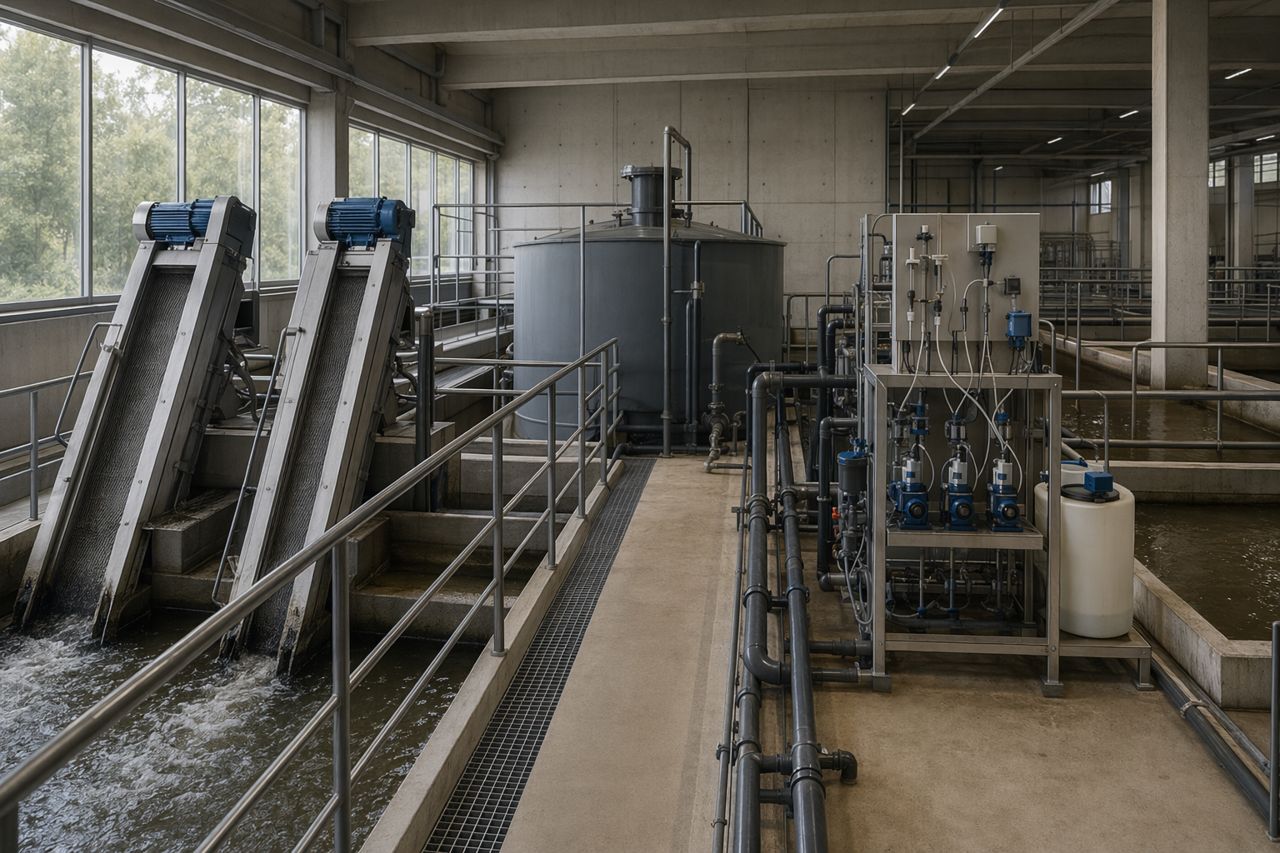
酵素配方通常會被考慮用在能與目標殘留物維持足夠接觸時間的位置,以便在下一個處理步驟之前協助水解。
常見應用點包括:
最佳投加位置取決於接觸時間、混合條件、溫度、pH 與化學相容性。酵素應與完整的營運條件一併評估,尤其是在存在消毒化學品、氧化劑或極端 pH 波動的情況下。
對工業廢水團隊而言,採購酵素不只是採購作業,而是一項營運決策。可信賴的供應商在建議大宗配方之前,應先了解廢水特性、處理流程、目標問題與營運限制。
可期待的支援包括:
目標不是把廢水問題過度簡化,而是依據工廠真實的營運條件建立實用的配方。
本頁包含一支簡短的無真人出鏡解說影片,說明乳品、啤酒與烘焙殘留物在工業廢水處理中的反應差異。影片採用旁白、字幕與工業場景靜態畫面,沒有虛擬角色,也沒有主持人,讓操作人員與採購團隊能快速理解處理邏輯。
如果您的設施正在處理乳品、啤酒、烘焙或其他高濃度食品與飲料廢水,我們可以協助評估符合您處理目標的大宗酵素配方。
請使用網站上的報價表單,分享您的廢水來源、目標挑戰、概略大宗需求量,以及偏好的聯絡方式。
Tell us your application and volume — we reply with pricing and lead time.